


高效木工生产三大夹头选型:液压、热缩、普通筒夹对比
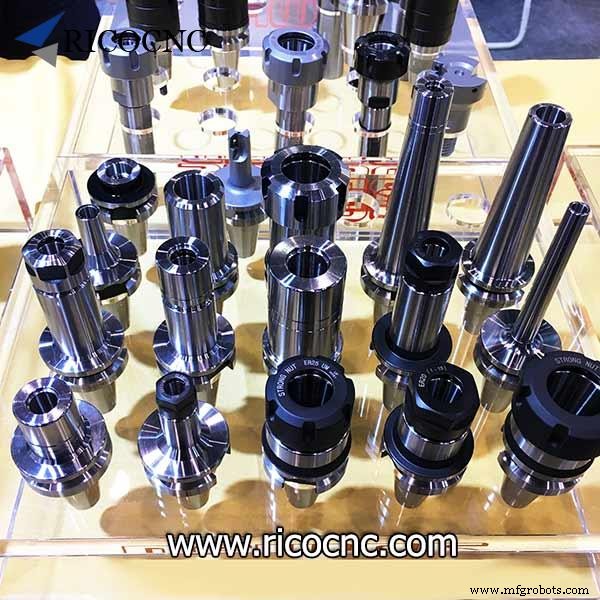
高效木工生产三大刀具夹持装置技术解析
现代木工加工技术向高速高效演进,核心目标提升产能降低成本。例:刨花板加工中主轴转速从 18,000 r/min 提升至 30,000 r/min,工时缩短 15%-22%。实践证明,特定条件下提高主轴转速可同步提升加工质量与刀具寿命。工件质量取决于每齿进给量(进给/齿)与每转进给量。
按切削理论,雕刻刀 进给量越小,工件粗糙度降低、加工质量越好。因此在保证质量的适当进给下,提高转速可实现高效切削。
当前木工主轴电机转速达 40,000 r/min。随转速提升,离心力随转速平方增长,引发安全可靠性挑战,对刀具与夹持装置精度提出更高要求。
高效木工切削刀具夹持机构
刀具夹持机构连接刀具与主轴,功能:高刚性夹持、传递扭矩、保证微小跳动与良好动平衡。满足高效木工切削需求,两类高性能夹紧装置:
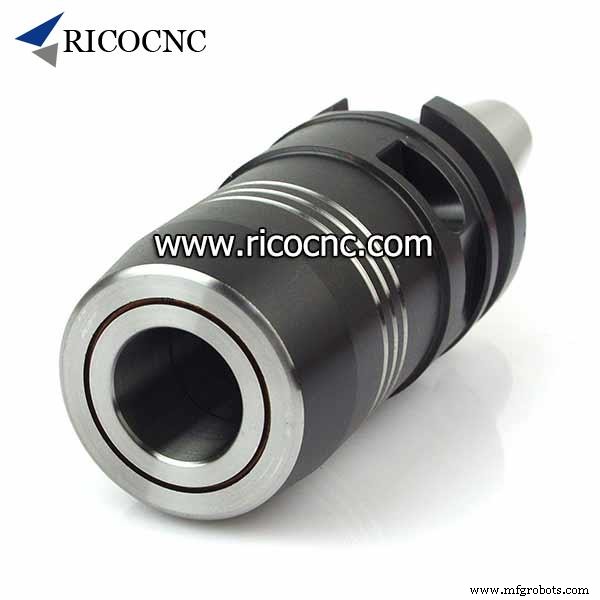
1. 液压刀柄(力缩式筒夹夹头) —— 弹性钢制筒夹,利用收缩力夹紧刀具。
(a) 常态下筒夹内腔横截面近似三角形(肉眼不可见),内切圆直径略小于刀柄直径,此时刀具无法插入。
(b) 液压装置施加压力,弹性变形使内腔截面变圆。
(c) 卸压后截面复位为三角形并收缩,形成高精度三点夹紧。
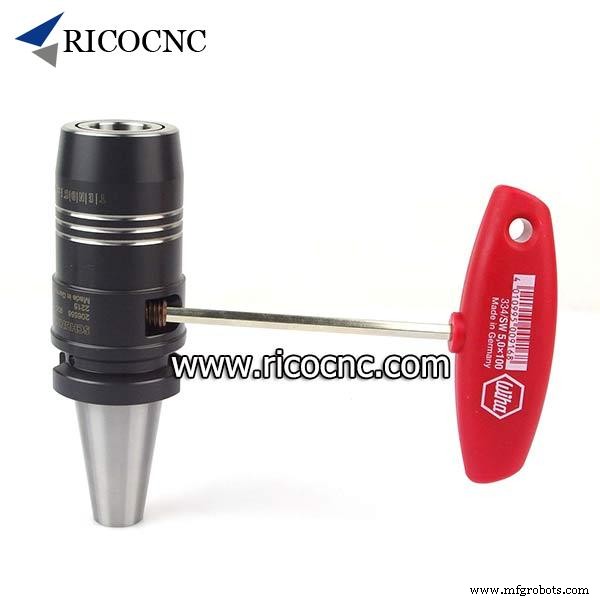
核心特性:夹持精度极高(偏心 ≤0.003mm)、夹持力大、夹持直径 25mm 时传递扭矩 >200 N·m。
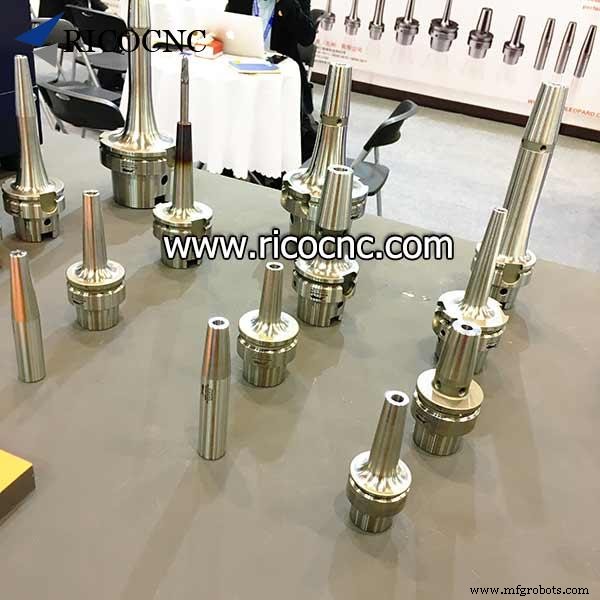
2. 热缩式刀柄
热胀冷缩原理:加热膨胀装刀,冷却收缩夹紧。松刀时电磁感应加热刀柄至 200-300°C 膨胀取出刀具;换刀后置于冷却装置中收缩夹持。加热仅需数秒,备工时间 <1分钟。
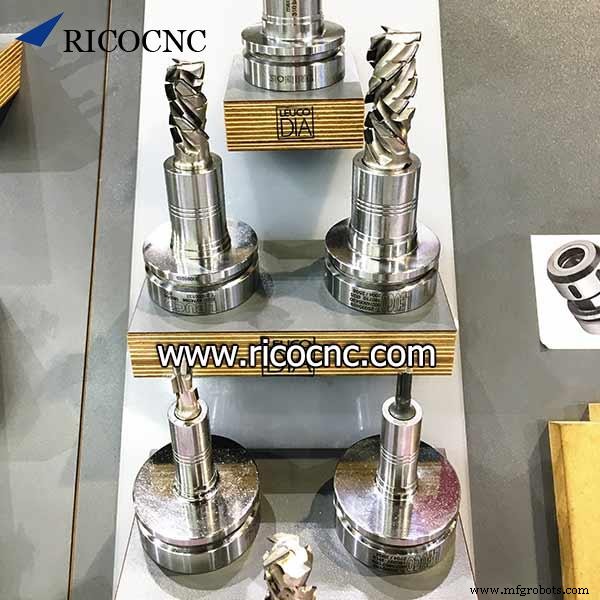
结构紧凑、回转对称、冷缩夹持,具备大刚性、高精度、大夹持力、良好动平衡,指标接近力缩式刀柄。
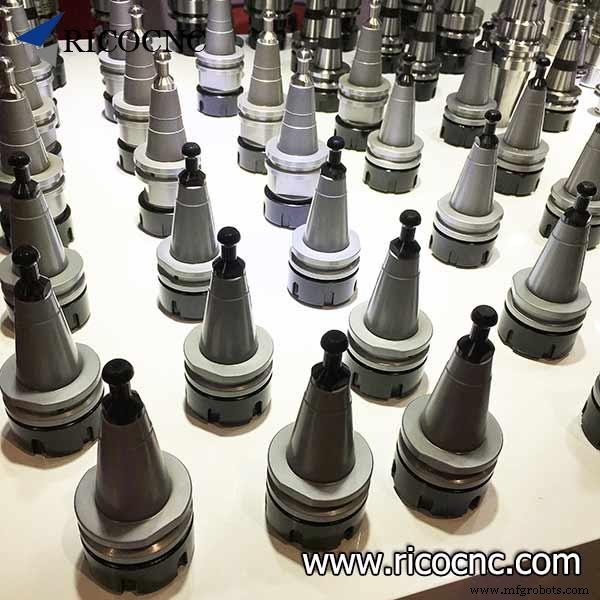
3. 普通筒夹夹头
螺母压缩筒夹夹持刀具。磨损膨胀导致不平衡度升高。力缩/热缩夹头夹持精度恒定,整体不平衡度比旧普通筒夹低 80%、比新普通筒夹低 70%;比普通液压刀柄低 30%。
对比普通刀柄,力缩/热缩夹头支持高转速平稳运行、低振动、低噪音、高耐用、优异切削质量,特别适配高效木工切削。刀具寿命可延长 20%-50%,部分案例提升 2-3 倍,但当前价格昂贵。
木工普通筒夹夹头现可平衡至 36,000 rpm,综合精度 0.01mm(刀柄本体 0.003mm、筒夹 0.005mm、铣刀 0.002mm)。
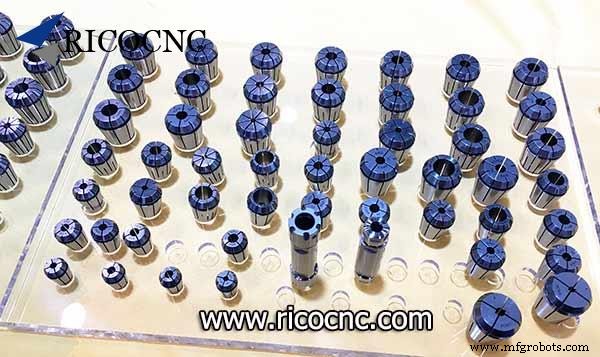
主流木工主轴最高转速 18,000/24,000 rpm,普通刀柄性价比高、功能完善,适配常规木工生产。
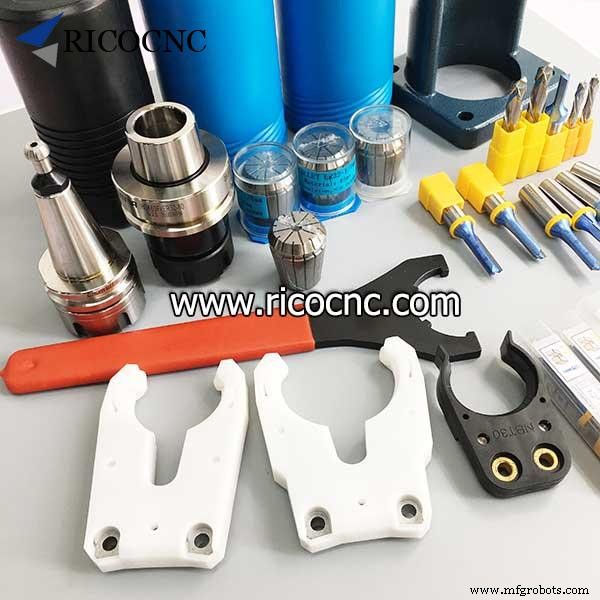
RicoCNC 供应木工高品质 CNC刀柄夹头:ISO30、HSK63F、BT30 等规格,欢迎垂询。
工业技术