


数控刀柄筒夹更换周期专家建议:检查维护比定期更换更科学
数控刀柄与筒夹多久更换一次?专家建议
论坛提问
我们用同一组HSK63刀柄已两年。见建议年更一次,但我们有30+套,成本高昂。我们每3个月车床清理锈蚀,性能似乎正常。真有必要定期更换吗?
筒夹仅在边缘质量下降时更换。是否也需定期更换,还是凭经验判断?
专家回复
刀柄寿命预测极难:不同类型刀柄对切削力反应不同,频繁检查至关重要。最佳实践:每道工序后清洁检查刀柄与主轴。彻底拆解清洗刀柄,确保无污染界面,保证刀柄全锥面接触、最大拉力拉入主轴锥孔。刀柄精准定位后,机床全部动力与精度才能有效安全传递给切削刀具,减少跳动振动,获得优异表面质量。
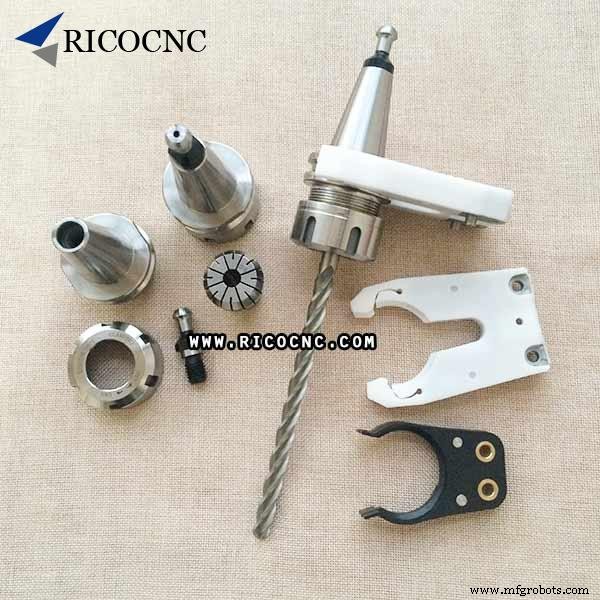
筒夹建议每2-3个月更换(日用8小时制)。每次换刀必查金属损伤:喇叭口、毛刺。可见损伤即报废。但筒夹可能无外观损伤却已疲劳。简易测试:将刀柄分别从筒夹后端和前端插入,感受夹持紧度。若前后紧度不一致,筒夹已疲劳应报废。过度拧紧是筒夹金属疲劳主因,必须使用刀柄紧固座和扭矩扳手。
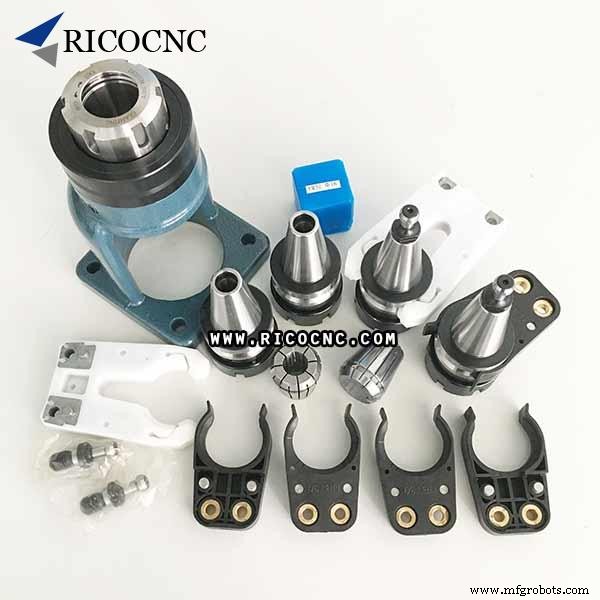
筒夹材质比刀柄软,特殊槽口设计允许“收缩/弹簧”式夹持刀具,因此磨损快于刀柄。
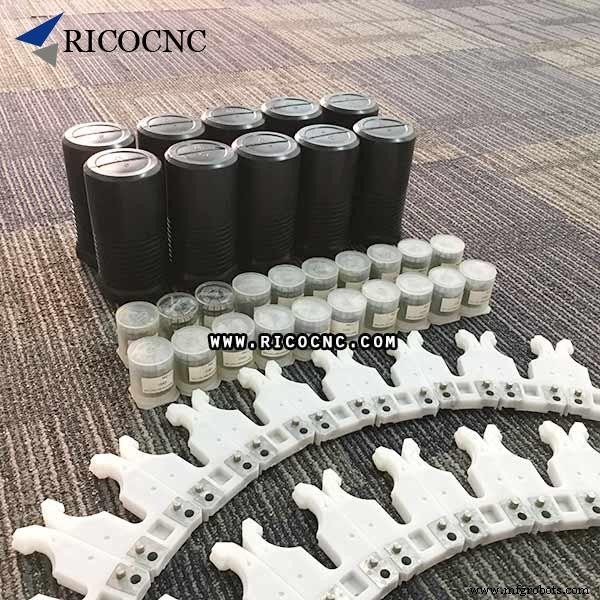
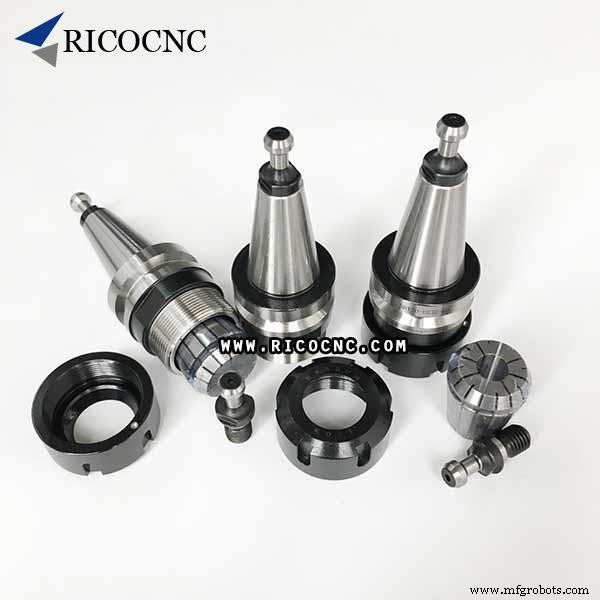
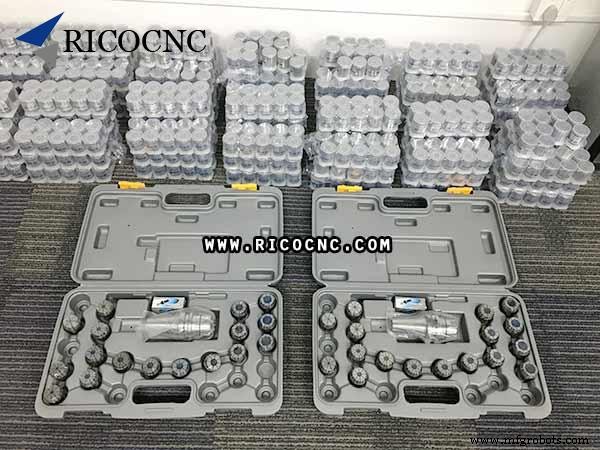
更换筒夹刀柄,生产恢复正常。需采购新刀柄、换刀叉、筒夹,欢迎联系RicoCNC,我们提供全系列数控备件,全力支持您的机床维护。
工业技术