


CNC切削防抖防撞防过切:精准加工实战指南
1. 抖刀
抖刀指因受力过大导致刀具产生较大振动。危害在于造成工件过切和刀具损坏。刀具直径小、刀杆过长或受力过大时会发生抖刀。使用合理刀具和加工方法可降低抖刀风险。
影响刀具变形三大主要因素:
1) 刀具伸出长度
2) 刀具直径
3) 刀具受力
1. 刀具伸出长度
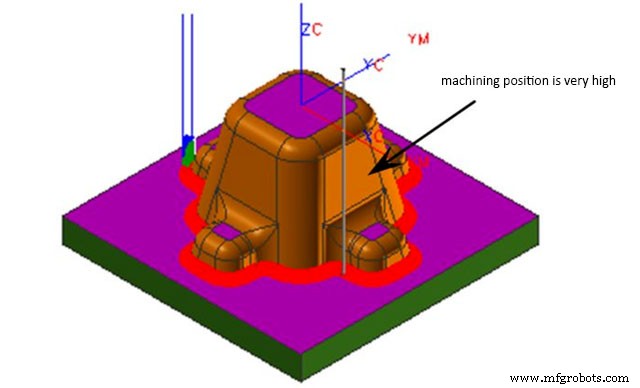
同直径刀具,伸出长度加倍,变形量增加3倍。加工时应尽量缩短刀具伸出长度降低抖刀风险。
2. 刀具直径
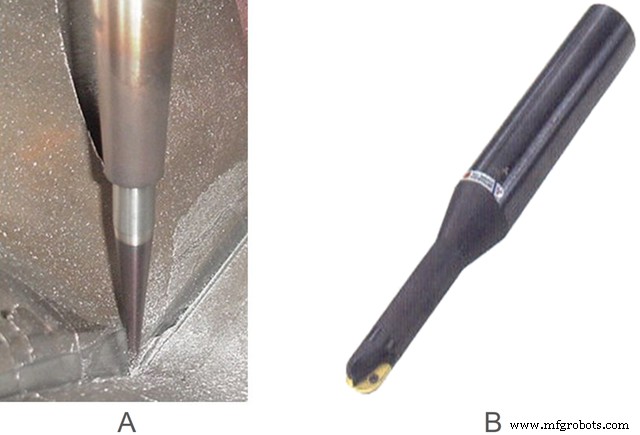
同长度刀具,直径减半,变形量增加4倍。加工时应尽可能选用大直径刀具或加强型刀具降低崩刀风险。(下图:A用焊接刀和锥颈刀,B用强力柄刀具加工)
3. 刀具受力
刀具变形与加工受力成正比。减小刀具受力可降低崩刀几率。需减小刀具与工件接触面积。
减小受力示例
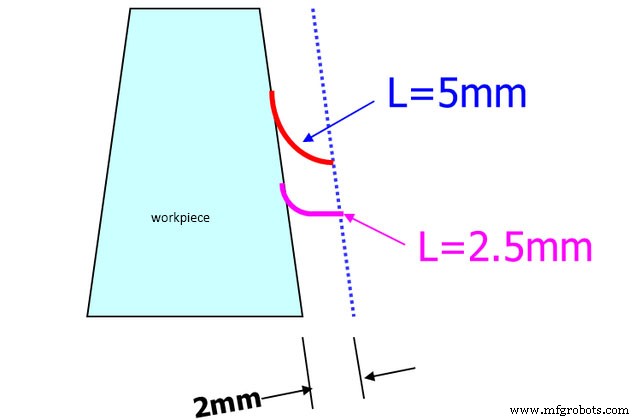
加工深腔位置时,可用较小进给量和精细R角刀减小加工受力,降低崩刀风险。
下图展示D50R6刀具与D50R0.8刀具同深度加工时与模具材料接触位置对比。可见精细R角刀加工深腔比大R角刀更能降低切削力。
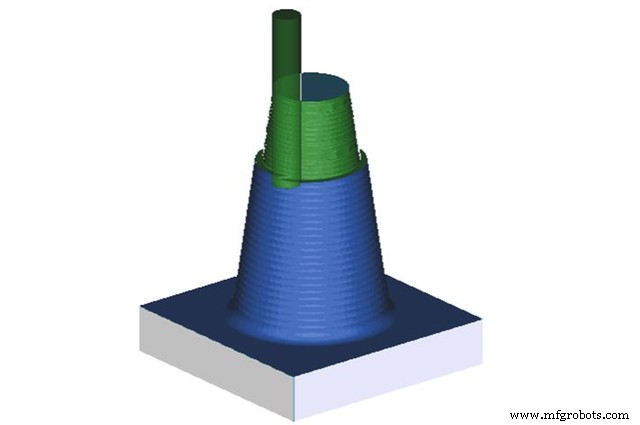
减小切削用量(即每刀总切深)。加工深度超120mm时须分两次装刀:先装短刀柄加工至100mm深度,再装延长刀柄加工100mm以下部分,并设置小切削用量。
2. 撞刀
撞刀指刀具切削用量过大,除切削刃外刀杆也碰撞工件。主要原因:安全高度设置不合理或未设置、加工方式选择不当、刀具使用不当、二次粗加工余量设置小于一次粗加工余量等。
1) 切削用量过大
解决:减小切削用量。刀具直径越小应吃越小切削用量。正常情况下模具每次粗加工切削用量不超0.5mm,半精精加工更小。
2) 加工方式选择不当
将轮廓铣改为型腔铣。加工余量大于刀具直径时不可选轮廓铣。
3) 安全高度设置不当,抬刀碰撞夹具
解决:
1. 安全高度应大于夹具高度。
2. 除特殊工件外,一般不可选“直接”进退刀模式。
4) 二次粗加工余量设置不当
二次粗加工余量一般应比一次粗加工余量大0.05mm。如一次余量0.3mm,二次应设0.35mm。否则刀杆极易撞击上侧壁。
除上述原因,修补剪刀路时也易撞刀,尽量不修补剪刀路。撞刀最直接后果是损坏刀具工件,更严重可能损坏机床主轴。
3. 过切
过切指刀具切削本不应切削部位导致工件损坏。原因多样,主要包括机床精度低、撞刀、抖刀、刀具不当等。操作员刀具设置不准确也可能导致过切。
下图展示因安全高度设置不当导致过切情况。
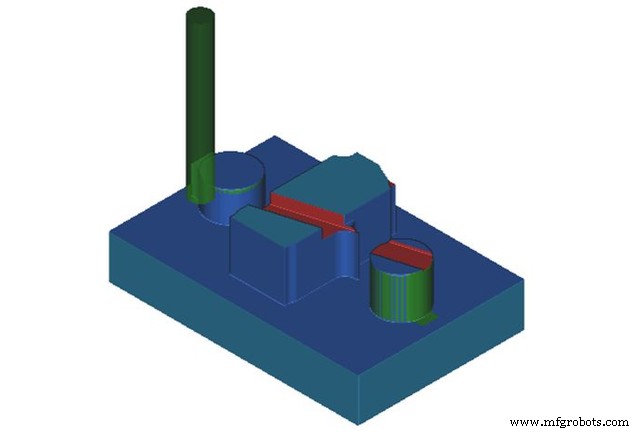
编程时须仔细严谨。完成程序后需详细检查刀具路径避免过切,否则将报废模具或损坏机床。
作为专业CNC加工制造商,SANS Machining专注小批量零件加工超10年,提供铣削、车削、磨削、EDM服务。所有零件按图纸生产,无起订量限制。
制造工艺