


抑制CNC加工刀具偏斜:精度与表面质量的关键
刀具偏斜是CNC加工的常见难题,会导致机床颤刀、破坏工件表面光洁度、丧失尺寸精度。尽管刀具紧固在夹持器中,但切削过程中材料反作用力常超出刀具承受能力,迫使刀具向非预期方向偏移。
为生产高精度、高表面质量零件,必须将刀具变形降至最低。当切削力超过刀具刚度时发生偏斜,导致刀具弯曲。加工过程中可能无法直观感知弯曲,但最终检测会揭露真相:偏斜刀具加工出的零件会出现变形、超差、易变形或呈现“开裂状”表面纹理。
因此,深入理解刀具偏斜的定义、成因及抑制策略至关重要。本文系统探讨这些因素,助您将刀具偏斜降至最低。
什么是刀具偏斜?
刀具偏斜即刀具偏离预设中心线。CNC切削刀具一端夹紧于夹头,另一端自由伸出形成悬臂结构。切削时刀具对工件施力,工件材料产生等大反向阻力。刀具承受多方向作用力,一旦刚度不足以抵抗外力,便会偏离预设对准位置。
刀具偏斜必然导致的CNC加工误差
- 刀具或工件灾难性失效
- 刀具寿命耗尽
- 尺寸超差
- 表面粗糙或潜在表面损伤
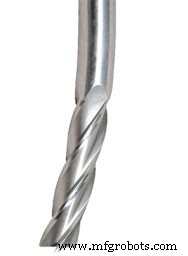
预防/减少刀具偏斜的核心策略
虽无法100%消除偏斜,但通过成熟策略可大幅抑制。CNC操作员可采用以下经验验证的方法:
1. 最小化刀具伸出长度
刀具夹持点至工作尖端的距离即伸出长度。刀具作为悬臂梁,承受弯曲应力与垂直/水平外力。悬臂梁应力理论表明:伸出越短,弯曲应力影响越小。因此,在满足零件几何与工艺要求的前提下,应最大程度缩短伸出长度。
2. 强化刀具芯部刚度
刀具芯部刚度取决于槽长与伸出长度的差值。芯径越粗,吸收剪切应力的材料壁越厚,刚度越高。均匀径向切削工况下,长槽刀具表现更优;保持较大芯径可显著提升核心强度与刚度。
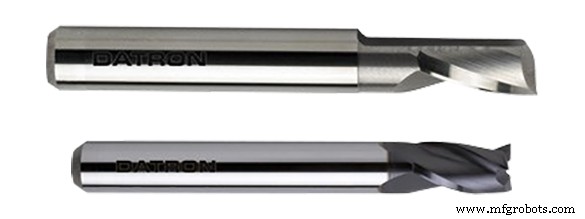
3. 提升刀具整体刚度
刀具刚度涵盖刀具状态、材质、尺寸形状(刃数、芯径、刀柄直径)等多维因素。钝化磨损刀具切削效率低,需更大力实现同等切削,导致偏斜加剧。高强度材质优质刀具可减少偏斜。在零件几何允许范围内,应优先选用大直径、大芯径刀具。
现实中并非总能使用大/短刀具。深腔加工需长伸出刀具,选用大直径、高刚性刀柄的长刀具更合适;无缝壁加工则需长槽刀具。综上,优化选刀与几何设置,最小化无支撑长度、最大化刀具刚度,可有效抑制偏斜,提升零件质量并降低刀具成本。
高品质机床、优质刀具与经验丰富的操作员,是抑制刀具偏斜的终极保障。
制造工艺