


正前角 vs 负前角:几何角度如何影响切削效率
切削加工与前角核心地位
机械加工通过楔形刀具逐层剪切去除毛坯多余材料以提高精度和公差。刀具几何、安装方向、材料是影响加工能力和工件质量的三大关键因素。几何特征包括各方向前角、后角、刃口圆弧、切削刃方位、刀尖圆弧等。各种刀具标记系统标准化呈现这些特征。
前角表示前刀面倾角,因前刀面为切屑流动面,故前角也指示切屑流向(正交切削中)。它直接/间接影响剪切变形、切屑流向、切削力、功耗、可切削性等,是关键参数。定义:前角 = 前刀面与基准面夹角,在另一平面测量。按测量平面不同,称正交前角、侧前角、后前角、最大前角等。
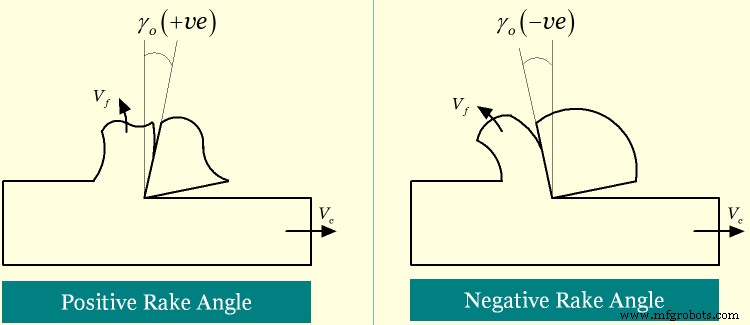
正前角 vs 负前角 详细对比表
| 对比项目 | 正前角 | 负前角 |
|---|---|---|
| 几何判定条件 | 楔角 + 后角 < 90° | 楔角 + 后角 > 90° |
| 楔体厚度 | 薄楔体 | 厚楔体 |
| 切屑剪切变形 | 薄楔体导致剪切变形小 | 厚楔体导致剪切变形大 |
| 切屑厚度与 CRC | 切屑厚度小,CRC 低 | 切屑厚度大,CRC 高 |
| 切削力与功耗 | 同条件下切削力小、功耗低 | 同条件下切削力大、功耗高 |
| 可切削性 | 低 CRC、低切削力、低功耗 → 可切削性好 | 可切削性差 |
| 刀尖强度 | 刀尖较弱,易发生灾难性失效 | 刀尖强,抗突发断裂能力强 |
| 切屑负荷承受 | 不能承受大切屑负荷 | 可安全承受大切屑负荷 |
| 适用工件材料 | 软塑性材料:铜、铝等 | 硬脆材料:钛合金、不锈钢、工具钢等 |
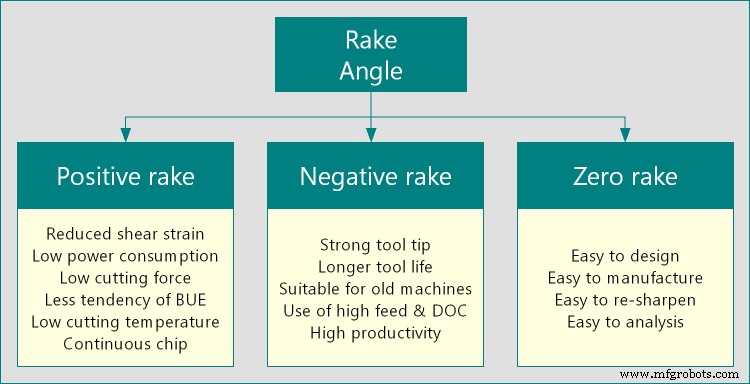
关键技术点深度解析
后角、楔角、前角关系
刀具楔体剖视显示三角度。基准面 ⊥ 切削速度矢量。切削速度矢量与后刀面夹角 = 后角/间隙角。前刀面与后刀面交线形成楔体,对应角为楔角。前刀面与基准面夹角为前角。相对基准面:前刀面朝向切削速度矢量 → 正前角;背向 → 负前角;重合 → 零前角。
楔体厚度与前角
前角 + 后角 + 楔角 = 0(代数和)。后角固定时,正前角 → 楔角小 → 楔体薄;负前角 → 楔角大 → 楔体厚。厚楔体能承受更大切削力。
剪切变形与切屑厚度
切削中未切屑塑性变形成切屑并流过前刀面。剪切变形增加切屑厚度,用切屑缩短系数 (CRC = 切屑厚度 / 未切屑厚度) 衡量,CRC >1,越小越好。负前角使切屑大幅变形 → 切屑厚、CRC 高;正前角切屑顺畅流动 → 剪切变形小、CRC 低。微纳切削外 CRC 不可能 <1。
切削力与功耗
加工特定材料消耗功率越低性能越好。正前角因剪切变形小、CRC 低,同条件下切削力远低于负前角刀具。
可切削性
可切削性指工件材料在特定刀具/条件下加工难易,定性判断依据:剪切变形、CRC、切削力/功耗、切削温度、切屑形态颜色、BUE 倾向、加工表面状况等。总体正前角提供更好可切削性。
刃口强度与切屑负荷
负前角楔体厚 → 刃口强 → 耐高负荷不失效。正前角楔体薄 → 切屑负荷超限易断裂 → 单次去除材料体积受限(MRR/生产率低),且在机床振动、工件材料不均质冲击下面临灾难性失效风险。
适用工件材料
负前角耐高切削力和冲击 → 适合工具钢、不锈钢、钛合金等硬脆材料,也适合成分不均或有冲击风险工况。正前角适合铜、铝等软塑性材料。
参考文献
- 《机械加工与机床》 A.B. Chattopadhyay 著(第1版,Wiley)
- Difference Between Positive Rake and Negative Rake by difference.minaprem.com
- Image source: minaprem.com
工业技术