


前刀面与后刀面:刀具关键表面差异解析
切削加工与刀具几何基础
机械加工是逐层去除毛坯多余材料以获得高尺寸精度和严公差的减材制造工艺。常规加工(车、铣、钻、镗、滚齿等)、磨削(磨、研、抛)、非传统加工(AJM、USM、EDM、LBM、EBM等)及微精密加工是四大类。常规加工必须使用楔形切削刀具(刀具)通过剪切以切屑形式去除材料。刀具材料、几何形状、安装方向三大因素直接影响加工性能。刀具材料硬度必须显著高于工件。几何特征包括刀尖面及其倾角、切削刃位置、刃口锋利度、刀尖圆弧半径等。每个刀具至少包含两个刀尖面——前刀面和后刀面。
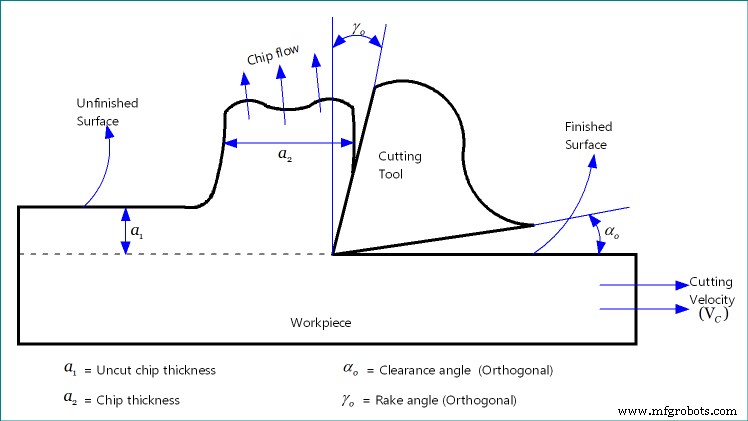
前刀面 vs 后刀面 详细对比表
| 对比项目 | 前刀面 | 后刀面 |
|---|---|---|
| 切屑流向关系 | 切屑连续流过前刀面 | 不接触切屑,仅微量接触已加工表面 |
| 倾角表示 | 前角表示其相对基准面的倾角 | 后角(间隙角)表示其相对切削速度矢量的倾角 |
| 加工中接触状态 | 大部分区域与流动切屑紧密接触 | 加工过程中持续处于游离状态 |
| 表面质量作用 | 无直接改善表面光洁度作用 | 刀尖微量接触压平进给痕迹,直接改善光洁度 |
| 发热情况 | 与切屑剧烈摩擦产生强烈热量(二次变形区) | 仅刀尖微量接触产生极少热量(三次摩擦区) |
| 磨损形式与影响 | 月牙洼磨损快,少量磨损不影响加工精度 | 后刀面磨损慢,但直接影响工件尺寸精度 |
关键技术点深度解析
与切屑/加工表面的接触
前刀面与流动切屑物理接触,不接触加工表面;后刀面不接触切屑,但因刀尖圆弧和刃口圆弧,加工表面会微量接触后刀面尖端。此接触有助于压平进给痕(波纹),改善光洁度;但接触过长会恶化质量,故必须通过后角保持强制间隙。
前角与后角
前角:前刀面相对基准面(⊥切削速度矢量)的倾角,可正、负或零。后角:后刀面相对切削速度矢量的倾角,必须为正值(通常 +3°–+15°),不能为零或负,否则后刀面摩擦加工表面。两角均可在不同测量平面上取不同值。
后刀面始终游离
切屑流过前刀面,前刀面紧贴切屑;后刀面既不接触切屑也不接触加工表面(除刀尖微量)。若后刀面磨损(后刀面磨损)接触加工表面,表面质量将急剧下降。
压平进给痕迹
进给速度导致加工表面形成波纹(进给痕),增大粗糙度。进给不可为零(与切削速度同为成形运动)。后刀面尖端因刀尖圆弧和刃口圆弧微量接触加工表面,天然压平波纹。刀尖圆弧越大,光洁度越好(波纹高度越低),但可能负面影响其他参数。前刀面无直接改善光洁度作用。
发热分布
切屑流过前刀面摩擦产生 60%–70% 总切削热(二次变形区),大部分随切屑带走,保护刀具和工件。后刀面尖端微量接触仅产生 <5% 总热量,但此热部分进入工件、部分进入刀具,若超限会导致三次摩擦区热损伤。
磨损及其影响
前刀面持续摩擦 → 月牙洼磨损快。虽改变切屑流向、影响切削力,但少量月牙洼可容忍。后刀面磨损直接影响工件尺寸精度,微量磨损即导致加工不准。刀具寿命通常按允许后刀面磨损宽度判定(Taylor 公式常取 0.3 mm)。
参考文献
- 《机械加工与机床》 A.B. Chattopadhyay 著(第1版,Wiley)
- What is Clearance Angle in Cutting Tool? Its Derivative, Value and Function by minaprem.com
- Image source: minaprem.com
工业技术