


车削与铣削:核心区别详解
切削加工概述
机械加工/金属切削是通过去除工件多余材料以提高尺寸精度和公差的主流减材制造工艺。常规加工、磨削精加工、非传统加工 (NTM) 是三大类。常规加工定义:用楔形刀具以切屑形式从预成形毛坯剪切去除多余材料,赋予形状、尺寸、光洁度。车削、螺纹、端面、中心钻、钻孔、镗孔、铰孔、攻丝、成形/刨削、插削、铣削、拉削、滚齿等均属常规加工。
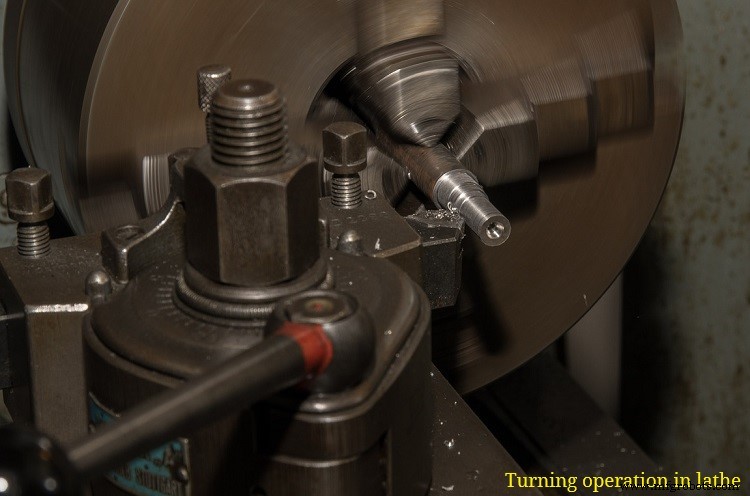
车削 vs 铣削 详细对比表
| 对比项目 | 车削 | 铣削 |
|---|---|---|
| 生成表面特征 | 圆柱面或圆锥面(回转对称) | 平面或造型面(非回转对称) |
| 使用机床 | 车床 | 铣床(卧式/立式主轴) |
| 刀具类型 | 单刃刀具(仅 1 个主切削刃) | 多刃刀具(2–150+ 个切削刃) |
| 主运动形式 | 工件旋转提供切削运动 | 刀具旋转提供切削运动 |
| 进给运动形式 | 刀架移动提供进给 | 工作台移动工件提供进给 |
| 切削连续性 | 通常连续切削 | 本质上间歇切削 |
| 切屑形态 | 条件允许下产生连续切屑 | 固有产生不连续切屑 |
| 材料去除率 (MRR) | 单刃限制,MRR 低 | 多刃分担负荷,MRR 高、生产率高 |
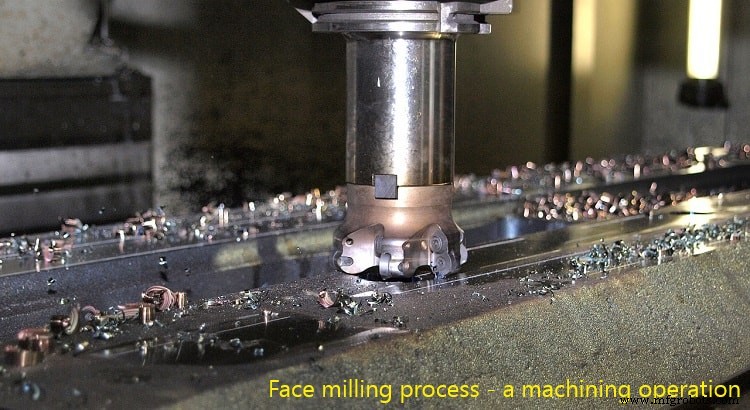
关键技术点深度解析
生成表面与特征
车削主要生成圆柱/圆锥面,无论毛坯形状,产出特征必为回转对称。典型应用:轴类、台阶轴、锥件、扩孔(不能创建孔)、圆柱槽等。铣削可生成任意方位平面及轮廓面,典型特征:槽、通道、键槽、型腔、壁、筋、腹板等。
机床
车削在车床(主轴通常水平,也有立式车床)进行;铣削在铣床(立式/卧式主轴均常见)进行。
单刃 vs 多刃刀具
车削用单刃车刀 (SPTT),仅 1 个主刃参与剪切;铣刀含 2–150+ 刃,多刃同时参与剪切。
主运动与进给运动
两相对运动(主运动吸收大部分切削功率)由机床赋予。车削:工件定速旋转 = 主运动;刀架移动 = 进给。铣削:刀具定速旋转 = 主运动;工作台移动工件 = 进给。两者完全相反。
连续/间歇切削与切屑
车削刀具持续接触工件 → 连续切削,有利条件下产生连续切屑。铣削无单刃持续接触,刃反复啮合/分离 → 固有间歇切削 → 不连续切屑。
切屑负荷与生产率
切屑负荷 = 刀具前方瞬时待去除材料面积,正比 MRR。铣削每转多刃参与,总切屑负荷均分给各刃 → 可大幅提高进给和切深 → 单位时间去除材料量大 → 批量去除材料时铣削生产率远高于车削。车削受刀具失效风险限制,参数难无限提高。
参考文献
- 《机械加工与机床》 A.B. Chattopadhyay 著(第1版,Wiley)
- 《制造工程与技术 SI版》 S. Kalpakjian & S.R. Schmid 著(第7版,Pearson Ed Asia)
工业技术