


前角与后角:如何塑造切削刀具性能
切削加工与刀具几何角度
常规金属切削通过刀具逐层去除工件材料以赋予形状、尺寸、光洁度。刀具与工件夹紧于机床,通过切削速度、进给、切深实现相对运动。刀具压缩薄层材料剪切成切屑。合理的几何形状(含锋利刃口)和匹配材料是高效加工的前提。
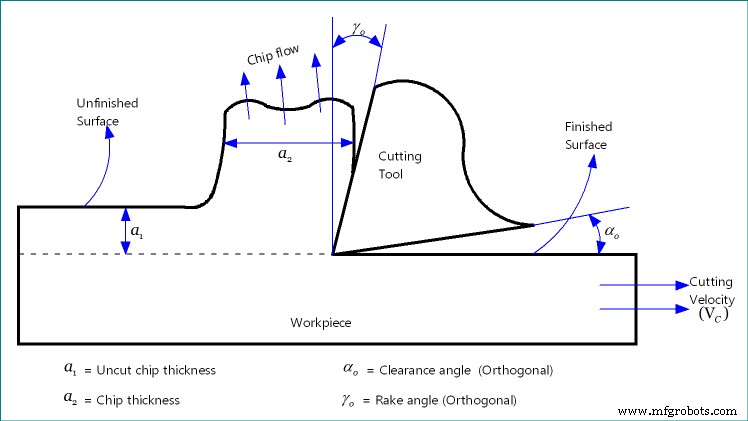
前角 vs 后角 定义与核心区别
刀具包含三个刀尖面:前刀面、主后刀面、副后刀面。各面倾角用不同角度表示,多国家/国际标准规范定义,汇总形成刀具标记。测量需借助多个基准平面。总体上:前角表示前刀面倾角;后角(间隙角)表示后刀面倾角。
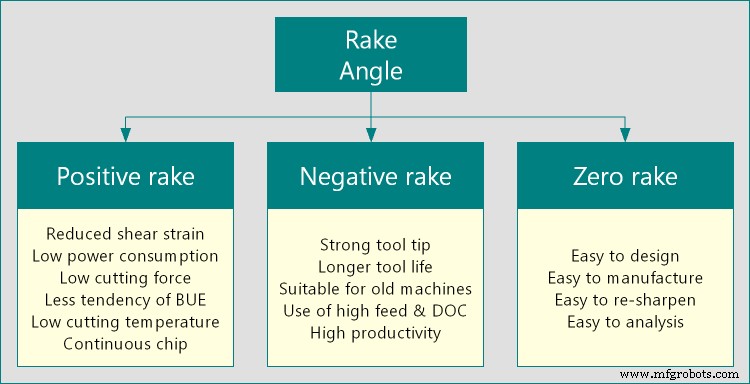
- 前角:前刀面相对基准面的倾角,在另一平面上测量。可正、负、零,通常 +15° 至 –15°。关键影响刀尖强度、切削力、功耗、剪切变形、可切削性。
- 后角:后刀面相对切削速度矢量的倾角,在另一平面测量。必须为正值,通常 +3° 至 +15°。
详细对比表
| 对比项目 | 前角 | 后角 |
|---|---|---|
| 表示对象 | 前刀面倾角 | 后刀面倾角 |
| 取值范围 | 可负、零、正 | 必须为正,不可零或负 |
| 对切屑流向/剪切变形的影响 | 直接影响切屑流向和剪切变形 | 无影响 |
| 对表面质量/尺寸精度的影响 | 影响不显著 | 直接决定表面质量和尺寸精度 |
| 积屑瘤 (BUE) 影响 | BUE 可使前角变为大负值 | BUE 不改变后角 |
关键技术点深度解析
基本作用
前角显示前刀面相对基准面倾角,因前刀面是切屑流动面,故前角也指示切屑流向(正交切削中)。后角显示后刀面相对切削速度矢量倾角,不直接影响切屑流向。两角均可在不同平面测量以全面描述面倾斜。
角度数值
前角可正、负、零,各有优势:正前角刃口锋利、切削轻快;负前角刀尖强、耐高切削力。后角不可零或负,否则后刀面摩擦加工表面。典型范围:前角 +15°––15°,后角 +3°–+15°。
对切屑偏折、工件质量、精度的作用
前角直接影响切屑流向和剪切变形:负前角增大剪切变形、增大切屑厚度、切屑缩短系数 (CRC) 增大;但对工件质量和精度影响小。后角起关键作用:后角过小导致后刀面剧烈摩擦加工表面,严重恶化表面质量。
切削力学与前角
前角直接/间接影响剪切应变、切削力、扭矩/推力、功耗、切屑形态颜色等,是切削力学核心参数。后角在力学分析中作用微弱。
积屑瘤 (BUE) 影响
切削塑性材料且切屑-刀具接触长时,工件/切屑材料可能粘附刀尖形成 BUE,长大后随切屑带走。BUE 使前角变为大负值 → 剪切变形和切削力增加(通常不利)。后角不受 BUE 影响。
参考文献
- 《机械加工与机床》 A.B. Chattopadhyay 著(第1版,Wiley)
- What is Rake Angle in Cutting Tool? Names, Effects, Functions & Values by minaprem.com
- Image source: www.minaprem.com
工业技术