


GMAW 与 GTAW:两大电弧焊工艺全面对比
电弧焊概述
焊接是永久连接材料的主流工艺。熔焊通过加热熔化母材熔合面形成凝聚。电弧焊在两电极间施加足够电压建立电弧作为热源,是最流行的熔焊。气体保护金属电弧焊 (GMAW) 和气体保护钨极电弧焊 (GTAW) 是两种具有独特优势的电弧焊工艺。
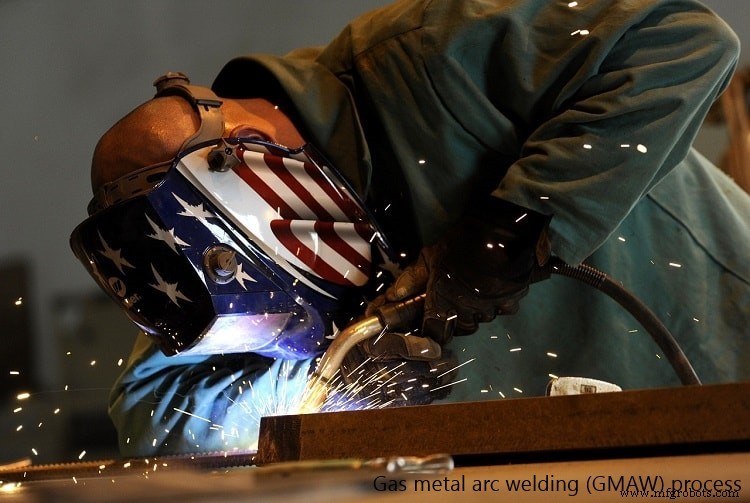
GMAW 工艺特点
气体保护金属电弧焊 (GMAW):消熔极电极(细丝)经机械送丝机恒速送入,电极与导电母材间建立电弧熔化熔合面和填充金属。消熔极为工艺固有部分,不能自熔模式。可用惰性或活性保护气保护熔池。填充金属沉积快,生产率高、经济。参数优化可得可靠接头。
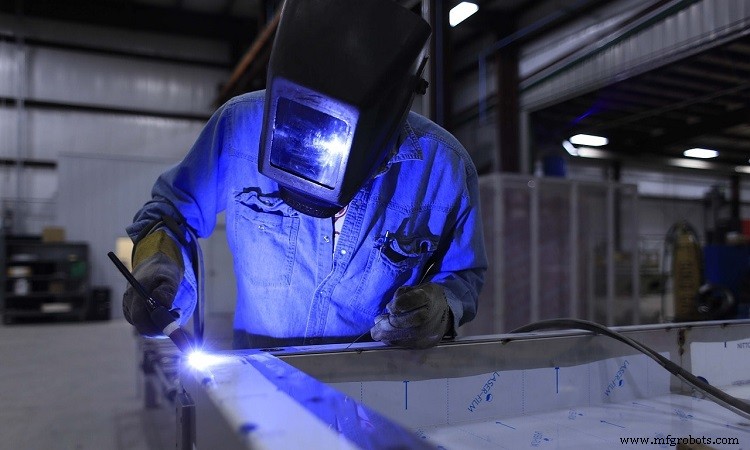
GTAW (TIG) 工艺特点
气体钨极电弧焊 (GTAW),俗称钨极惰性气体保护焊 (TIG):非消熔钨极与导电母材间建立电弧,熔合面熔融凝聚实现连接。钨极不消耗,有根部间隙时需外加填充材料,也适合无填充自熔焊。惰性气体(以氩为主)保护高温熔池。虽速度较慢,但连接多种金属能力强、接头可靠、焊缝成形美观、无缺陷是其显著优势。
GMAW vs GTAW 详细对比表
| 对比项目 | GMAW | GTAW (TIG) |
|---|---|---|
| 电极类型 | 消熔极,电极材料熔化沉积于焊缝 | 非消熔极,电极材料不沉积 |
| 电极成分 | 与母材冶金成分相近 | 纯钨(含微量合金元素:Th、La₂O₃、CeO₂、ZrO₂ 等) |
| 自熔模式 | 不可(消熔极沉积填充金属为固有特性) | 适合自熔焊,为首选自熔电弧焊工艺 |
| 填充金属供给 | 电极即填充金属,无需外部供给 | 需时外部供给(细直径焊丝) |
| 保护气体 | 可用惰性或活性气体 | 主要用惰性气体(氩为主) |
| 焊接速度 | 机械连续送丝,速度快、生产率高 | 较慢,经济性较差 |
| 飞溅 | 即使最优参数也产生飞溅 | 无飞溅(工件表面洁净时) |
| 焊缝外观 | 一般 | 极佳,光滑美观 |
| 操作难度 | 相对容易,易自动化 | 工艺复杂,需经验丰富、专注的焊工 |
关键技术点深度解析
消熔极 vs 非消熔极
电弧在电极与导电工件间建立,高热密度熔化熔合面和填充金属。电极熔化沉积称消熔极。GMAW 用消熔极;GTAW 用钨极,高温下不熔化,属非消熔极,电极寿命远超 GMAW。
电极成分
GMAW 电极/填充金属成分与母材相当。GTAW 总用钨极,无论母材成分。为改善电子发射、抗烧蚀等特性,钨中添加 Th、La₂O₃、CeO₂、ZrO₂ 等微量合金元素。
自熔模式可行性
自熔焊不加填充金属,根部间隙极小(通常零),仅熔合面熔融冷却形成焊缝。GMAW 固有沉积填充金属,不可自熔。TIG 非消熔极,极适合自熔,为首选自熔电弧焊工艺。
外部填充金属供给
GMAW 电极即填充金属,无需外部供给。TIG 可按需外部送丝(细棒),熔化沉积填充。填充丝成分可同母材(均质)或异质(异质),但必须相容否则产生缺陷。
惰性/活性保护气体
保护气体隔绝大气氧,减少飞溅、稳定电弧、改善焊缝性能。活性气体在某些工况表现更优,可向焊缝引入元素改善力学性能。GMAW 可用惰性/活性气体,分 MIG(纯惰性)和 MAG(活性+惰性混合)。GTAW 仅用惰性气体(主氩)。
GMAW 速度优势
GMAW 细丝经机械装置连续送入,填充沉积快,生产率远超 TIG。
飞溅与外观
飞溅 = 电弧散射产生的熔融填充金属微滴,造成填充金属损失、沉积不均、缺陷、外观差、需打磨。GMAW 即使最优参数也有飞溅。TIG 通常无飞溅(工件表面洁净时),焊缝光滑美观。
焊工技能要求
GMAW 易操作,动作多可自动化,打弧容易。TIG 复杂,需经验丰富焊工平稳操作避免电弧偏吹/异常熄灭。打弧关键,钨极易粘连工件造成钨夹杂缺陷。
参考文献
- Tungsten inert gas (TIG or GTA) welding by TWI-Global.com
- Gas Metal Arc Welding Handbook by W.H. Minnick (2007, Goodheart Willcox)
- Basic TIG & MIG Welding (GTAW & GMAW) by I.H. Griffin, E.M. Roden, C.W. Briggs (3rd ed., Delmar Cengage Learning)
工业技术