


热挤压工艺详解:类型、优势与工程应用
本文介绍热挤压工艺原理、分类、工作机制及应用领域。
什么是热挤压?
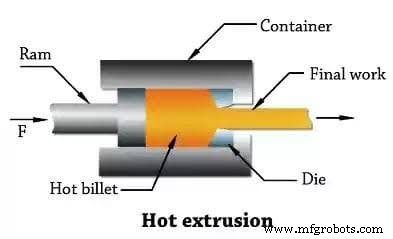
热挤压是将金属毛坯/坯料置于模筒中,施加高压迫使其通过模孔获得所需截面形状的工艺。
热挤压是制造定截面型材的主流方法。高温防止材料加工硬化,降低变形抗力,简化挤压过程。通常采用 250–12,000 t 卧式液压机,压力范围 30–700 MPa(4,400–102,000 psi),需润滑。高温挤压用玻璃粉润滑,中低温用石墨或油。虽热挤压材料性能优,但设备投资与维护成本高。
生活类比:挤牙膏。因需巨大力,多数金属在高温低变形抗力下热挤压。但冷挤压技术对多种金属可行且商业地位日益重要。
热挤压工作原理
挤压坯与模筒、模具相互作用产生高压应力,有效抑制锭料初轧开裂,故难变形金属(不锈钢、镍基合金、钼等)多采用挤压。
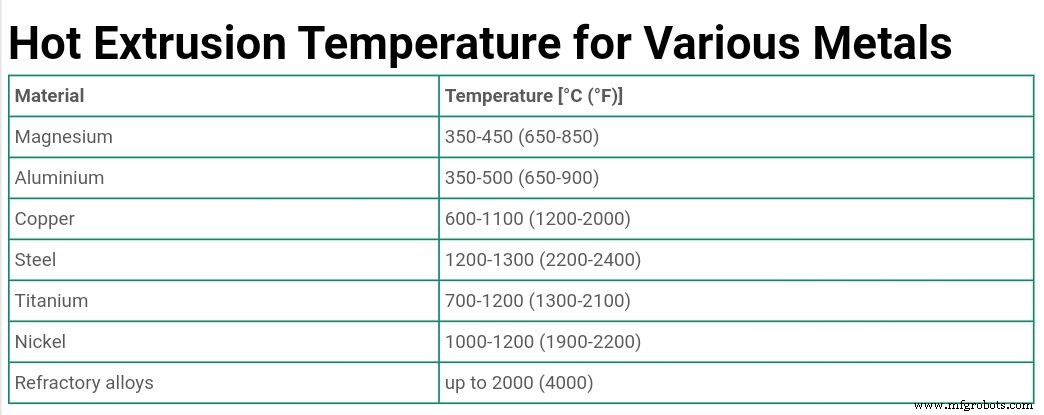
多在专用卧式液压机上进行,常规 250–5,500 t。坯料温度:Mg 350–425°C,Al 425–475°C,铜合金 650–1,300°C,钢 1,200–1,300°C。压力 4,998–7,038 kgf/cm²(69×10⁶ N/m²)。挤压筒、模、柱润滑关键,常用油基石墨擦拭,植物油优于矿物油。钢高温挤压最成功用玻璃润滑(高温下润滑作用)。
热挤压类型
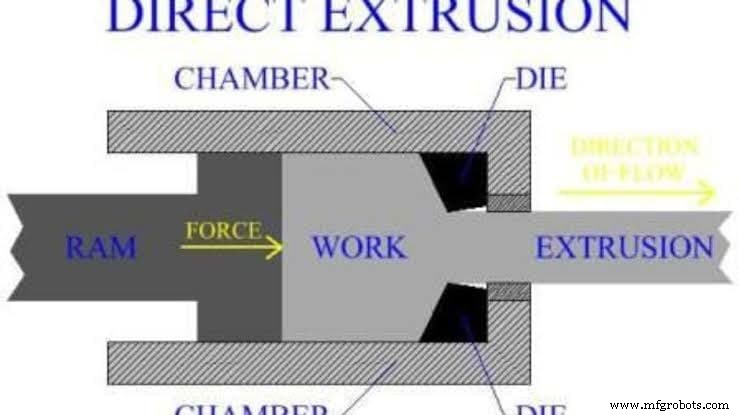
1. 正向/直接挤压
压机主柱驱动虚拟块推动容器内毛坯通过模孔(图 7.9)。毛坯先填满容器,再经模孔挤出至剩余少量(余料)锯切除去。
2. 反向/间接挤压
挤压件通过空心主柱排出(图 7.10)。毛坯相对容器静止,无容器壁摩擦。总挤压力较正向小,但设备机械结构更复杂(需容纳型材通过空心柱)。
3. 管材挤压
正向挤压变体,用芯棒成型管内腔。加热毛坯装入容器,带芯棒模具推入毛坯,主柱推进使金属经模孔环绕芯棒挤出(图 7.11)。
4. 冲击挤压
高速冲击毛坯成形,本质属冷加工。
各金属热挤压温度参考
热挤压应用
钢、铜、铝、镁、镍等商业金属及合金均可高温直接挤压。典型产品:圆棒、管材、装饰条、型材、黄铜弹壳、铅包电缆、航空部件、地板条、五金件(窗框、门框等)。
热挤压广泛用于铝、铜及其合金制品:电线、棒材、管材。
热挤压用途
生产截面恒定的特种钢型材。通过“压缩”力单步成型实心/空心复杂截面型材。
热挤压工艺选择题
1. 热挤压正确描述?
A. 正向挤压力 < 反向挤压力
B. 正向挤压力 > 反向挤压力
C. 两者力相等
D. 以上皆可
答案:B
2. 正向热挤压别称?
A. 直接挤压 B. 间接挤压 C. 冲击挤压 D. 静压挤压
答案:A
解释:直接挤压即正向热挤压,应用最广、产量最大。
3. 反向挤压别称?
A. 直接挤压 B. 间接挤压 C. 冲击挤压 D. 静压挤压
答案:B
解释:间接挤压称反向挤压,金属反向挤入柱塞。
4. 挤压工艺不适用?
A. 钢合金 B. 有色合金 C. 不锈钢 D. 铁
答案:D
解释:铁及铁合金不宜挤压;不锈钢、有色合金、钢合金均可挤压。
以上即热挤压工艺全貌,含定义、应用、分类与习题。如有帮助,请分享。
工业技术