


水射流加工(WJM/AWJM)原理、装备、优劣势与应用全景指南
水射流加工(WJM)又称水射流切割,利用高速水射流冲蚀去除材料的非传统加工工艺。纯水射流切割软质材料(塑料/橡胶/木材);混入磨料后称磨料水射流加工(AWJM),可切割金属/花岗岩等硬质材料。
工作原理
基于水冲蚀原理:高速水射流冲击表面实现材料去除。纯水射流加工软材;硬材需混入磨料颗粒强化切割能力。
常用磨料
石榴石、氧化铝最常用;石英砂、玻璃珠亦可选。磨料功能:显著提升水射流切割能力。
水射流加工核心装备系统
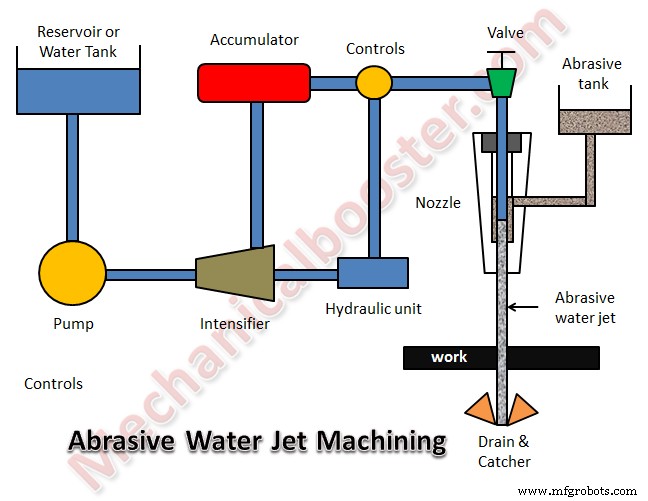
- 液压泵:循环供水,出口压力~5 bar;增压器将压力提至11 bar后送入增压缸。
- 液压增压缸:核心增压部件,将水压升至3000-4000 bar。
- 蓄能器:暂存超高压水,消除压力波动,大流量瞬时需求时补压。
- 混合室/管:真空环境下磨料颗粒与高压水混合(AWJM专用)。
- 控制阀:调节水射流压力与方向。
- 流量调节阀:精准控制水流量。
- 喷嘴:将压力能转化为动能,喷出1000 m/s高速细束水射流。喷嘴尖端采用红宝石/金刚石防磨损。
- 排水捕集系统:切割后水/废料分离,净水回流水箱循环利用。
加工过程流程
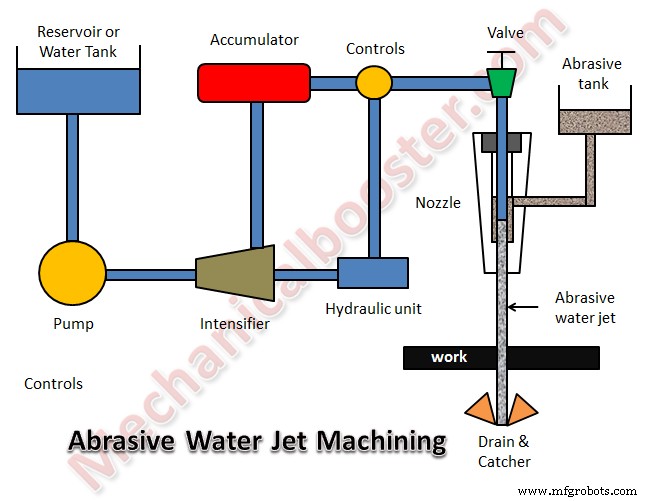
- 水箱→液压泵→增压缸(5→3000-4000 bar)。
- 高压水分路:一路入喷嘴,一路入蓄能器备用。
- 蓄能器消除压力脉动,保障硬材切割稳定性。
- 喷嘴将压力能转化为动能,形成1000 m/s细束射流。
- 磨料在喷嘴内混合室混入(AWJM);纯水射流则无此步骤。
- 高速射流冲击工件表面实现材料去除。
- 废水经排水捕集系统固液分离,净水回水箱闭环循环。
核心优势
- 无热影响区(HAZ),材料原始组织/性能完整保留。
- 可实现复杂精密轮廓切割。
- 加工区清洁无粉尘。
- 无运动切削刃,运维成本低。
- 热损伤可忽略。
- 软硬材料全覆盖(WJM软材/AWJM硬材)。
- 绿色环保:零污染、零有毒产物。
- 高精度:公差易达±0.005英寸。
主要局限
- 纯水射流仅限软材;AWJM切割硬材厚度有上限。
- 超厚工件(>300mm)加工效率低/不可行。
- 设备初始投资成本高。
典型应用领域
- 矿山/汽车/航空航天:切割、成型、铰孔作业。
- 加工材料全谱:橡胶、纺织、塑料、泡沫、皮革、复材、瓷砖、石材、玻璃、食品、金属、纸张等。
- WJM主攻:薄板/箔材、木材、有色合金、蜂窝结构、聚合物、皮革、冻肉等软易切材料。
- AWJM主攻:厚钢板/铝板、增强塑料、金属/陶瓷基复材、层状复材、石材、玻璃等难加工材料。
- 非切割延伸应用:除漆、手术切割、清洗、喷丸消除残余应力等。
- AWJM可延伸钻削、腔铣、车削、铰孔等复合加工功能。
工业技术
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电火花加工 (EDM) 原理、工艺、设备、优缺点全解析
- 电渣焊原理、工艺、应用与优缺点详解
- 铝热焊 (Thermite Welding) 原理、设备、工艺流程与优缺点详解
- 摩擦搅拌焊 (FSW) 原理、工艺、应用与优缺点深度解析
- 锻焊原理、工艺流程、应用场景与优缺点详解