


超声波加工(USM)核心装备、原理、优劣势与应用全解析
超声波加工(USM)又称超声振动加工,利用工具低振幅(0.05-0.125 mm)高频振动(垂直于工件面),在磨料浆体(水基+细磨料)辅助下,通过微观冲击/蚀除去除脆硬材料表面材料。磨料粒度100-1000目,粒度越细表面越光洁。专用于高硬度脆性材料(≥45 HRC)。
工作原理
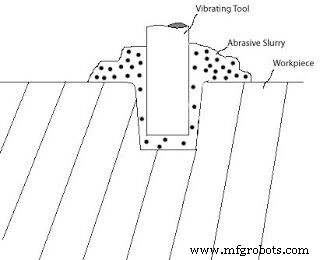
18-40 kHz高频交流电驱动压电换能器产生机械振动,经变幅杆(声杆)放大传递至工具端面。工具压向工件,浆体中磨料颗粒在高频冲击下微观切削/蚀除工件表面材料。
相关阅读:激光加工、电子束加工、电化学加工(ECM)原理与应用。
核心装备三大件
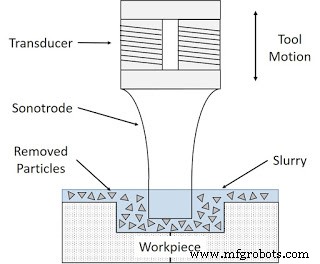
- 换能器:压电陶瓷圆柱体,电能→高频机械振动。
- 变幅杆/声杆:低碳钢,一端连接换能器,一端装夹工具,放大振幅并传递振动能量。
- 控制单元:含电子振荡器,输出18-40 kHz超声频段交流电。
USM两大变种工艺
1. 旋转超声振动加工(RUM)
工具绕声杆轴线旋转,表面镀金刚石磨粒直接磨削,无需磨料浆体。适合深孔/高长径比结构加工。
2. 化学辅助超声加工
引入化学活性磨料流体,化学蚀刻与机械蚀除协同增效。
加工过程步骤
- 换能器+声杆经电缆连接控制单元。
- 振荡器输出18-40 kHz高频交流电驱动换能器。
- 换能器转换机械振动传递声杆,声杆带动工具高频微幅振动。
- 振动工具冲击工件,浆体(20-60%水+氧化铝/碳化硼/碳化硅)流经极间隙辅助材料去除。
核心优势
- 高精度加工脆硬材料(玻璃、硬质合金、陶瓷、宝石、淬火钢)。
- 可加工非导电脆性材料(ECM/EDM无能为力)。
- 高精度公差控制能力强。
- 无热变形、物理性能零改变(冷加工)。
- 无毛刺,后续精整工序极少。
主要局限
- 材料去除率低(微观冲击/蚀除机制)。
- 声杆端部/工具磨损快。
- 深孔加工浆体难以到达底部(RUM除外)。
- 仅适用硬度≥45 HRC材料。
典型应用
- 脆硬材料精密成型:玻璃、硬质合金、陶瓷、宝石、淬火钢。
- 微机电系统(MEMS)核心部件:微结构玻璃晶片等。
参考来源:wikipedia.org
工业技术
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电火花加工 (EDM) 原理、工艺、设备、优缺点全解析
- 电渣焊原理、工艺、应用与优缺点详解
- 锻焊原理、工艺流程、应用场景与优缺点详解
- 珩磨工艺全解析:定义、构造、原理、优劣势与工业应用
- 超声波加工(USM)详解:原理、构造、应用与优劣势(含PDF)