


熔模铸造工艺详解:核心优势与蜡型常见缺陷分析
什么是熔模铸造工艺?
熔模铸造工艺是指以蜡制成模型,表面涂覆粘土等耐火材料,加热使蜡熔化流出,获得由耐火材料形成的空心壳型。将熔融金属浇注入空壳,金属冷却后打碎耐火材料即得金属零件。该工艺又称精密铸造或失蜡铸造。
熔模铸造工艺的核心优势
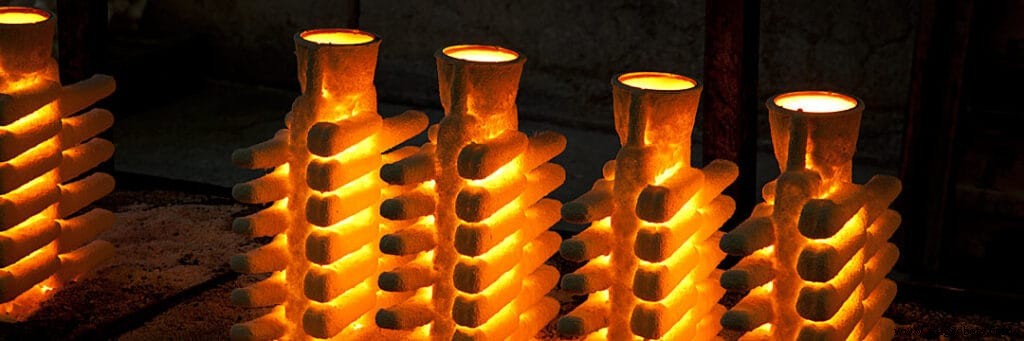
与其他铸造及成形方法相比,熔模铸造具有以下显著优势:
- 铸件尺寸精度高、表面粗糙度好。尺寸精度可达4-6级,表面粗糙度可达0.4-3.2μm。
- 大幅减少铸件加工余量,甚至可实现免加工制造,降低生产成本。
- 能制造其他方法难以加工的复杂形状铸件。
- 铸件轮廓尺寸范围广:小至数毫米,大至数千毫米;最薄壁厚可达0.5mm,最小孔径小于1.0mm。
- 合金材质不受限:碳钢、不锈钢、合金钢、铜合金、铝合金、高温合金、钛合金及贵金属均可生产。
- 特别适合难锻、难焊、难切削合金材料的生产。
- 生产灵活性强、适应性广,既可大批量生产,也可小批量甚至单件生产。
- 综上,熔模铸造具备生产能力强、成本低、工艺简化、投资见效快等优势,在与其他工艺竞争中处于有利地位。
蜡型制作工艺常见缺陷
- 蜡型变形: 蜡型脱模后除收缩尺寸变化外,因脱模手法不当还可能人为变形。蜡型冷却时弯曲变形常见,刚脱模的蜡型应平放,以大平面为基准面。蜡料过软、型样设计不合理也会导致变形。
- 蜡型充型不满: 主因是蜡温低、射蜡速度慢、型样温度低,导致蜡料冷却过快。表现为蜡型棱角、薄壁部位充型不满,类似金属铸件充型不足。
- 蜡型飞边: 最常见缺陷之一,即在型样分型面、组合块接缝、芯与芯座连接处溢出极薄蜡片。主因:型样精度不足、分型面或内部接合面损坏/带污、合型力不足、射蜡压力过大或蜡温过高。
- 蜡型气孔: 分为肉眼可见的表面气孔和内部气孔。内部气孔通常较大不可见,但因气体膨胀导致蜡型局部鼓包可被发现。
熔模铸造工艺关键控制点
- 型腔内无需喷涂过多脱模剂。
- 不轻易改变既定的蜡型熔融压制循环参数。
- 蜡型应置于存放托盘中相互隔离以防损伤,必要时用夹具防止变形。
熔模铸造工艺应用领域
熔模铸造广泛应用于几乎所有工业领域,尤见于电子、石油、化工、能源、交通、轻工、纺织、医药、医疗器械、泵阀等行业。
工业技术