


压铸工艺全景扫描:优势、劣势与竞品工艺对标分析
压铸是制造金属零件最灵活创新的工艺之一。齿轮、锁具、汽摩零部件大量采用压铸生产。选型前全面掌握优劣势至关重要。
本文深度解析压铸优劣势,并横向对比主流竞品工艺,助您科学决策。
什么是压铸?
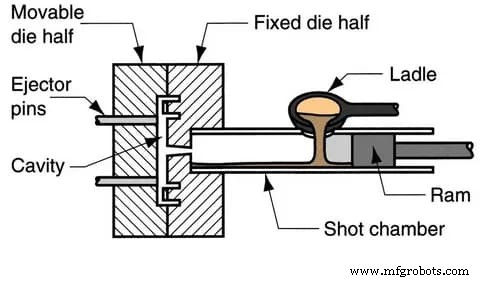
压铸是将熔融金属/合金在高温高压下压入钢模成型的工艺。原理类似塑料注塑,但主攻低熔点、高流动性有色金属:铝、锌、铜、镁等。
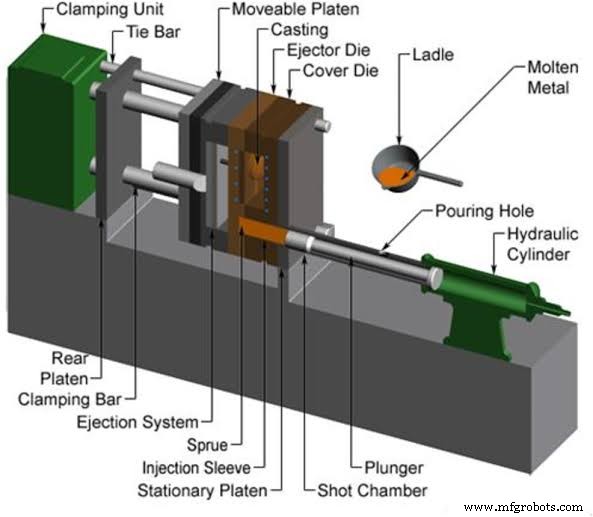
压铸机分热室式与冷室式:热室机内置熔炉,熔炼直供模腔,周期短;冷室机独立熔炉,熔体勺注入压室。热室机适用锌/铜/铅等低熔点合金;冷室机适用高熔点耐蚀合金。材料决定选机型。
压铸优劣势速览
| 序号 | 优势 | 劣势 |
| 1 | 生产效率极高 | 模具成本高昂 |
| 2 | 擅长薄壁/内部复杂高精度件 | 大型件制造困难 |
| 3 | 细晶致密组织,力学性能优异 | 不适用铁基/高熔点合金 |
| 4 | 大批量生产单件成本低 | 易产气孔疏松 |
| 5 | 表面好,后处理成本低 | 复杂件周期长 |
压铸技术五大核心优势
1. 复杂薄壁件一体成型
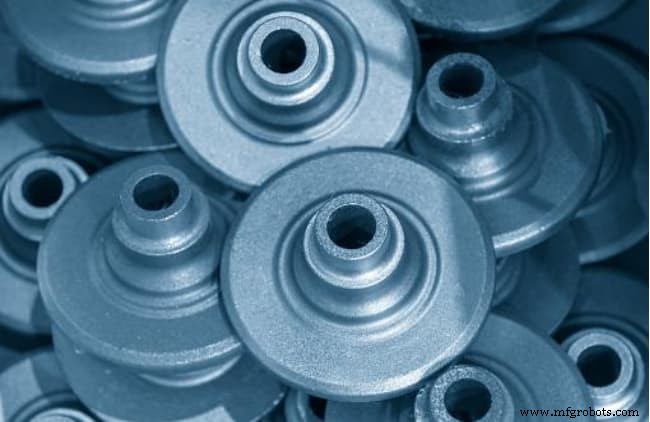
铝压铸可造 0.5mm 薄壁复杂件,锌合金甚至达 0.3mm,比强度优于砂铸/熔模铸造。
2. 卓越力学性能
高压凝固形成细晶致密组织:高硬度、高强度、高耐久、高导电导热。
3. 高尺寸稳定性
恶劣环境下尺寸稳定,IT13-IT15 级公差(GB/T 1800-2009),精密可达 IT10-IT11。高精度免机加,提升合金利用率。
4. 优质表面质量
模具精度直接映射零件表面,光洁一致。非定制需求免后处理,缩短交付周期。
5. 大批量极具成本竞争力
免/少机加,二次加工成本极低。设备模具前期投入大,但大批量摊销后单件成本极具优势。
压铸技术五大固有局限
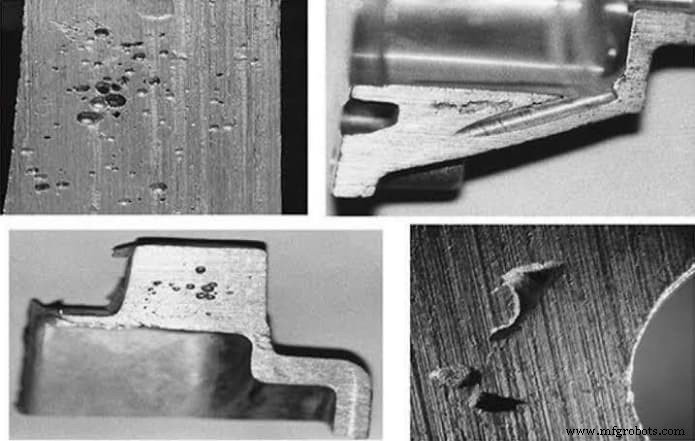
1. 易产气孔缺陷
高速充填+模具无透气性→气体封闭形成气孔。影响结构完整性,热处理时气孔扩张暴露;加工余量过大切除硬化层露出气孔层。建议最小加工余量。
2. 仅适配有色金属
铁基合金熔点高、耐蚀差,模具寿命极短。工艺复杂度高、不可控风险大,工业界坚持仅用有色合金压铸。
3. 不适合小批量
模具设备投入巨大,小批量分摊成本高,反而不如其他工艺经济。供应商通常不建议小批量压铸。
4. 模具寿命受限
高熔点合金(如铜)热变形抗力要求高,持续热冲击加速模具失效。
5. 高额前期资本投入
设备、模具、周边设施成本高。虽用廉价锌合金可降料成本,但综合制造成本仍高。唯有大批量才具成本优势。
压铸 vs 主流竞品工艺:优势对标
压铸 vs 砂铸
压铸全维度碾压砂铸:
• 少/免机加与精整
• 尺寸公差更优、产能更高
• 气孔可控(砂铸几乎不可控)
• 表面质量更优
• 少人工依赖
• 钢模 vs 砂模
• 薄壁件砂铸无能为力
压铸 vs 注塑成型
压铸在金属属性上全面超越塑件:
• 力学性能碾压:强度、硬度、韧性、耐热性
• 尺寸稳定性更优,适配高精密件
• 抗 UV 老化(塑料易老化)
• 耐应力/候/重载能力更强
• 生产节拍更快,大批量交付更急
压铸 vs 锻造
锻造靠极压成型,但压铸在以下维度胜出:
• 复杂几何一体成型能力
• 尺寸稳定性更优
• 薄壁件锻造难成型
• 模具成本更低
选择 RapidDirect 定制压铸件
掌握优劣势后,您已知压铸是高产能、高精密件首选工艺。
寻找高性价比压铸服务?ISO 9001:2015 认证的 RapidDirect 是最优伙伴。资深技术团队深谙压铸及关联工艺,提供最优材料库与多元表面处理方案,专家团队全程护航工艺优化。
在线智能报价平台:秒级报价+免费 DFM 分析,全流程可视化跟踪生产进度。
常见问题解答
如何降低压铸气孔率?全流程严控质量;熔炼添加脱气剂;每模涂覆脱模剂;抽真空充填;优化浇注系统设计保障流动顺畅。
如何控制模具成本?简化设计,去非关键复杂特征;减少/避免薄壁(需机加);减非功能性严公差;规避 3/4 轴 CNC 难加工的倒扣/深腔特征。
压铸与金属注射成型 (MIM) 关系?同属金属成型技术。核心差异在材料:压铸主攻铝/锌/镁等有色合金;MIM 用钢/铁/镍基 MIM 合金。
工业技术