


低压压铸 (LPDC) 深度解析:工艺原理、优势劣势与汽车领域核心应用
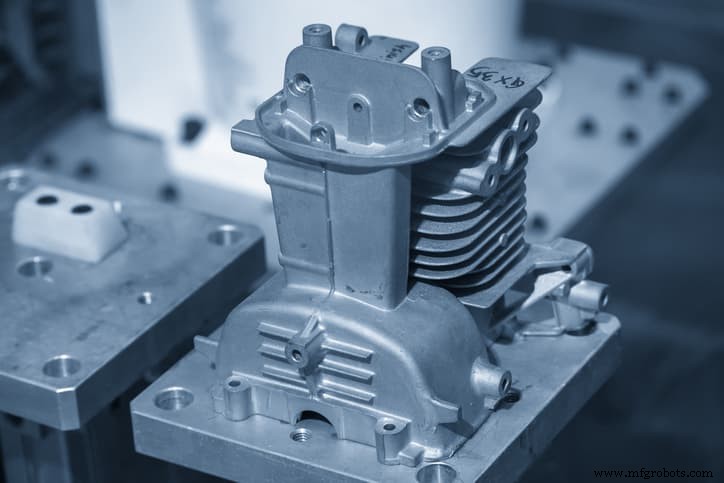
低压压铸以可控低压注射熔体入模,赋予工艺独特优势:如高精度成型轴对称轮毂,成为汽车行业核心工艺。
外包压铸服务前,自主掌握工艺细节至关重要。本文系统介绍 LPDC 原理、优劣势、对比替代方案。
什么是低压压铸?
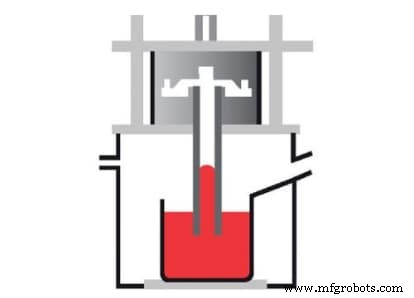
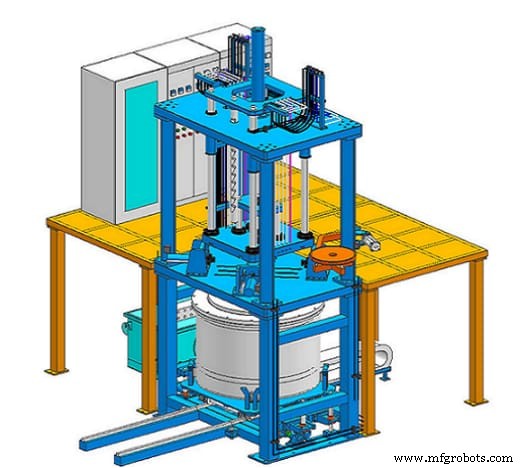
LPDC 以低压(典型 20-100 kPa / 2.9-14.5 psi)代替重力充填模腔。独特设备布局:熔炉熔炼合金至浇铸温度(铝液 710-720°C)→ 保温炉位于模具下方维持液温 → 低压推动熔体经升液管充填模腔 → 恒压固化补缩 → 泄压残液回流保温炉循环利用 → 冷却开模取件。
低压压铸工作原理
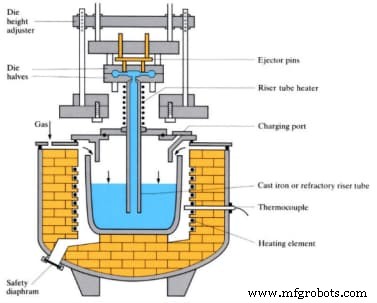
全程恒压充填补偿凝固收缩,实现高精度成型;升液管深入熔体下部,避免渣滓夹带,铸件纯净度高;平稳充填无飞溅翻滚,抑制氧化夹渣;受压凝固形成致密晶粒结构,力学性能优异。
低压压铸四大核心优势
· 极高尺寸精度
恒压补缩消除收缩缺陷,轴对称件(轮毂等)成型精度最优。
· 高纯净度铸件
升液管吸取净熔体,渣滓留在液面;低压平稳充填无氧化夹渣,铸件纯净致密。
· 优异成型能力
低压充填提升熔体流动性,轮廓清晰、表面光洁,擅长复杂几何成型。
· 致密晶粒结构
受压凝固促进结晶致密化,铸件强度高,适合承载部件。
低压压铸三大局限性
· 成型周期长
低压充填节拍慢,单台产能低,单件成本高。
· 设备金属侵蚀
升液管、保温炉长期接触熔体易侵蚀,大规模生产维护成本高,金属元素溶入熔体影响性能。
· 不适合薄壁件
最小壁厚约 3mm,薄壁件(<0.4mm)需用高压压铸。
RapidDirect:您的低压压铸战略伙伴
项目追求高精度、高纯净度、优异力学性能,LPDC 是首选。虽周期较长,但工艺匹配需专业判断,早期引入专家评审事半功倍。
RapidDirect 提供低压压铸、CNC 加工、3D 打印、钣金制造全谱系服务,强大工程团队与生产基地保障交付。上传设计文件即时报价,或查阅《压铸工艺全指南》获取工艺、材料、表面处理、应用、成本全维度信息。
低压 vs 高压压铸:核心差异对标
按零件复杂度、产量、预算选型:
· 周期与压力
LPDC 0.7-1 bar,HPDC >1000 bar。LPDC 周期长,占轻合金铸件 20%;HPDC 周期短占 50%。
· 零件强度
LPDC 长时受压凝固,组织最致密,强度最高;HPDC 高压速凝,强度良好但难超越 LPDC。
· 铸件质量
LPDC 补缩充分、无气孔、纯净度高;HPDC 易产气孔、渣滓夹带风险大。
· 成本结构
HPDC 设备投入大、运营成本高,但单件成本低;LPDC 设备投入小,单件成本高。
· 壁厚适应性
LPDC 擅长厚壁(≥3mm);HPDC 擅长薄壁(<0.4mm)。
低压压铸替代工艺
· 重力铸造 (永久模铸造)
重力充填,适用铝/铜/镁/锌合金。材料适用面比 LPDC 宽(LPDC 偏铝合金)。
· 熔模铸造 (失蜡铸造)
蜡模→陶瓷壳→脱蜡→浇铸。蜡模源自 3D 打印/注塑,精度超 LPDC;陶瓷不膨胀,尺寸稳定性更优。
· 砂型铸造
砂芯造型,铸高熔点金属首选。高温合金领域砂铸不可替代。
结语
低压压铸以低压注射铝液成型,周期相对短,高精度成型复杂几何,纯净度高、力学性能优,成为多行业核心工艺。本文覆盖原理、优劣势、对比替代,为您决策提供依据。
疑问请联系 RapidDirect。上传设计即时报价,探索我们如何赋能您的压铸项目。
常见问题解答
为何铝合金是压铸首选?轻量化与高强度兼得,表面处理工艺最丰富,美观性超越其他有色合金。
压铸分哪两类?高压与低压压铸。设备相似但工艺性能差异大,适用场景分离:HPDC 产能高应用广;LPDC 精度高专攻轴对称件。
工业技术