


压铸与砂型铸造深度对比:如何为项目选择最优工艺
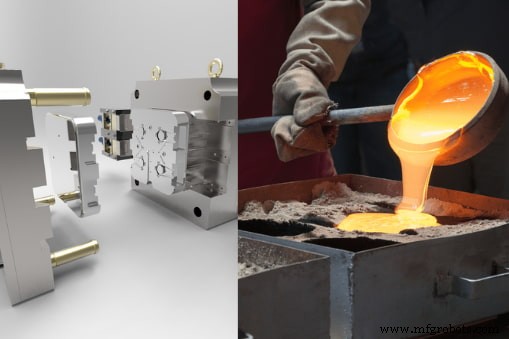
铸造凭借通用性强、性能优、成本相对较低,广泛应用于工业领域。"压铸 vs 砂铸" 是常见选型难题。两工艺各有优劣,无绝对赢家,最终取决于综合需求、设计复杂度、材料特性等关键因素。
粗略说,铸造就是熔融金属浇入预定模具成型。为何衍生出这么多工艺?核心差异在于熔融金属在模具中的处理与成型方式。砂铸与压铸是两大主流工艺,虽常被混称但本质不同。
继续阅读,深度剖析两工艺差异,助您做出最优决策。
压铸 vs 砂铸:工艺原理速览
了解原理与差异是选型前提。
1 – 什么是压铸
顾名思义,压铸依赖金属模具(压铸模)定型。工艺在高温高压下进行:将炽热熔融金属高压注射入金属模腔,短时间内凝固成型。
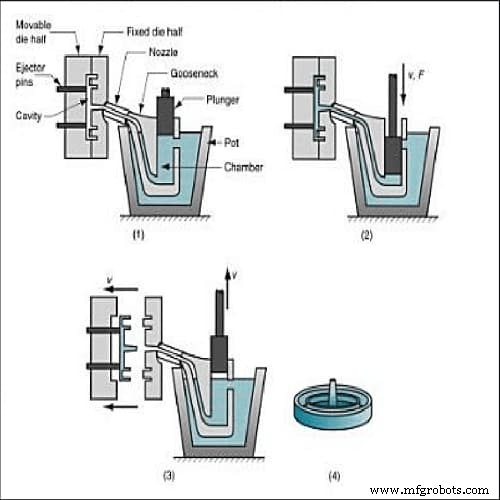
脱模取件后模具即可直接用于下一循环,无需重制。单件周期几秒至几分钟(视尺寸重量)。模具即时复用特性与极速节拍,使压铸成为大批量高速生产首选。
2 – 什么是砂型铸造
砂铸同样用熔融金属成型,但**无外加压力**,全程常压。模具由砂型制成,用后破坏。
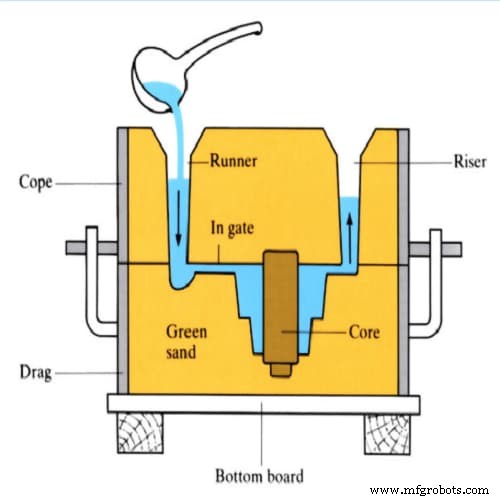
压铸模具即时可用是核心优势;砂型制备需约 10 分钟准备时间。这使砂铸在追求速度的场景竞争力稍弱。但工艺简单、成本低、合金适应性广,对异形件、特殊合金更包容。
砂铸与压铸的 7 大核心差异
两工艺均优秀,选型需权衡 7 个关键维度:
差异一:模具材料
最本质差异:压铸模为金属,砂型为砂。金属模带来更优综合性能。砂铸件 vs 压铸件力学性能 也是关键考量。
压铸件因高压充填,内部致密无气孔缺陷,力学性能更优。
差异二:零件复杂度
砂铸擅长极复杂、超大尺寸结构;压铸提供更高尺寸精度与生产节拍。决策取决于:追求极致复杂几何选砂铸,追求高精度量产选压铸。
差异三:壁厚能力
砂铸壁厚较厚,留有后加工余量;压铸可实现薄壁高精度。小尺寸高精度件砂铸难以保证一致性。
差异四:产量适配性
砂铸工装简单、首件快、小批量(100-150 件内)更划算;压铸前期工装复杂耗时,但量产节拍极快,千件级以上压铸综合周期更短。
差异五:表面质量
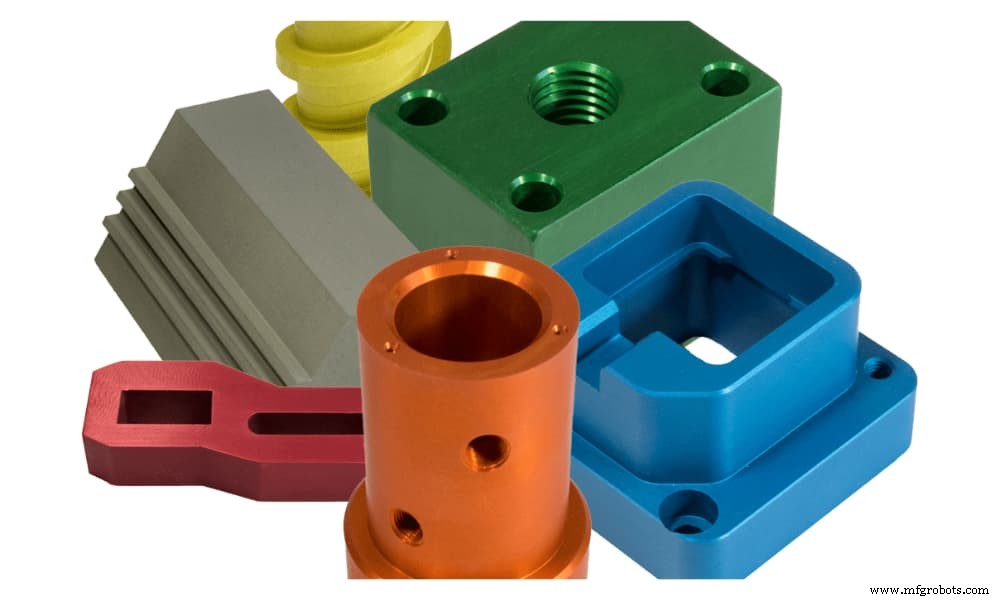
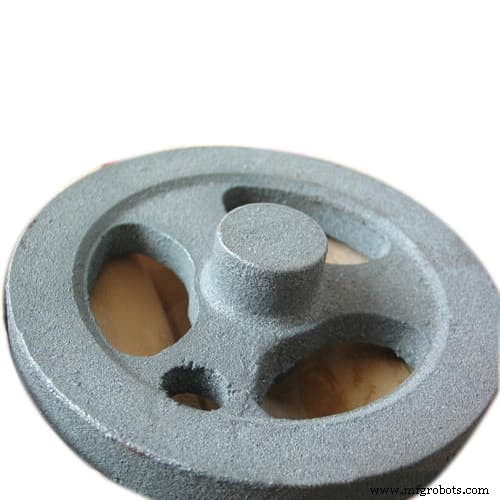
砂铸表面粗糙需后处理;压铸表面光洁度高,通常免后处理直接使用。
差异六:成本结构
金属模具制造耗时耗力,前期投入远高于砂型。但压铸量产单件成本随产量摊薄,长期更具成本优势。
差异七:典型应用场景
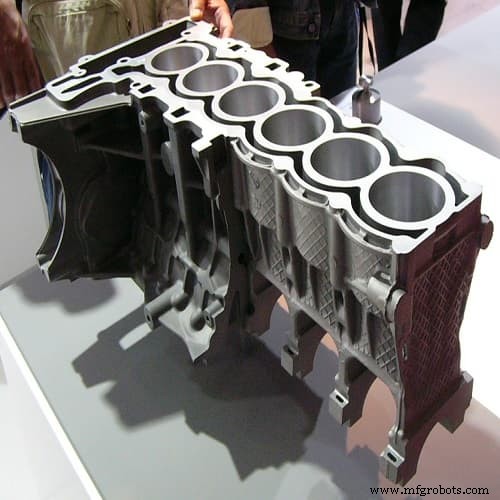
医疗器械要求极高精度、小尺寸 → 压铸最优。汽车大型结构件(如发动机缸体)尺寸巨大 → 砂铸更适配,虽压铸件强度更高但受限于设备锁模力与模具成本。
RapidDirect:您的最优工艺决策合作伙伴
选型纠结?RapidDirect 为您提供专家级工艺咨询与 24 小时极速报价。多年深耕压铸服务,先进设施保障高品质稳定交付。ISO 认证体系确保严格质量标准。
全流程透明化,实时反馈让您始终掌控项目进度。以最具竞争力的价格享受最高品质标准。立即联系 RapidDirect 启动项目。
常见问题 FAQ
砂铸与压铸哪个更好?无绝对优劣,取决于具体需求。两工艺均能完成任务,关键看您的核心指标侧重点。
哪个更经济?工装投入砂铸更低($500-$8,000),压铸更高($8,000-$80,000)。但压铸量产长期综合成本更优。
砂铸相对压铸最大优势?不仅是低成本灵活,核心在于**合金适应性极广**,几乎无材料限制。
工业技术