


不平衡对刀柄性能与生产力的影响:平衡刀具的投资回报分析
平衡刀具能提高生产力吗?离心力效应是人人易懂的物理常识。设想洗衣机单侧塞太多湿毛巾旋转时的情景,或汽车车轮不平衡时的行驶感受。
这些场景易想象,但因模具制造业长期存在的几大误解,不平衡效应在铣削用刀柄上并不直观。此外,各转速下平衡刀柄组件的益处常被忽视。
平衡回顾
模具制造业最先认识到运行真正平衡刀柄组件的重要性。刀柄组件由刀柄、切削刀具、拉钉(如需)、螺母、筒夹等组成。1990年代初至中叶,加工中心转速达15,000 rpm,主轴故障频发。这些高速机床主轴质量较小,加上当时大多数刀柄极度不平衡,使不平衡成为亟待解决的问题。
1990年代初,市场无专门精准平衡刀柄组件的平衡机。追求技术前沿的企业购买平衡转子、车轮、曲轴、涡轮等部件的平衡机——非为刀柄设计。然而这些平衡机反而让组件更不平衡,客户用"平衡"刀柄加工未见明显差异。
1990年代末,真正能平衡刀柄组件的平衡机面世。同时期推出的其他平衡进步包括更精细的"预平衡"刀柄、换刀时提供更一致平衡重复性的刀柄系统(如热缩刀柄)。这些发展结合使模具制造商能加速优化使用最新高速技术,生产表面更精细的模具,大幅减少抛光和/或EDM工序。
尽管模具业二十年前就认清高速应用需平衡刀柄,行业对运行真正平衡组件的重要性仍存困惑。
一大误区认为仅用预平衡刀柄足矣。虽强烈推荐预平衡刀柄,但不保证充分发挥机床潜能。换刀后测量刀柄组件不平衡量,对充分发挥车间所有机床最大潜能至关重要。即使较低转速机床(8,000 rpm),用平衡刀柄组件也能发挥最大潜能。精细平衡刀柄组件提供多重优势:提高生产力、安全性、延长切削刀具和主轴寿命。只有刀柄组件展现精准同心度和平衡,才能利用最优切削条件。经验法则:过度平衡总好过不足。
厂内已有的不平衡刀柄如何处理?虽实践中难免混用平衡/不平衡刀柄,但牢记:高转速下单次用不平衡刀柄加工即可破坏所需精度并损坏主轴。因此刀柄应平衡,最好在厂内。若不行,建议将刀柄平衡纳入收货质检。事实是,没有平衡机如何知晓刀柄组件状况?
不平衡的成因与后果
不平衡源于旋转时重量分布不均,产生离心力,随转速平方增长。即相同不平衡下,10,000 rpm离心力比2,000 rpm大25倍。结果,刀柄组件不平衡对高速加工、重型刀具或复杂几何切削刀具负面影响尤为显著。
主要后果是离心力拉扯主轴轴承,可使主轴寿命减半。故始终建议用平衡刀具;否则主轴保修不存在或受限。
另一后果是主轴旋转时离心力有效方向变化产生振动。振动传遍整机和切削刀具,缩短刀具寿命。据报不平衡刀柄组件刀具寿命平均降10%,增加切削刀具成本。振动不只损害主轴和刀具;还损害整个工艺可靠性,传导至加工结果。振动产生振刀纹,需额外精加工或手工去除。
为达到工艺可靠性和最终要求,必须减振。一方法是降低主轴转速、进给和切深。虽可获得更平滑切削,但降低金属去除率和生产率。
投资智慧
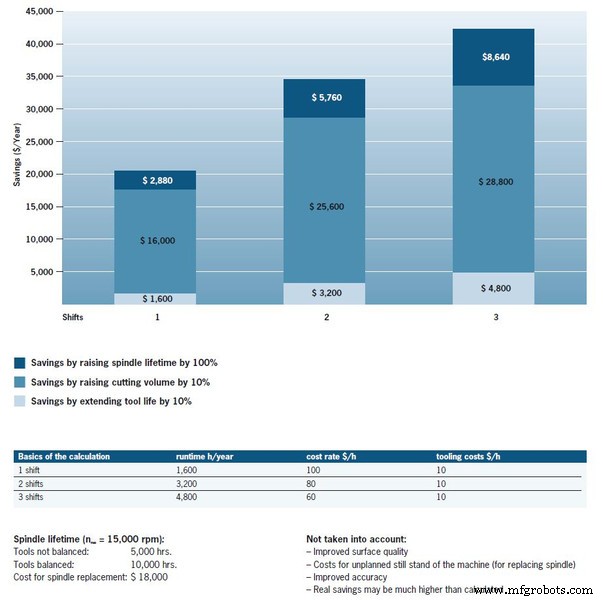
降低金属去除率和生产率的问题经简单分析即明:加工中心运营成本$100/小时(单班,年1,600工时)。金属去除时间增10%即省$10/小时,年省$16,000。
平衡刀柄组件另一益处是延长主轴寿命,对成本节约和机床可靠性关键。可计划主轴更换,消除非计划停机。真正平衡系统每台机床年节省超$20,000。未含改善表面质量、提高尺寸精度、减少故障停机的额外节省。
这些数字让平衡机成本异议有了参照。可论证投资仅在不自给或回本太慢时才算贵。上述计算显示平衡机能极快收回成本。牢记:高转速下单次用不平衡刀柄即可破坏精度损坏主轴。考虑主轴更换成本可能超平衡机。
测量测试
测量刀柄组件平衡是保证加工过程一致性的必要条件。通常用真正平衡组件时,装刀后无需微调平衡,尤其热缩刀柄。
精细平衡刀柄是正确方向一步。但切削刀具或面铣刀对组件总不平衡有何影响?回顾此简单测量测试:
在Tool Dynamic平衡机上测试Weldon刀柄、筒夹刀柄、热缩刀柄及面铣刀。均为轴径20mm短款精细平衡产品。测量要求:平衡等级G=2.5 @ 25,000 rpm,单平面(静态)测量。先测四种刀柄无刀具时不平衡量。预期中,刀柄不平衡量恒在公差内。后续装刀测量显示明显不平衡,尤其带夹平柄的广泛使用刀具。
圆柱柄对称几何刀具在热缩和筒夹刀柄中无显著不平衡。测值0.8或1.3 g·mm。圆柱柄对称刃刀具仅带微小不平衡。热缩刀柄无运动部件、居中夹持,几乎无额外不平衡。筒夹刀柄因夹紧螺母结构不对称可能有问题,但为此螺母专门平衡。
相反,带夹平柄刀具完全无法满足平衡要求。即使Weldon刀柄,实测不平衡5.5 g·mm,对应平衡等级G8。纯数学上仅允许最高7,600 rpm。筒夹刀柄该刀具平衡等级高达G29,热缩刀柄G38。对应最高转速分别为2,700 rpm和1,600 rpm。
即使精细平衡热缩和筒夹刀柄,配非对称刀具或Weldon夹平柄刀具也会显著不平衡。为高效精准加工,换刀后必须重新平衡。
面铣刀测试结果类似。装刀片运行时测得不平衡20.3 g·mm,平衡等级G23。因面铣刀片夹装位置不完全固定。铣刀头因组件构成(销钉配孔、间隙配合)公差大,刀具位置非100%确定。
测试证明刀具与刀柄互相平衡至关重要。即使高质量刀具,精细平衡对整个刀具组件也必不可少。
平衡变简单
对平衡仍存顾虑,但配合正确平衡机和实务导向软件,应快速易行。简而言之:操作员装夹刀柄,从菜单选要求,机器引导完成后续步骤。
熟悉刀柄的任何工人无需大量培训即可操作设计良好的平衡机。专业知识应内置于机器,已录入存储各刀具必要数据,节省时间避免错误。用户管理可提供额外安全措施。如限定编制/修改刀具数据权限给指定人员。其他用户仅访问存储刀具,按设定要求平衡。
平衡过程高度自动化:刀柄夹持在平衡主轴旋转、测量。平衡主轴力传感器测不平衡产生的离心力。软件评估测量值,显示操作员应去除/添加多少材料、或在何处位移重量以补偿不平衡。
平衡机也提供其他去除不平衡选项。如替代钻孔去重,用平衡螺丝或环加重。成对、具定义不平衡的两环夹持在刀柄圆柱部补偿不平衡。软件给出环应转至的确切角度。激光指示线直接在机器上显示旋转位置。
测量最多1分钟,用平衡环/螺丝全程2分钟内完成。若须钻孔调整质量,稍长。
更清晰的认知
平衡技术进步使刀柄组件平衡变得快速、简单、精准,让您真正榨干机床性能。只需记住平衡基本物理原理,应用到平衡过程中。所有误解随之消散。
此前刊登于Haimer-USA.com。
在MSCDirect.com选购Haimer-USA刀柄平衡机。
工业技术