


螺纹铣削 vs 攻丝:专家深度评测优劣与性能
许多机加工人员视螺纹铣削为生成内螺纹首选法。攻丝则显著更快、普遍认为更易设置、通常需更便宜切削刀具。
对比加工方法时,最好咨询熟悉两者的专家。EMUGE Corp.螺纹铣刀产品经理Marlon Blandon和OSG产品经理Kyle Matsumoto,日夜钻研螺纹及最佳切削/成形/铣削方式。
此处,Blandon和Matsumoto探讨两种螺纹加工法的优劣。
刀具尺寸与可得性
丝锥选择极多。仅直槽丝锥一类,就有从超微#000-120到足以应对1-1/2"-6螺纹的大尺寸,后者几乎只能用大马力齿轮主轴驱动。
相比之下,螺纹铣削几无尺寸上限。这些及几乎任何其他尺寸螺纹的铣刀随手可得,无主轴扭矩顾虑。
切削速度
用全轮廓1/4"-20螺纹铣刀加工低碳钢,大概10秒完成切入、描圆、退刀。单平面螺纹铣刀耗时远长,因刀具须每螺距绕一整圈。
在钻攻中心或配EMUGE Speedsynchro攻丝头的CNC加工中心上切削或挤压同规格螺纹,每孔仅需一两秒甚至更少。
参考MSC丝锥对照表选对螺丝尺寸
加工灵活性
攻丝虽夺速度桂冠,但加工灵活性远居次席。ANSI螺纹表四十余种螺丝规格,每种需专用丝锥。加上底孔丝锥、通用丝锥、成形丝锥、直槽、螺旋槽、螺旋尖——各规格各H号——可见丝锥为刀具库管理员的噩梦。
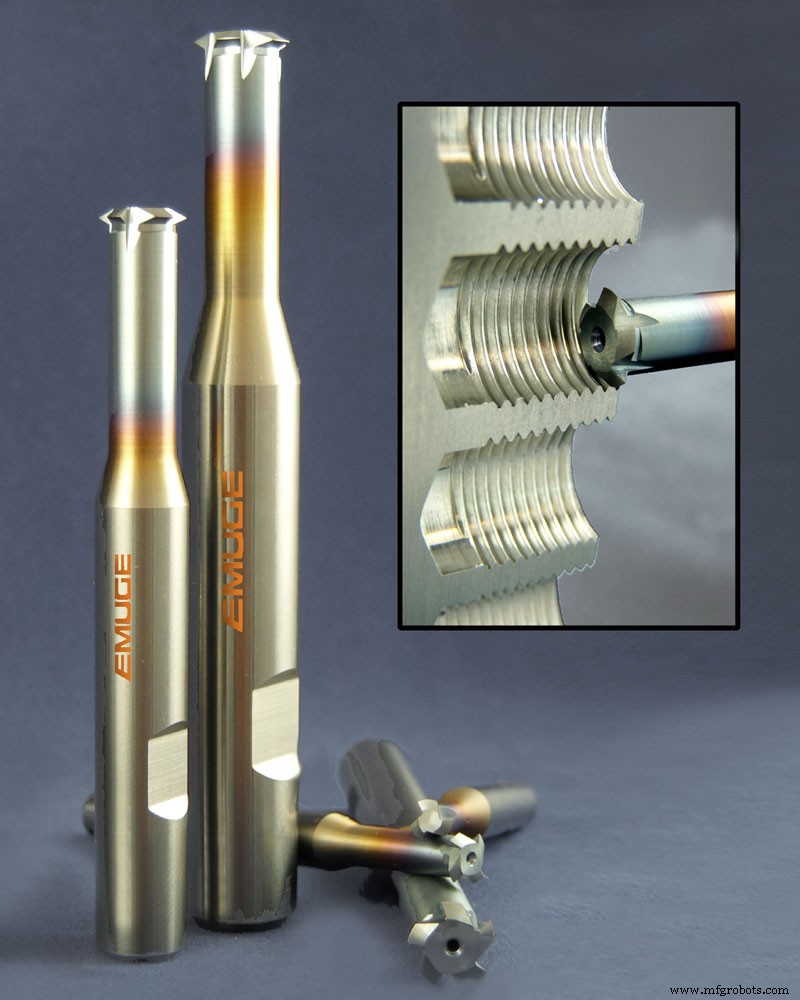
反之,单平面螺纹铣刀可替代所有上述丝锥(孔径深度允许前提下)。
作业简易度
灵活性伴随复杂性。螺纹铣削需切入退刀斜坡,硬材料可能需"弹性过渡"补偿刀具挠度。进给率须按螺纹铣刀外径而非编程刀具路径(较小)设定。尽管如此,CAM系统轻松搞定这些运算,熟练手工程序员亦然。螺纹铣削不再是过去的大难题。
攻丝仅需合适刀柄、标准CNC攻丝循环、针对特定螺纹几何和工件材料的丝锥。装机设几参数,首件通常即合格。
其他考量
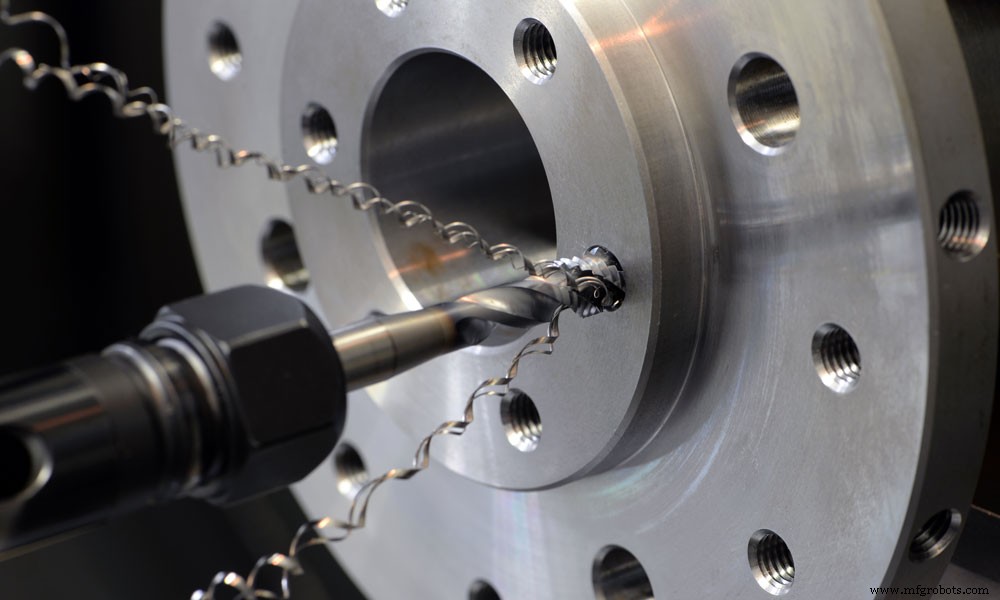
EMUGE的Blandon指出螺纹铣削提供远优于攻丝的切屑控制。这在大/深螺纹加工延展性材料时尤关键,切屑可达数英尺长。OSG的Matsumoto称成形/挤压丝锥消除此问题,但产生更大攻丝力。两厂商均有变螺旋角几何丝锥帮助切屑"紧凑整齐",如Matsumoto所言。
Blandon和Matsumoto也建议用对刀柄。攻丝用OSG SynchroMaster,EMUGE提供系列同步攻丝头。螺纹铣削用能承受高径向力的刀柄。尽量避免ER筒夹刀柄,尤其是加工硬材或镍基材、用全轮廓铣刀时;改用热缩刀柄或EMUGE FPC刀具夹持系统等优质机械夹头。
总体而言,螺纹铣削提供更高质量螺纹,因断刀报废昂贵零件风险更低。
底线?高混低量金属加工企业——尤其是加工多材质者——螺纹铣削胜出。以循环时间为首要考量处,攻丝或为正道。
您觉得攻丝还是螺纹铣削对贵业务更有效?评论区分享见解。
工业技术