


刀柄:释放加工巅峰生产力的关键钥匙
精密机床与先进切削刀具共同提供卓越金属切削生产力。然而,连接切削刀具与机床主轴的环节——刀柄——对充分实现该生产力至关重要。刀具制造商提供多种刀柄款式,各针对特定加工应用工程优化。因此,机加工车间应基于具体操作及生产零件选择刀柄。尽管如此,车间在追求最先进机床技术和切削刀具材料时,往往轻视选择、应用和维护最适配自身生产需求的刀柄。
并非所有刀柄生而平等
没有单一刀具夹持法适用于所有可能应用。为高速精加工设计的刀柄通常缺乏深腔粗加工原始铸件所需的刚性和强度。反之,粗加工刀柄通常缺乏高速精加工所需的平衡特性。此外,粗加工刀柄的粗壮设计和体积会限制其进入精细或深腔特征。难加工工件材料需要增强强度和刚性的刀柄。刀柄阻尼振动和供给冷却液的能力也是重要选择标准。
使用不当刀柄导致尺寸误差、报废零件、主轴过度磨损、刀具寿命缩短、刀具断裂增加。非关键作业中,高性价比刀柄可能满意。但要求可重复精度的操作中——特别是报废昂贵工件会侵蚀利润时——投资针对应用的优质刀柄提供低成本保险,规避意外损失。
对部分车间经理,跨多应用通用长版刀柄是有效省成本策略。但始终使用最短可能刀柄可最大化刚性、最小化破坏表面的振动、延长刀具寿命。
刀柄占总生产成本不足2%。即使砍半成本节省微乎其微,而报废工件或断刀有可量化财务影响。优质刀具和刀柄能提升金属切削生产率,即时回报刀具投资。特别是航空航天零部件制造等加工过程稳定性至上的行业,许多制造商首要关注获取优质刀具以避免次品、浪费排查停机时间。航空航天制造商通常花大量时间验证新刀柄概念再认证投产。
工件因素影响刀柄选择
影响刀柄选择的因素包括各工序工件材料可加工性、及最终零件构型(决定到达特定轮廓/特征所需刀柄尺寸)。然而,刀柄应尽可能简单易用,以最小化操作员失误可能。
无论应用何种刀具夹持技术,机床刚性、主轴功率、产生严公差能力决定可行操作。例如,在磨损机床上追求微米级公差是浪费时间。
机床基本要素起关键作用——快速机床配线性导轨最能发挥高速应用刀柄优势,硬轨机床支持重切削。多任务机床充分发挥能同时车铣钻的刀柄能力。
使用的加工策略也指导刀柄选择。例如,车间可选刀具在高速切削(HSC)轻切深操作中最大化生产率,或在高性能切削(HPC)大功率限速机床上追求高金属去除率。
低且可重复跳动有助于确保恒定刀具啮合,从而减振最大化刀具寿命。平衡至关重要,优质刀柄应精细平衡至G2.5-25000 RPM级(1 g·mm)。机加工车间可自行研究、咨询刀具供应商,确定高性价比满足生产需求的刀具夹持系统。
各刀柄各有专长
无论简易Weldon、筒夹、热缩、机械或液压型,刀柄也应匹配具体操作需求。简易Weldon柄刀具端铣刀柄刚性好、易用、可传大扭矩、提供强防拔出夹持。适合重粗加工,但同心度欠精。总体固有不平衡,不适用高转速应用。
筒夹刀柄和可换筒夹是圆柄刀具最常见夹持技术。高性价比ER款尺寸齐全,提供可靠轻铣钻夹持力。高精度ER筒夹刀柄跳动<5μm(刀尖)、对称设计可平衡用于高速操作,有加强版供重载加工。ER刀柄便于快速换刀、适配多种刀具直径。
热缩刀柄提供强夹持力、3μm@3xD同心度、优异平衡特性。其小巧简洁锥颈配置利于进入狭窄零件特征。
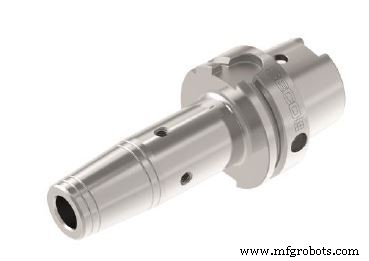
加强版可执行中重铣削,但夹持力取决于刀柄和刀具柄部内径公差。热缩刀具需购专用加热装置,加热/冷却过程比单纯换筒夹耗时更多。
机械铣削刀柄通过多排滚针轴承提供强夹持力和高径向刚性。设计支持重铣削和快速换刀,但跳动可能大于筒夹系统。机械刀柄通常比其他款式大,可能限制刀具进入某些零件特征。
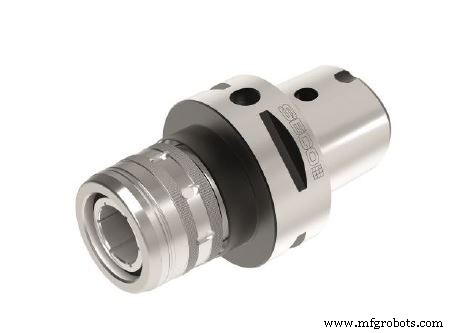
用油压产生夹持力的液压刀柄内部元件比机械刀柄少,轮廓相对更纤细。液压刀柄跳动低,适合高主轴转速下的铰削、钻削、轻铣削,但对重径向载荷敏感。
正如刀柄如何夹持切削刀具重要,其如何安装到机床主轴同等重要。刀柄主轴/锥度端决定扭矩传递能力和刀具定心精度。传统BT、DIN、CAT锥度适用小型机床,但高速能力可能受限。提供锥面双面接触版本在长悬伸情况下提供更高刚性和精度。大锥度尺寸可靠传递更大扭矩。例如HSK-E32刀柄不能在重加工中替代HSK-A125A。
刀柄锥度款式选择常由地区偏好决定。HSK在1990年代中期随五轴机床普及于德国兴起。CAT锥度主导美国,亚洲流行BT柄、常为锥面双面接触版。
HSK在五轴加工中普及。PSC(多边形夹持系统:Capto)和KM接口主要用于多任务机床,现为ISO标准。KM和Capto均为模块化系统,允许堆叠延长杆或减径杆组装不同长度专用刀具。支持车铣钻一装夹完成的刀柄款式随多任务机床增加而流行。
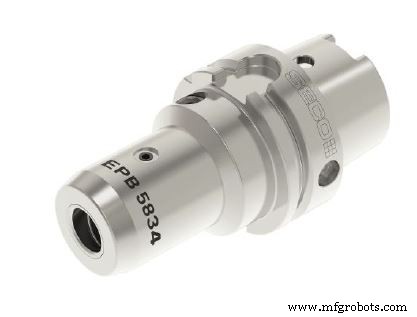
虽有专有刀具夹持系统用独特刀柄筒夹创新方式获显著成果,但车间须核算其收益。这些系统通常成本更高、刀具选择受限于单一供应商。
成本与其他考量
液压或机械型刀柄基础成本虽高于筒夹或热缩刀柄,但涉及其他因素:热缩加热系统费用、换刀耗时。热缩刀柄需按刀具直径配备,而筒夹刀柄系统仅换筒夹即适配不同直径。
机床操作员和刀具维护人员在刀柄成功应用中扮演重要角色。如同机床和其他制造设备,刀柄需正确使用维护以最大化效益、发挥全部潜力。例如,操作员必须将刀具柄部全长插入刀柄,因安装不当导致破坏精度的振动甚至刀具弹出。遵循刀具组装规范至关重要。操作员不应用加力杆过度拧紧刀柄,会扭曲筒夹导致刀具错位。
刀具维护同样重要但常被忽视。操作员使用前应清洁刀柄并检查机床主轴。刀柄应清洁干燥存放,加盖保护刀具锥度。液压刀柄流体压力应定期检查。
结论
机加工车间需认识刀柄在加工系统中的重要性,学会如何将正确刀柄与特定机床、加工策略和工件匹配,以提升生产力、降低成本。同时,刀柄制造商提供更全面的刀柄选择(见侧栏),针对个别操作需求工程设计。
未来改进超越刀柄硬件本身。基于软件和RFID标签的刀具管理是数据驱动制造要素,日益普及。刀柄技术进步含传感器刀柄,允许实时监测刀柄受力。收集数据支持操作员甚至通过人工智能(AI)联动机床控制单元自动调整加工参数。这些及其他新技术将进一步强化刀柄在加工操作中的生产力贡献。
工业技术