


汽车制造中铝加工效率最大化:Sandvik Coromant M5/M6系列铣刀实战解析
随着汽车行业对发动机、动力总成、水泵和制动系统等铝制零部件采用量年年攀升,整车厂及供应链合作伙伴面临挑战:如何实现更高产的铣削操作。刀具选择是这一细分领域实现真正市场差异化的关键——跨发动机部件全范围加工操作,正确应用优化铣刀可带来显著红利。
铝制发动机年产量持续增长,涵盖传统和混合动力乘用车。事实上,年产量已接近1亿台。这些发动机内部零件形状往往复杂,铸造后需要一系列多样但必不可少的铣削操作。
Sandvik Coromant现提供汽车行业铝加工完整解决方案,覆盖首道方坯粗加工、粗加工、半精加工和精加工。五款工程化铣刀各司其职,旨在提供优化质量和单件成本。为实现后者,某些刀具融合多任务,如单操作完成粗加工和精加工以缩短周期时间。
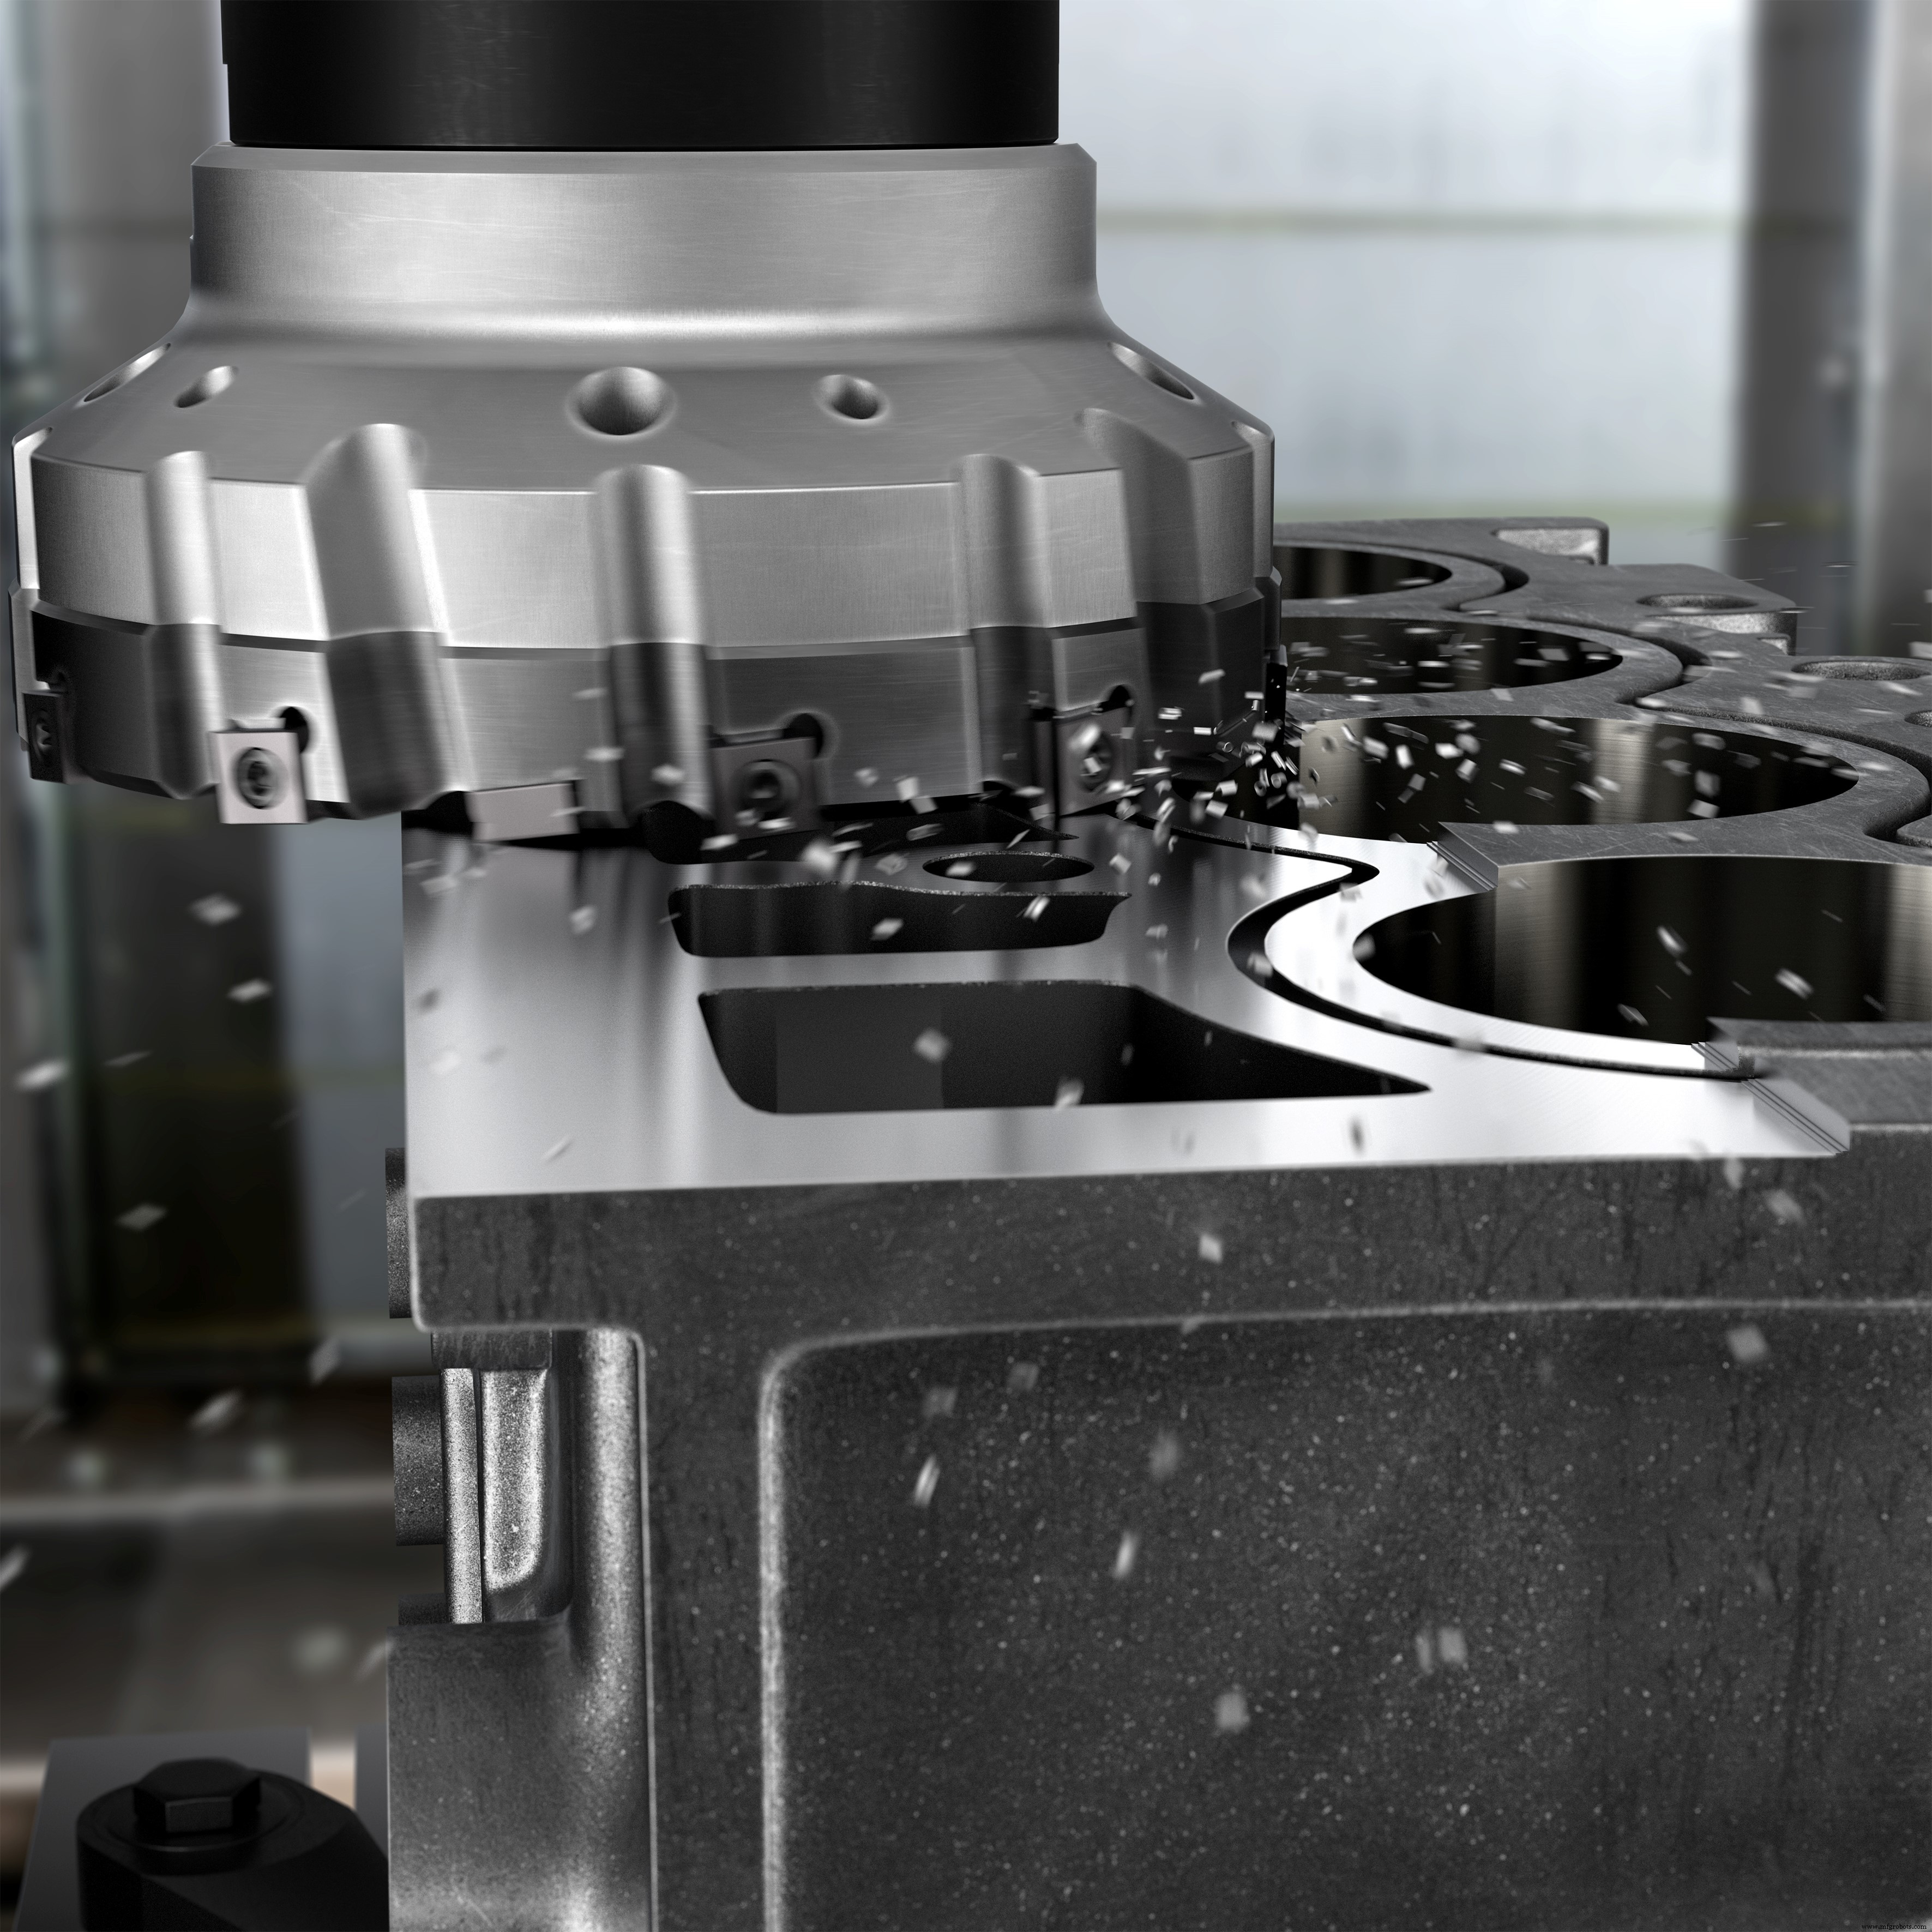
M5C90:粗半精一体化创新
M5C90创新铣刀将粗加工和半精加工合二为一。这是一款高速面铣刀,按客户设施定制,消除漫长调试时间。M5C90采用较少齿数设计,主要得益于其精加工排/内径独特的径向和轴向刀片定位(无需刀片调整)。此定位确保无毛刺铣削,在缸盖、缸体、制动系统零件及所有可实现宽切削接触的铝部件上获得最佳表面光洁度(不适用薄壁件)。
以刹车系统阀体(AlSi12Cu1材质)为例:外径10枚硬质合金刀片、内径4枚刀片+1枚修光刀,主轴8000 RPM,切削速度4021 m/min (13,192 ft/min),进给0.25 mm/齿 (0.009 in/齿)。轴向切深2 mm (0.078 in),径向切深140 mm (5.51 in),金属去除率5600 cm³/min (342 in³/min)。总刀具寿命尚在测定中,但同一刀具已在机床服役18个月。
M5F90:薄壁件单道工序粗精加工
需加工齿轮箱壳体等薄壁铝件及端面加工时,M5F90同样高效。这也是单道工序粗精加工刀具。专为薄壁铝件和端面加工设计,刀体直径25-80 mm (0.98-3.15 in)焊接PCD刀尖。每刀尖含粗加工刃和精加工刃。粗加工区按常规铣刀工作,所有切削刃同直径同高度;精加工区由径向和轴向阶梯式切削刃组成。此概念实现密齿排布,实现无毛刺加工和卓越表面光洁度。下方短视频展示M5系列铣刀汽车铝加工应用。
客户案例显示惊人时间节省:铝(高Si)缸盖面铣,M5F90对比竞品特制PCD刀具,不仅节省150%周期时间,还消除毛刺生成。切削数据:15,915 RPM主轴转速;2000 m/min (6562 ft/min)切削速度;0.16 mm/齿 (0.006 in/齿)进给;1.5 mm (0.06 in)切深。
另一M5F90案例:铝链条箱体加工,对比竞品63 mm (2.48 in)直径6枚PCD可转位刀片铣刀,周期时间缩减44%,且省去原需的刷子去毛刺工序。
M610:双金属界面缸体顶面铣削专家
M610专为加工双金属界面发动机缸体甲板面/顶面开发,典型材料为铝和灰铸铁(CGI)。
热力学和力学性能差异使双金属材料加工极具挑战。现有铣刀复杂且需调整,导致吞吐率妥协,且常造成GCI部位崩刃。
相比之下,M610免调试、免调整,支持高进给且无崩刃、毛刺、划伤。这至关重要,因表面瑕疵可导致缸体-缸盖泄漏,损害动力性能。全球多家整车厂已受益于M610采用。
某客户案例:双金属缸体燃烧面精加工,对比竞品可调刀片式铣刀,M610刀具寿命提升833%,完成4000+零件 vs 竞品480件。且速度提升10倍。15刃M610切削数据:3000 m/min (9843 ft/min)切削速度;5720 mm/min (225 in/min)进给速度;3820 RPM主轴转速;0.15 mm/齿 (0.006 in/齿)进给;铝切深0.5 mm (0.02 in),铸铁切深0.05 mm (0.002 in)。
家族其他成员
M5Q90切向粗加工铣刀:单操作完成首道方坯加工(铸造后首次面加工)且无毛刺。配备PCD切向刀片,提供平稳稳定切削动作,降低功耗消除振动。铝缸盖、缸体受益。案例:AS-9铝合金铸造缸盖卧加粗面铣,3000 m/min (9843 ft/min)切削速度,0.2 mm/齿 (0.008 in/齿)进给,2.0 mm (0.079 in)轴向切深(全接触40 mm/1.57 in),完成10,000+零件。
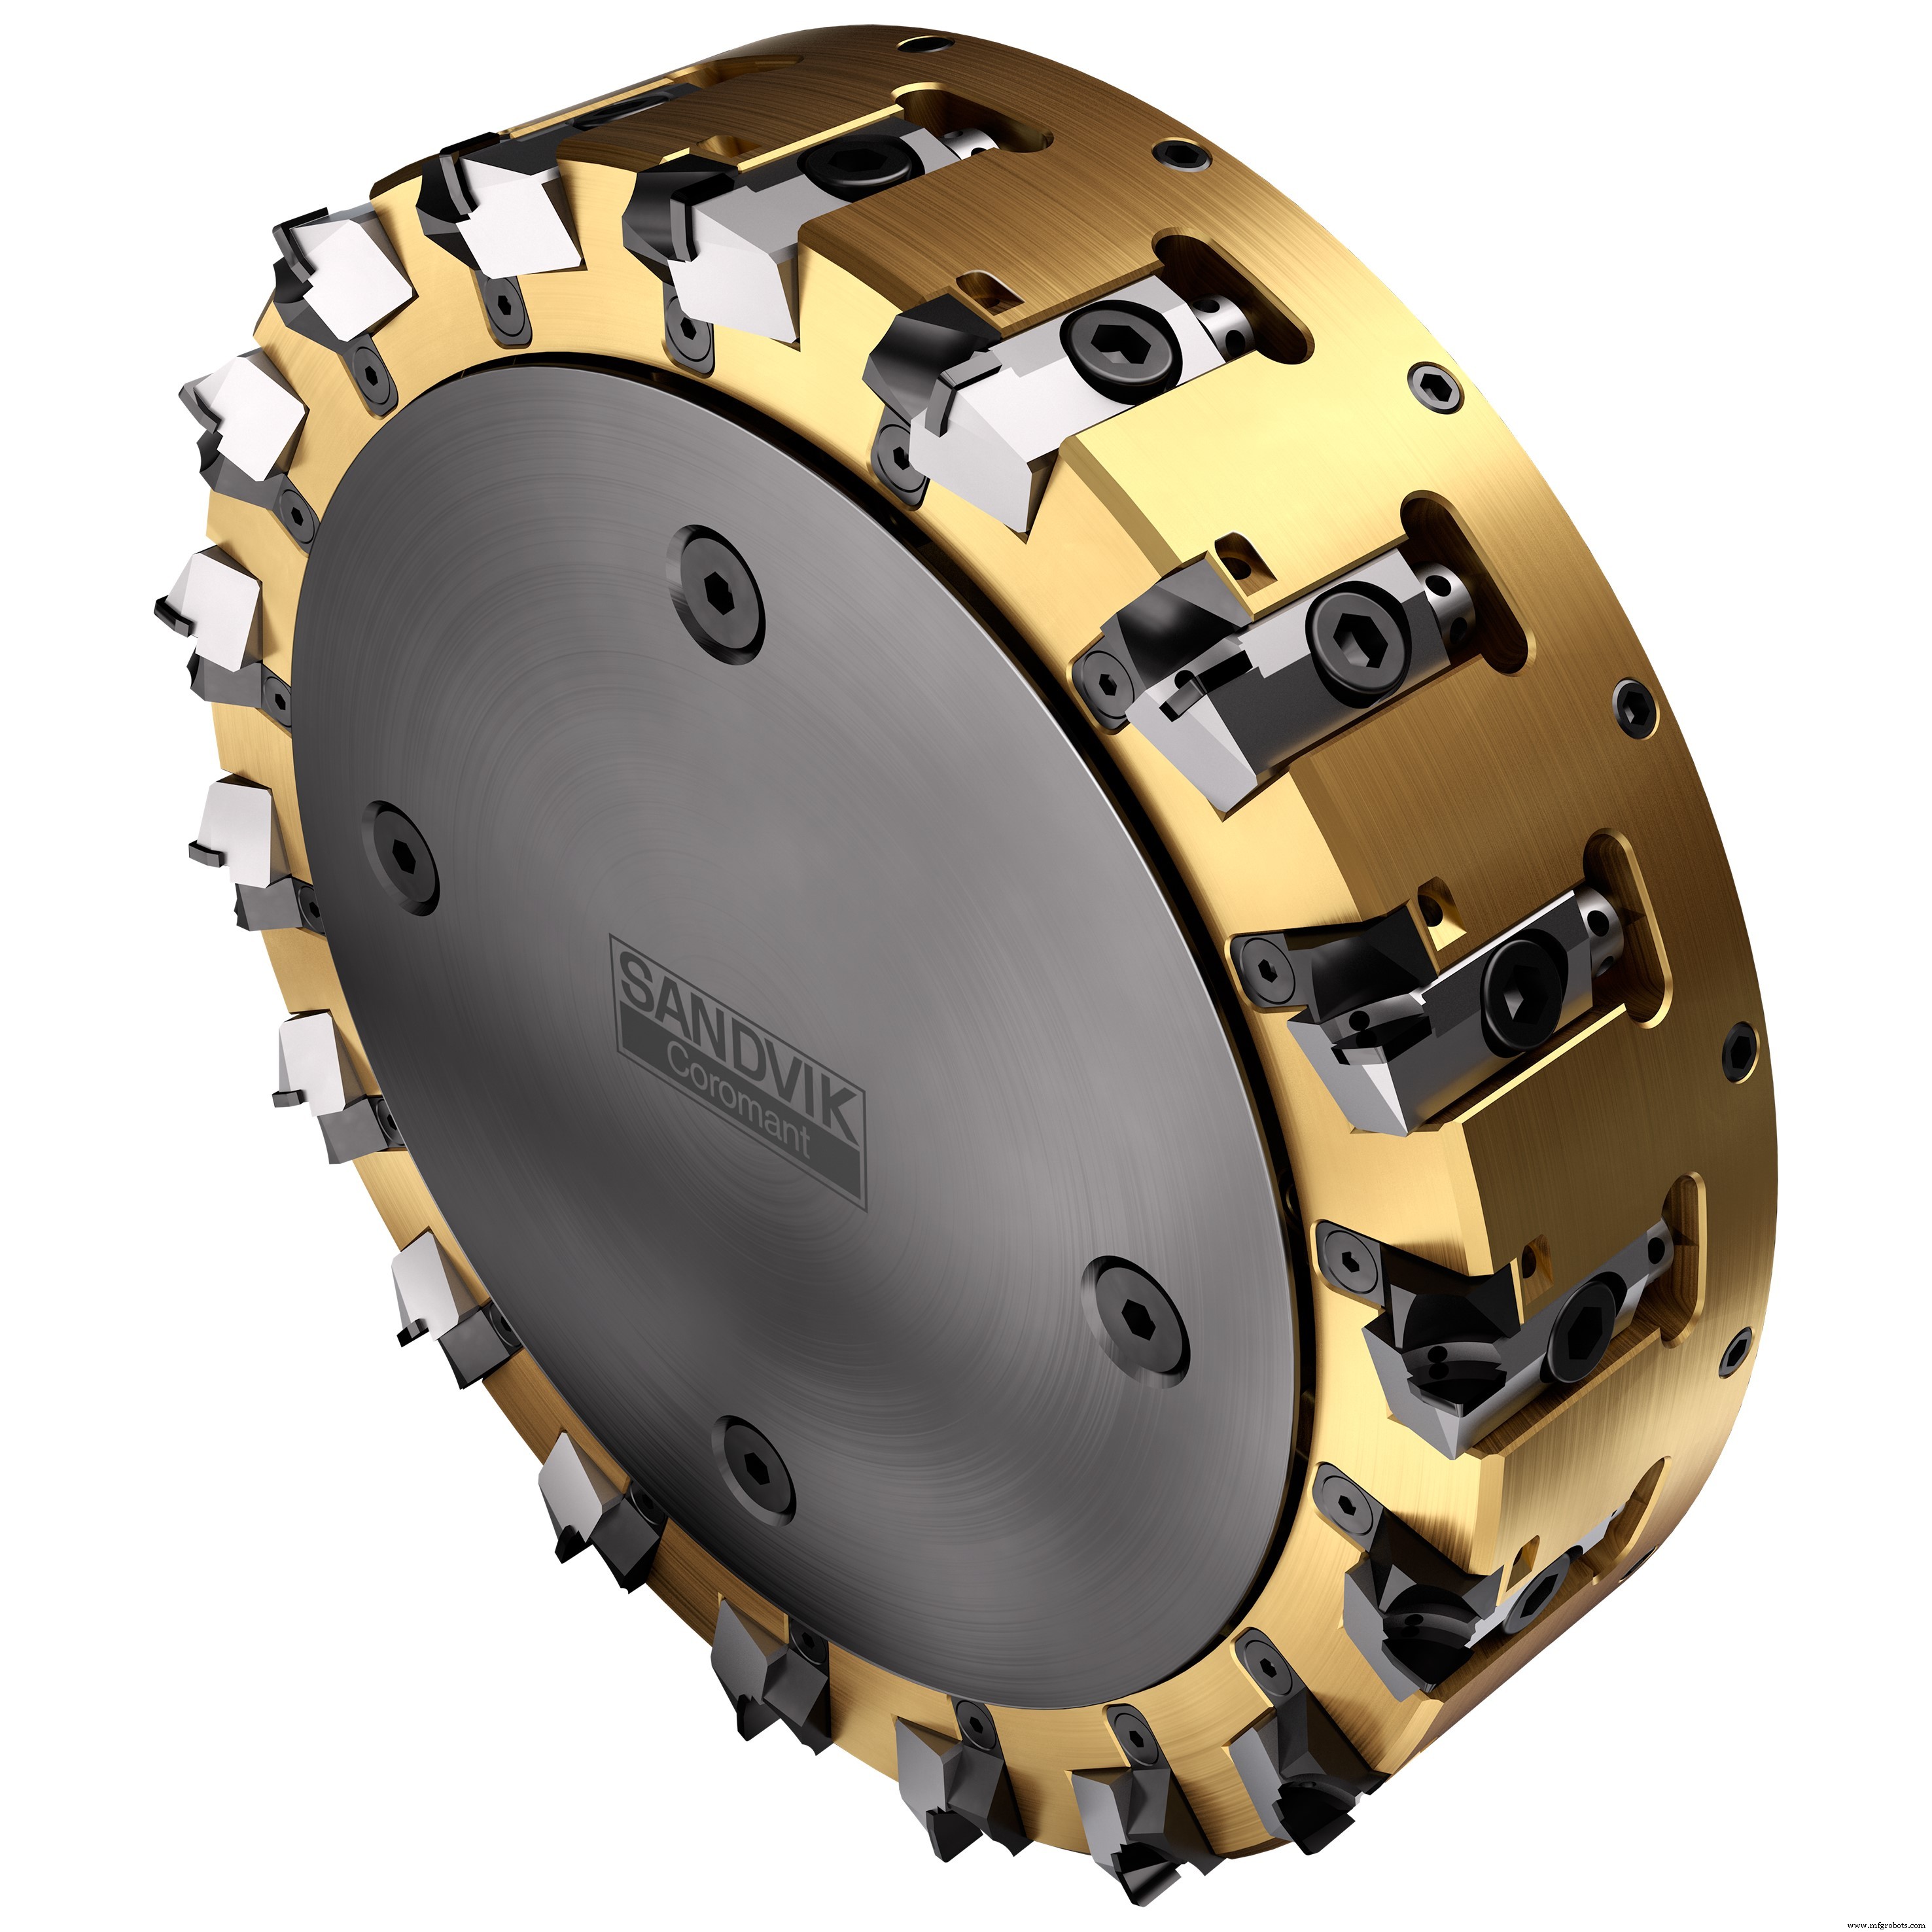
M5R90二阶段粗/半精铣刀:标准刀具配可调刀盒,支持8 mm (0.315 in)切深,按刀盒提供0.4或0.8 mm (0.016/0.031 in)圆角。易调刀盒在汽车应用中优势明显:MRHB Si12铝合金发动机盖面铣试验中,同一切削数据下M5R90刀具寿命从8000延至10,000件。竞品每1000件需调整因刀盒移动导致表面光洁度妥协,M5R90则8000件无需调整。
M5B90超精面铣刀:独特轴向径向刀片定位配合修光刀,确保无毛刺切削和优异表面质量。某乘用车缸盖制造商此前面临过程不稳定、毛刺问题、刀片寿命不可预测(依赖每次装夹不同的刀盒调整)。切换M5B90后,精加工平稳、磨损可预测、无毛刺。仅产生极薄切屑,易于切削中排除避免损伤部件面。刀具寿命从平均30,000延至45,000件。
CoroDrill®和CoroTap®系列钻削攻丝刀具、标准CoroMill® Century 590面铣精加工刀具,亦可作为同一铝汽车零部件加工解决方案家族一部分提供。
所有案例均证明:缩短周期时间、降低单件成本、同时提升刀具寿命和质量,潜力真实存在。汽车行业大批量生产普遍,即使微小周期时间节省也能转化为显著财务回报。能展示更大增益能力的技术,难以忽视。
工业技术