


选择理想螺纹刀片:可靠金属加工的关键
螺纹连接生产是金属加工行业常见应用。大多数金属加工行业生产的零件都具有外螺纹或内螺纹,从微小牙科螺钉到石油天然气管道大型螺纹接头。
国家和国际标准定义了多种螺纹类型。螺纹类型在形状和尺寸上不同,每个标准定义特定螺纹类型。许多情况下,螺纹类型标准对应特定工业分支或主要应用领域。例如,UNJ和MJ螺纹标准用于航空航天,NPT和BSPT标准用于石油天然气管道、管接头和配件。
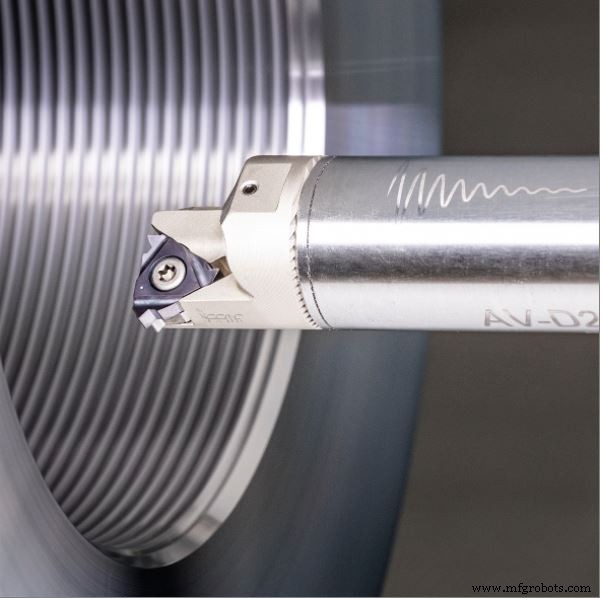
螺纹车削是旋转工件产生螺纹最高效、最常用的方法之一。
当今可转位切削刀具市场提供各式螺纹车削刀具和刀片。刀片不同几何形状和夹紧方式各有优势,必须根据具体应用适当选择。
成功的螺纹车削应用取决于正确选择螺纹刀具。正确选择可转位螺纹刀具的简单步骤:首先识别螺纹为外螺纹还是内螺纹,以选择右手或左手刀具。
选择对应螺纹类型的进给方向后,根据零件图纸和应用确定螺纹标称。
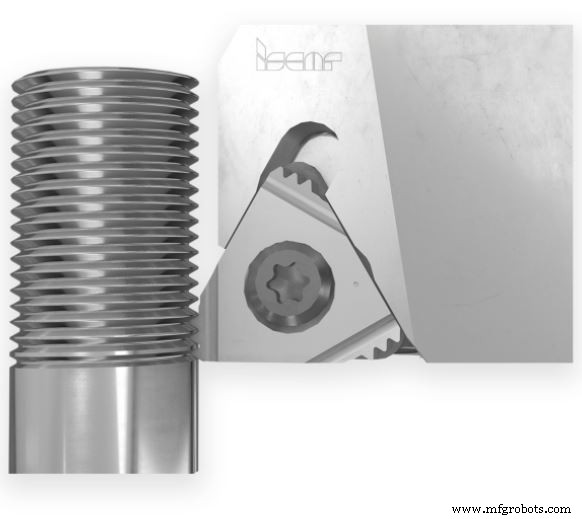
通常螺纹标称遵循公制或英制,取决于螺纹类型标准。大多数情况下螺纹标称包含以下参数:
- 标准分类
- 螺距
- 线数
- 公称直径
- 螺纹长度
- 公差等级
获得螺纹直径、螺距、线数值后,可计算螺纹导程(螺旋)角φ。该值对后续垫片选择至关重要(若方案涉及平置刀片)。对这类刀具,求得的导程角决定垫片选择。
除设定正确导程角,垫片还支撑刀片切削刃,防止刀片断裂损坏刀具。
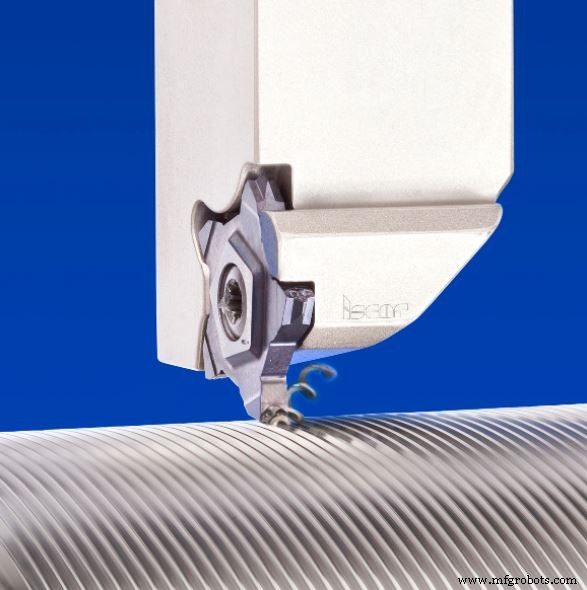
螺纹刀片分全齿型和半齿型两种。全齿型刀片生产特定螺纹类型,即按DIN 405的圆柱螺纹(Rd)、英国标准惠氏螺纹(BSW)。半齿型刀片要求精确预车操作。
ISCAR平置刀片系列为内外螺纹应用提供广泛螺纹标准。平置刀片可分三大类型:
- G型—— 通用带导屑槽刀片,加工各类工程材料,含生产短切屑。
- M型—— 烧结成型断屑槽压制成型刀片,高效控制切屑。虽为压制成型,但保证与G型同等螺纹精度。切深过小时断屑槽效率下降,不推荐M型。
- B型—— 周边磨制带压制断屑槽刀片。锋利刃口配合高效断屑控制是长切屑材料终极组合,是ISO M不锈钢首选。加工小零件时,使用带断屑槽锋利刀片可降低切削力、防止振动。
刀具使用者最常见目标之一是提高生产率。因此除上述三大主类型刀片及G型子系列外,还开发了多牙刀片。多牙刀片主要目的:减少循环时间提高生产率。多牙刀片配备两或三个齿,每齿角色不同。使用前须确保螺纹区不靠肩部,或有足够宽退刀槽以完成全螺纹。除ISO标准平置刀片,ISCAR还有多样化固定口袋刀片。固定口袋刀片按应用分内螺纹和外螺纹类型。与ISO标准平置刀片家族不同,后角已磨制。
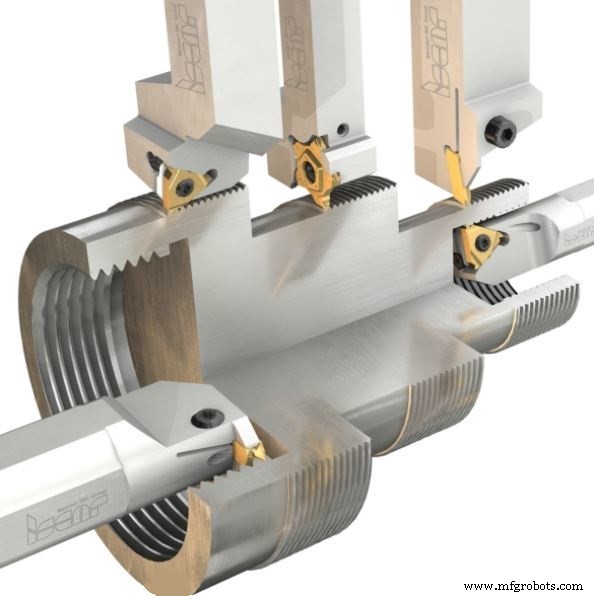
PENTACUT是ISCAR成功固定口袋刀片家族之一。PENTACUT螺纹刀片优势广泛:
- 5个切削刃,高性价比方案。
- 配备成型断屑槽,高效控制切屑。
- 强韧设计,改善工况和生产率。
- 专为靠肩加工设计的半齿型子系列,切削刃偏转。
- 适用右手和左手螺纹。
- 能在壁间加工。
确保为应用选择正确硬质合金牌号是关键步骤。牌号选择与工件材料、加工稳定性、应用属性直接相关。牌号推荐见ISCAR样本。记住,选对牌号能显著延长刀片寿命。
ISCAR丰富的刀片种类覆盖市场大部分需求的螺纹标准。凭借针对特定应用的先进解决方案,ISCAR可按客户需求提供定制方案。
ISCAR在螺纹应用方面的丰富经验为金属加工行业带来显著成果。
本文曾刊登于ISCAR最新文章。
工业技术