


将CNC装夹时间压缩至15分钟:车间实证策略
您车间在CNC车床或加工中心装夹典型作业需多久?几小时?半个班次或更多?这里有三种方式达成非魔法数字15分钟,这是所有车间应奋斗目标。
一刻钟。一些人辩称重复作业全该花这时间,甚至建议一些车间在全新零件上也能做到。
不幸的是,不够制造商收到信息。
快速谷歌搜索“减少CNC装夹时间”会看到20年前甚至更早文章,多数推广我们将讨论同类工装。
虽然技术自此大幅改进,快换工装和离线预调系统成本下降,但太多机加工车间仍依赖老派装夹程序:用测试指示器校正6英寸机工虎钳、用职校时同款寻边器手动对刀、站在CNC前单步走程序,一手按进给倍率另一手悬停进给保持和急停按钮。
进站停车
假设那些车间还在营业。痛苦真相是生产批量持续下降、零件几何更复杂、熟练机加工师比那些遗留文章首发时更短缺。未参与装夹时间减少计划车间将继续见利润率下降、装夹时间吞噬更多可用机床时间。
所以怎么办?Sandvik Coromant北卡Mebane精益服务工程师Steve Vice有几个建议。
“最好起步是组建小团队,来自车间现场和前台办公室,”他说。
“办公室人员能看到车间人员可能看不到的事,惊人,但一人不能单干,因需要所有相关方认同,”他补充。
“下一步,录像完整机床装夹。一些定义为‘上个完工件到下个完工件’,其他也含装夹后检验时间。录完,让团队回顾流程、拆解所见所有浪费时间事。改进、再录次装夹、重复直到达成期望结果。”
归零
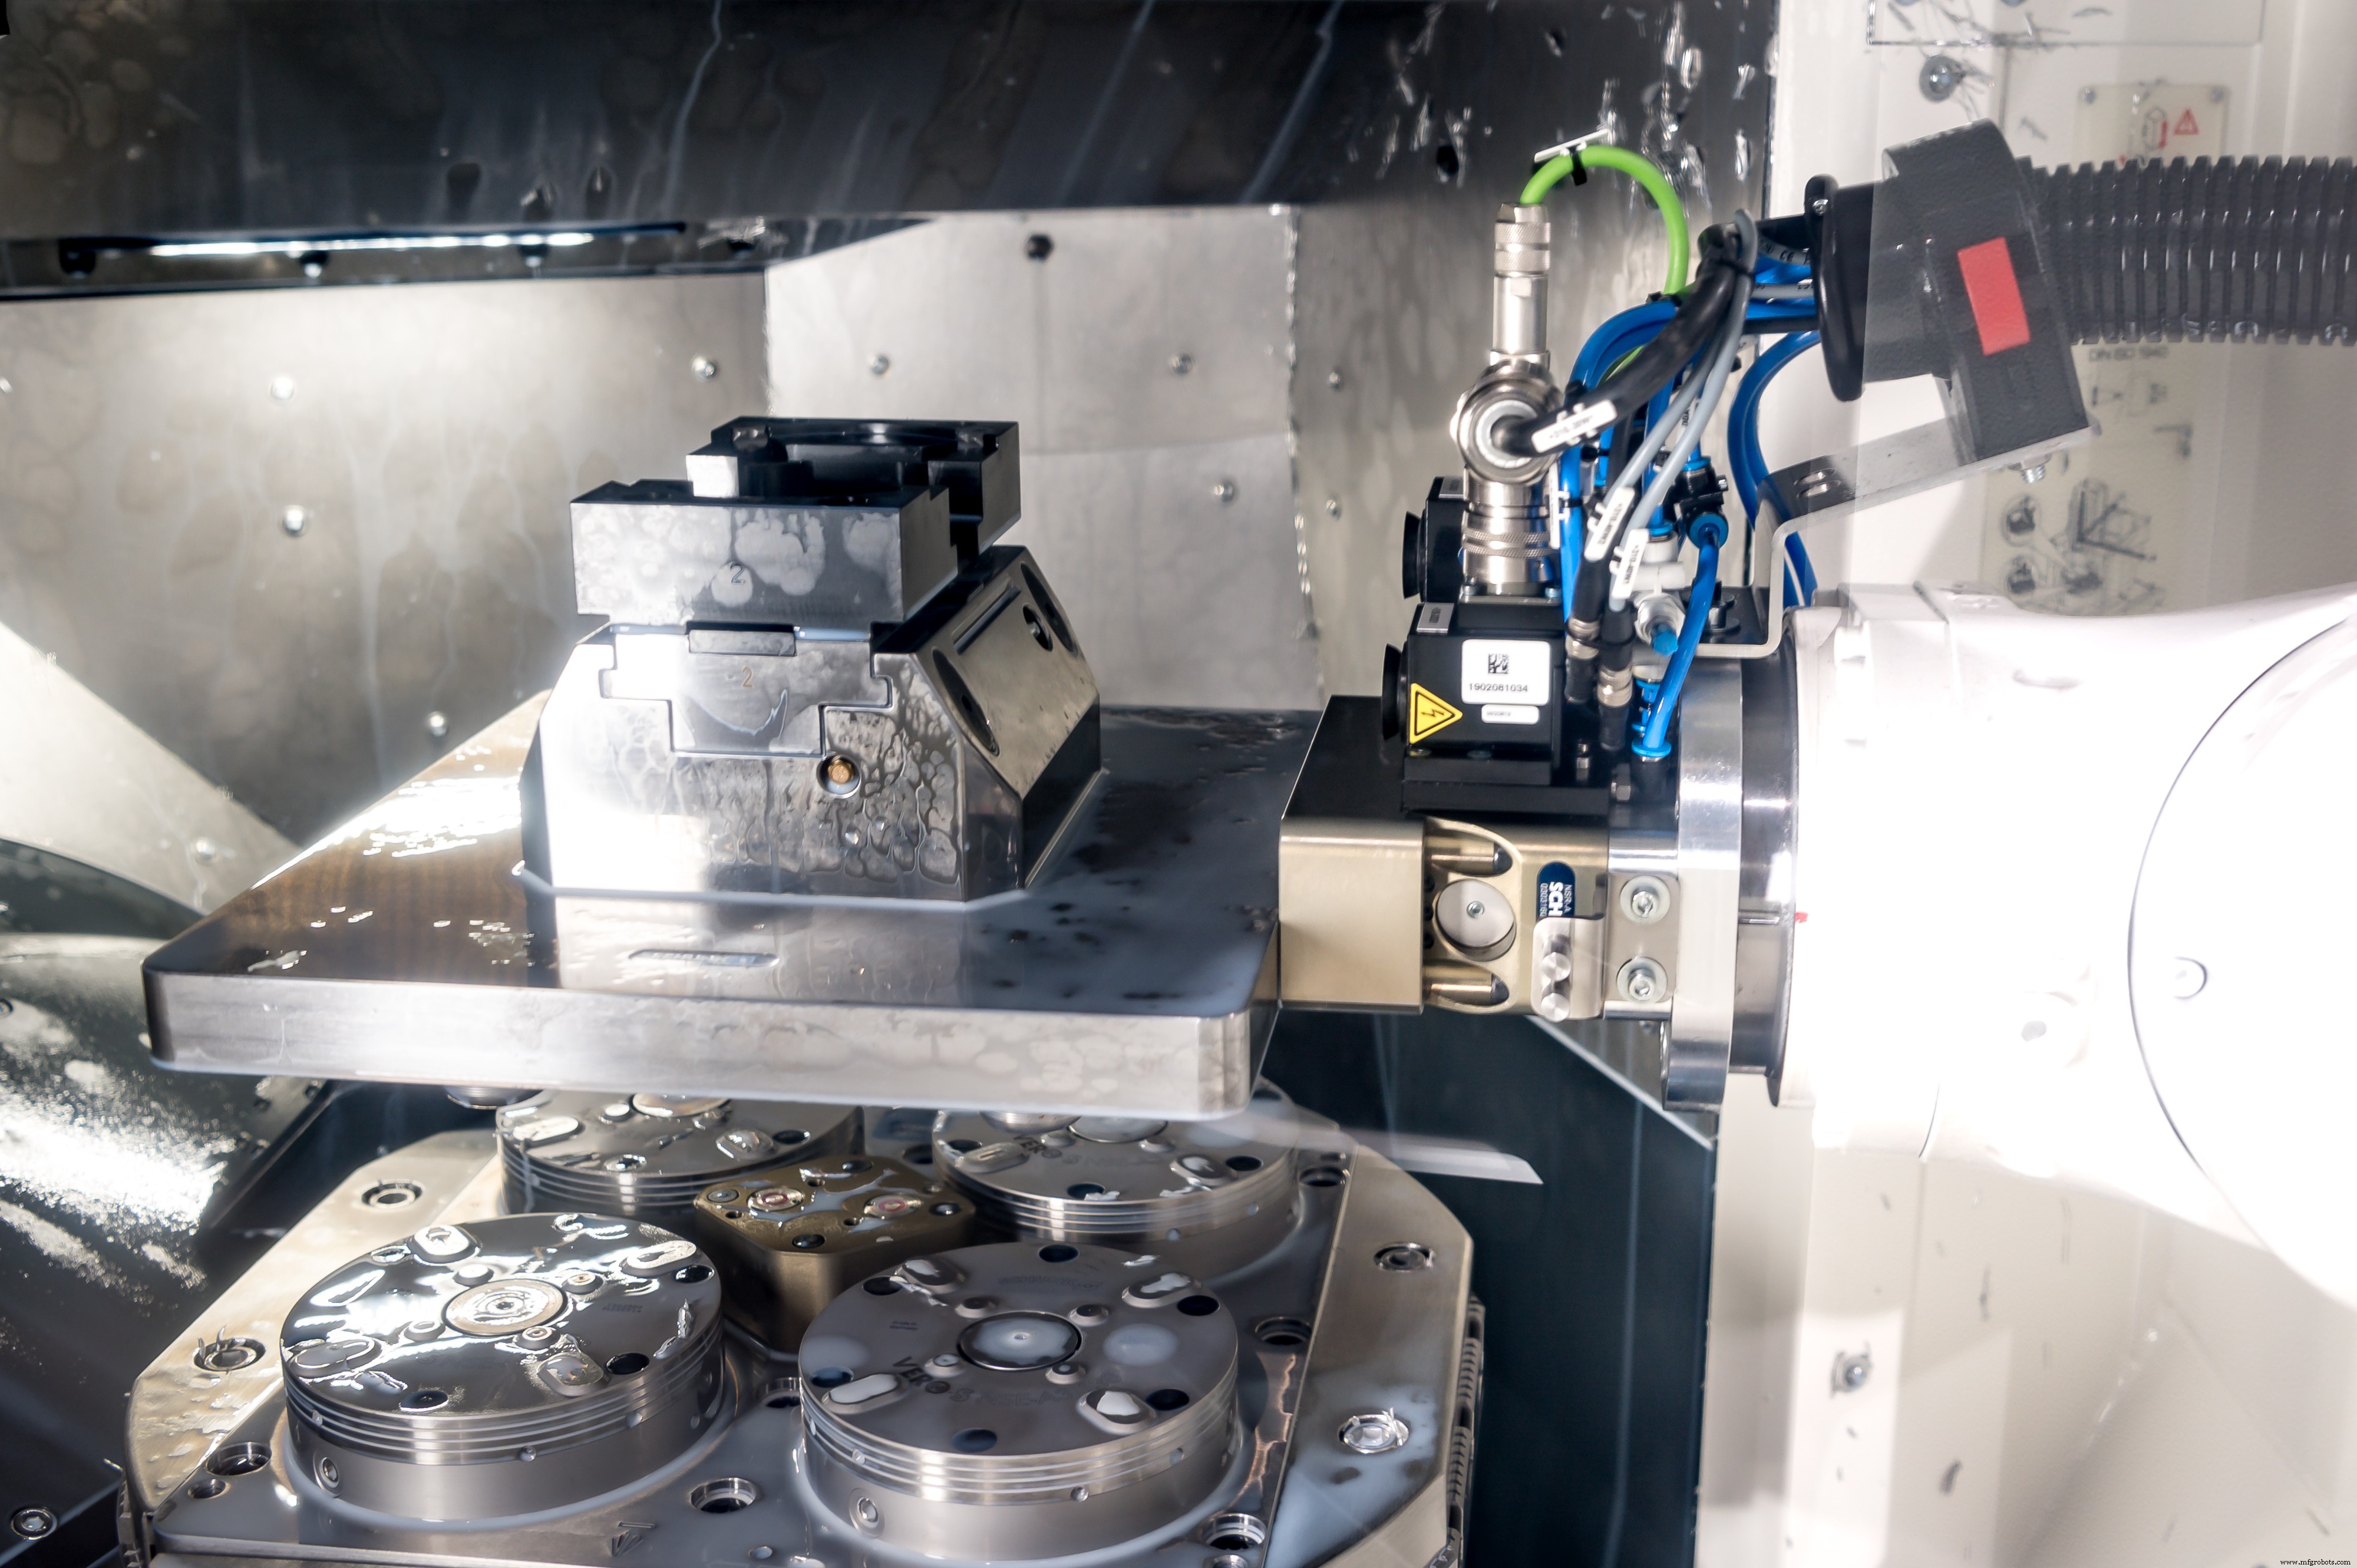
Vice列出几常见问题区,含材料可用性、机床就绪、手动工具和刀具组织、工装是否准备好。
Schunk Inc.固定工装团队负责人Brad Evans,北卡Morrisville,同意最后一点但加追求此领域最大装夹时间减少需车间现场重启,特别是愿追求自动化无人值守策略车间。
他谈的重启是零点工装,Schunk称VERO-S。用固定夹紧模块和类似陡锥刀柄用拉钉,零点系统消除刚描述找正和寻边。工件坐标预设定,从夹具到虎钳、托盘或单个零件切换真正只需秒。更妙,这些系统模块化可堆叠,减少定制夹具需求、保证定位精度0.005毫米(0.0002英寸)或更好。
Schunk更进一步让许多VERO-S模块自动化就绪。
“见更多协作机器人[cobot]和机器人用,所以加气动液压激活端口、夹紧传感器和自动吹扫能力,”Evans说。“认识制造业走向自动化已久,除应对更快换型推力,想帮客户完成转换。”
设定好,别忘记
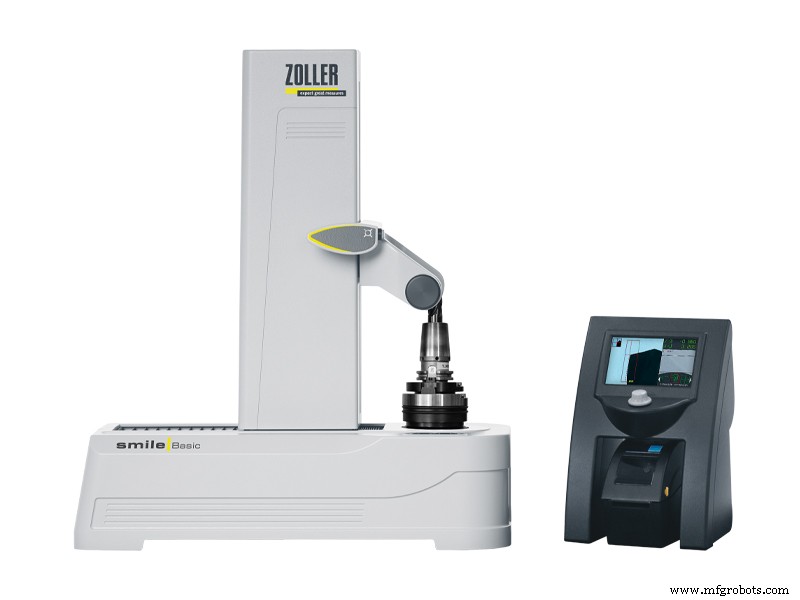
Dietmar Moll也对装夹时间减少有大量论述。Ann Arbor, Michigan Zoller Inc.业务发展总监,Moll出以下谜题:
“飞机何时给航空公司赚钱?不停地面时,”他俏皮说。“现在将例证等同机床。这里又然,CNC车床和加工中心仅主轴转、机床切屑时为公司赚钱,非闲置时。所以若用昂贵机床对刀找工件偏移,您在赔钱。非常简单。”
是的,但离线预调仪贵,许多车间辩驳,特别是仅有几台CNC设备者。Moll提交此论点有缺陷。
“现实中,小车间最需预调仪,”他说。“因机床越少,最大化其效率需求越大。更糟,这些车间最常有最大换型。”
Zoller和其他预调仪制造商网站提供ROI计算器。插入您车间小时费率和相关运营信息,将快速发现投资极可能不假思索。对说“OK,但我们机床有探测,所以无需离线预调”者,有更多考量。
探测有其位置
首先,在线机床探测对无人值守或轻人值守制造中零件测量和刀具断裂检测是必备。也用于确定工件坐标,至少对未收到零点工装信息者。但对其他人,仅是防错手动对刀法,对实际减少装夹时间作用极小。
这也是Zoller与MSC Industrial合作提供两低成本预调单元Smile Basic和Smile 420 Pilot,” Moll说。“前者相当适合无集中刀具库车间,后者帮上路建刀具库。”
尽管迄今提供优秀建议,只是装夹时间减少冰山一角。
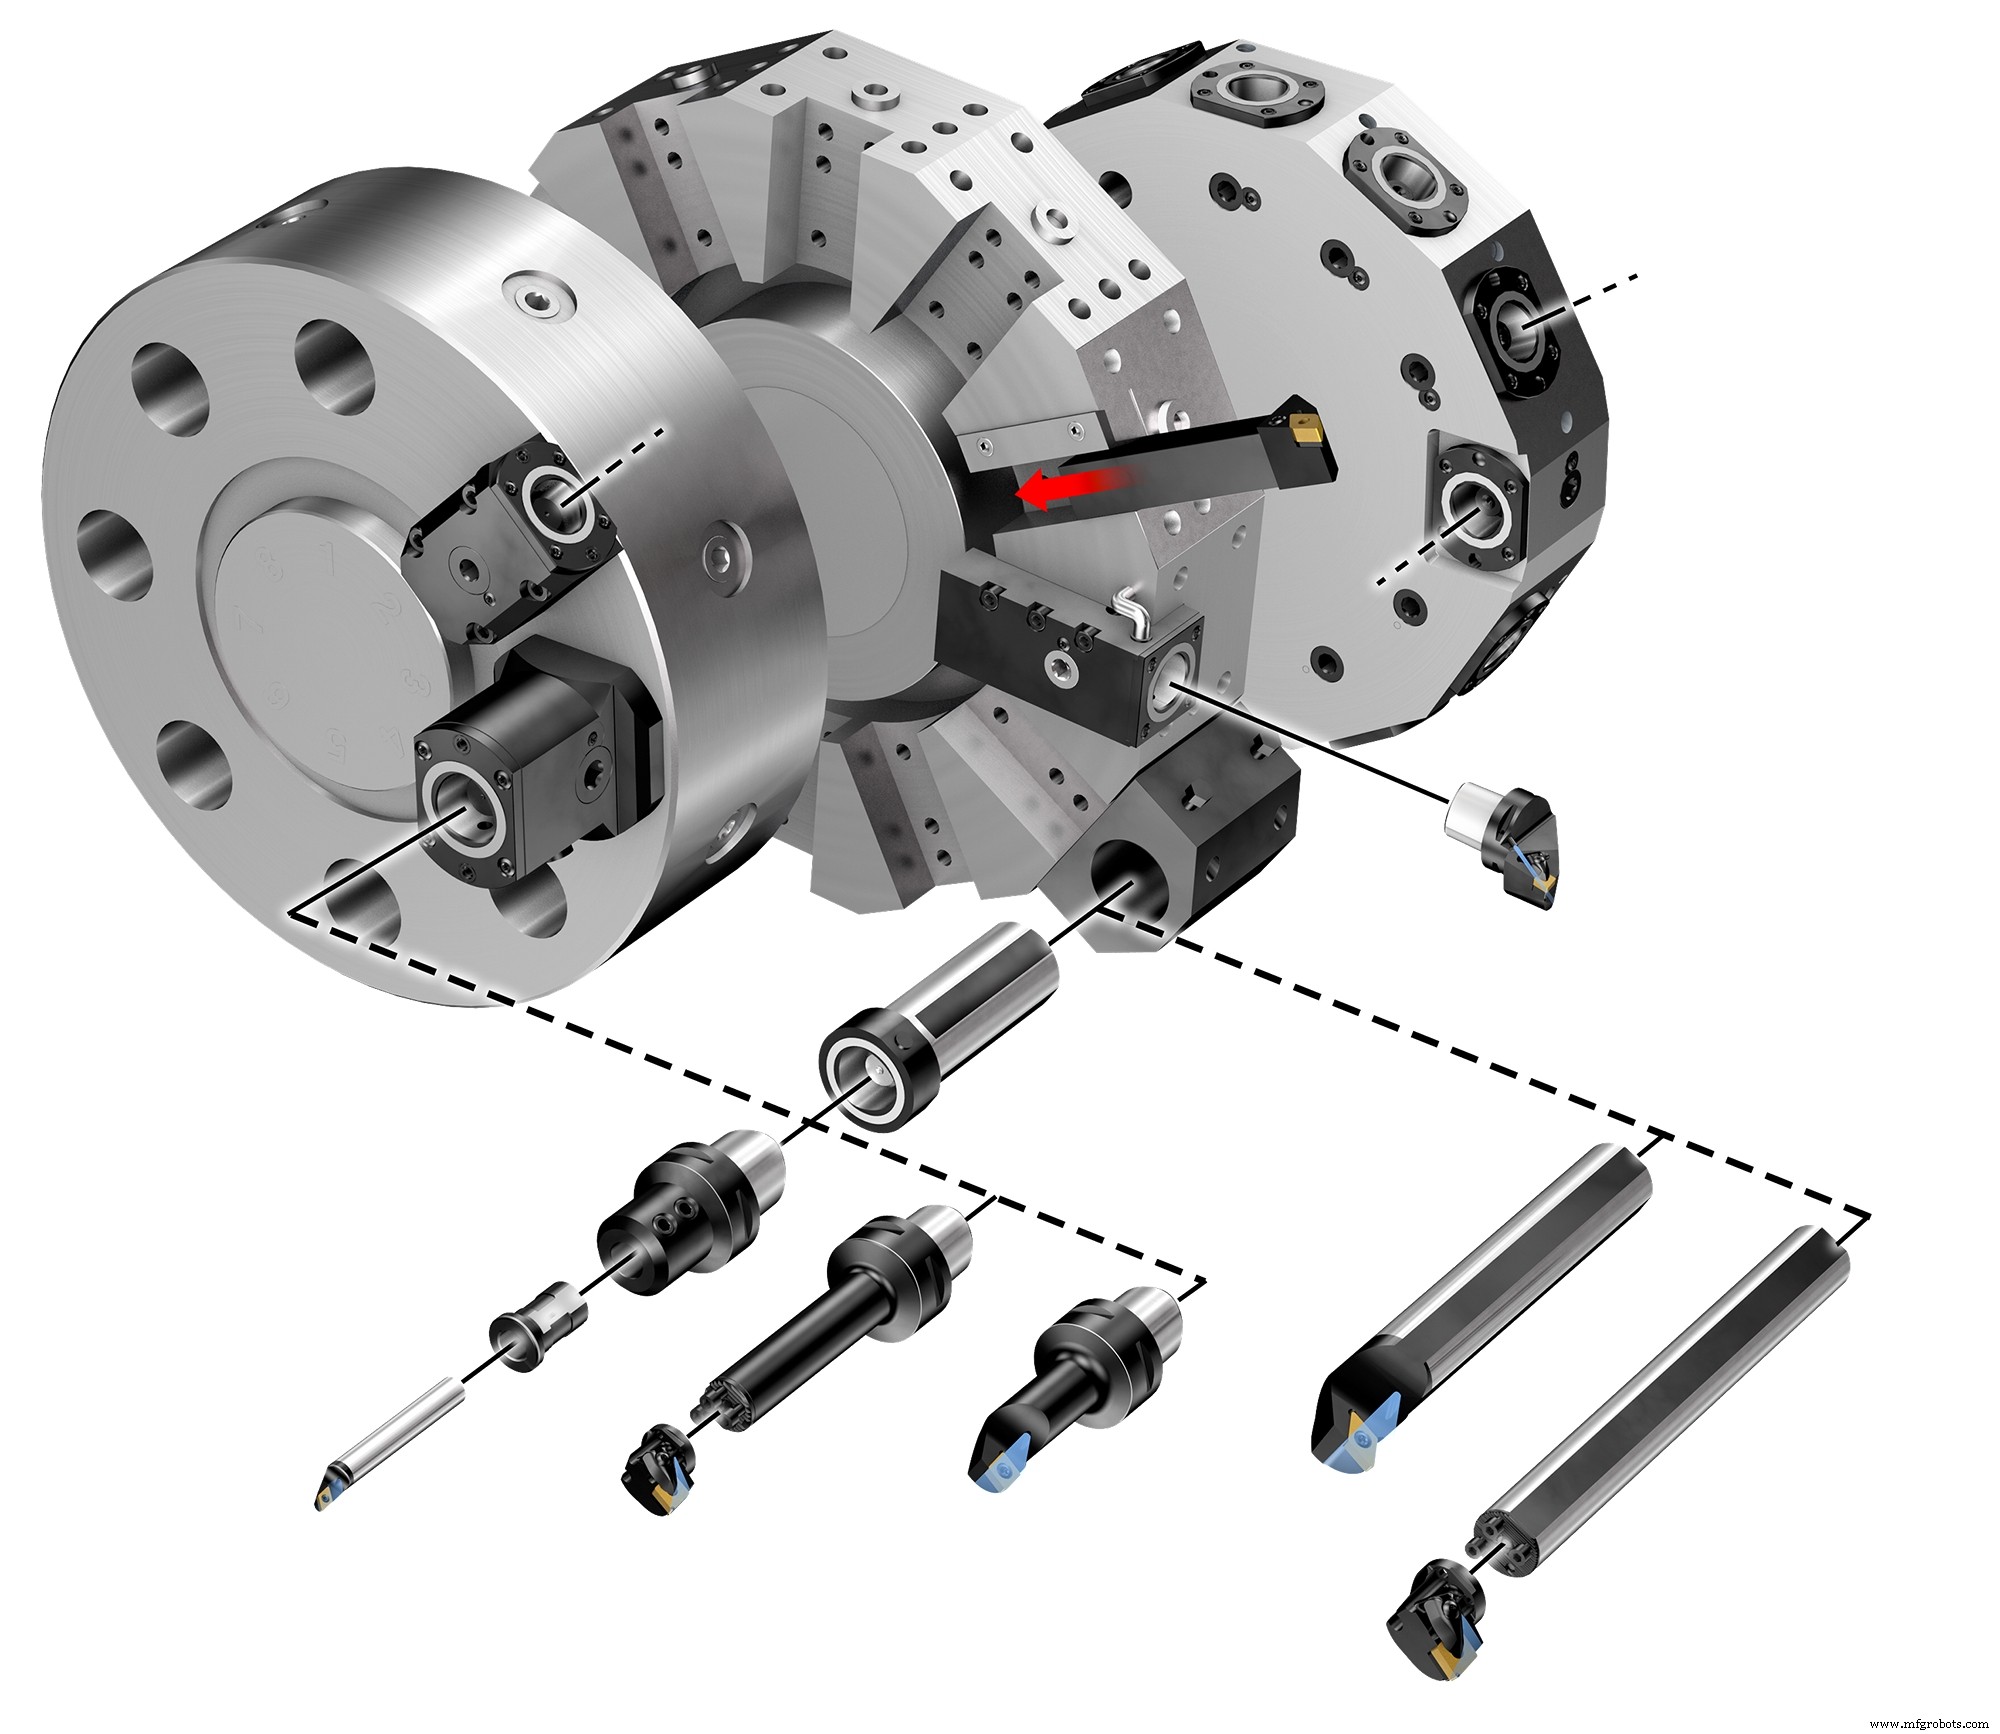
Sandvik Coromant等提供快换刀夹持系统,是CNC车床离线预调先决条件。有刀具路径仿真软件,避免文开描述让人心惊胆战程序验证。有标准化切削刀具库、自动化车间CMM(消除质检室瓶颈)、软件驱动发料单元良好组织刀具库。
清单不胜枚举,如前所述,多数存在数十年。所以等什么?开始计数吧。
快速投票:减少装夹时间
主动减少装夹时间能保持设施竞争力。
这些减少装夹时间贴士您下个可能尝试哪个?
工业技术