


CNC瑞士型车削加工权威指南:精度、自动化与市场趋势
2021年全球计算机数控(CNC)机床市场规模达564亿美元。鉴于该制造技术的高速、高精度和高自动化,全球机床市场未来几年预计将持续增长。随着CNC加工需求增长,作为CNC加工整体范畴下的一种制造工艺——瑞士型加工的需求也将随之上升。
与传统CNC加工一样,瑞士型加工适用于金属和塑料,生产周期快,能以严格公差生产复杂零件。这是一种极高效、精密且可重复的制造工艺,但与传统CNC车削在多方面有所不同。
本CNC瑞士型加工指南将介绍决策所需的关键知识,帮助您判断瑞士型加工是否最适合您的项目。
什么是瑞士型加工?
瑞士型加工最初为19世纪末瑞士钟表业生产精密钟表零件而开发,早期瑞士自动车床需要熟练操作工转动手柄、推拉杠杆成型零件。得益于当今CNC技术,瑞士型加工已高度自动化,能以极快循环时间重复生产复杂几何形状并保持严格公差。
作为车削机床(即车床)的子集,瑞士型机床刀具固定,工件可旋转并沿Z轴移动,从而制造圆柱形零件。但其滑动主轴箱和导套使其区别于其他车削机床。滑动主轴箱将棒料通过导套送入,导套在切削点附近支撑稳定棒料。这防止工件变形,使机床无需多次装夹或额外设备即可精准制造不同直径、复杂孔、六角边、槽和螺纹。
在制造零件方面,瑞士型加工是大批量生产需要复杂车削的小型零件的理想生产方式。瑞士型机床也比传统CNC车床更适合加工长零件,因其更不易产生挠度。
传统CNC车削与瑞士型加工的关键差异
主要区别:瑞士型机床有可移动主轴箱,使工件能旋转并沿Z轴移动;而传统车床工件保持静止。
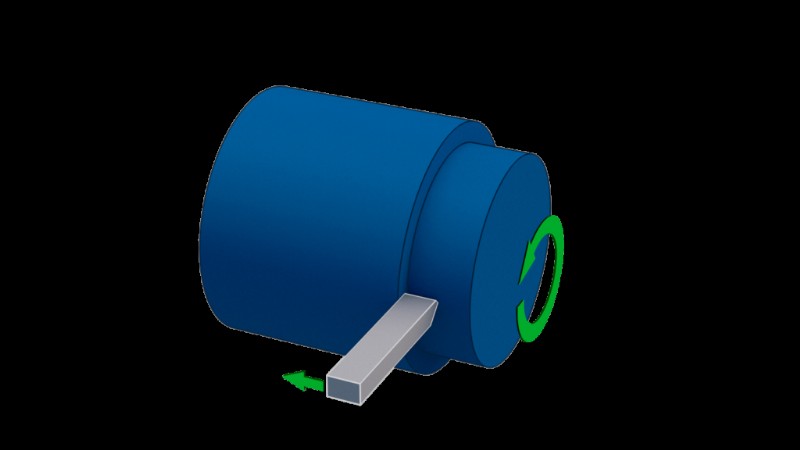
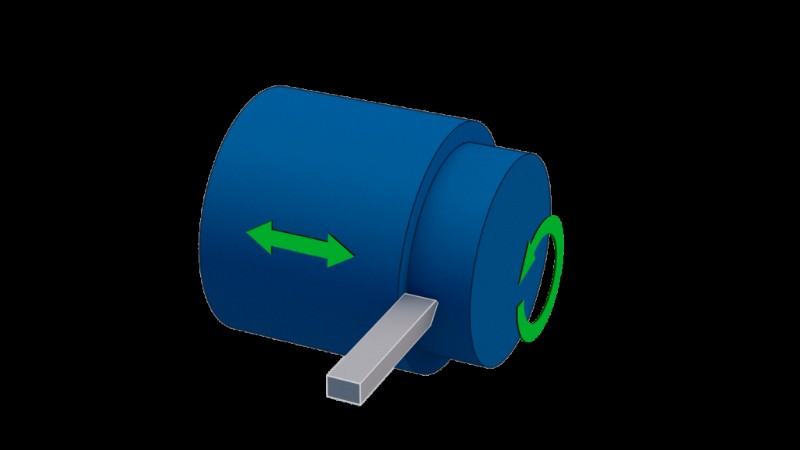
此外,传统CNC车床通常有二、三或四轴,瑞士型机床常有五、七或更多轴,使操作员能快速加工最复杂零件。制造商常可用一台瑞士型机床、更少装夹完成工作,而非在多台机床上多次操作或多次装夹。值得注意的是,许多瑞士型机床可同时执行多项刀具操作,传统车床通常完成一项操作后再进行下一项,这可进一步加速生产。
使用瑞士型机床,企业可减少二次操作和换刀、降低人工成本、缩短交货周期,且不牺牲零件质量。因棒料得到坚固支撑,公差严格,薄壁或精细特征的复杂零件可重复制造。
瑞士型加工的行业应用
瑞士型加工最初用于制造手表微小精密零件,至今仍用于跨行业制造长、小、细长车削部件。其速度、精度和相对低成本使其广受欢迎。
例如,瑞士型加工的高精度使其成为国防领域理想制造技术,军事装备常需小型复杂几何形状且公差严格。医疗行业应用广泛,制造商可用瑞士型机床生产从电极、锚钉到手术工具的各类产品。航空航天领域,瑞士型加工可生产满足行业严苛要求的极高精度部件,从航天器电机机械部件到驾驶舱控制电气元件。汽车行业同样因其生产优质精密零件而广泛采用,制造衬套、销、制动和悬挂部件等。总之,瑞士型加工是需要快速大批量生产小型、高精度、复杂几何、高质量表面光洁度且成本相对较低零件制造商的绝佳生产方式。
CNC瑞士型加工设计贴士
虽然CNC瑞士型加工不同于传统CNC加工,设计零件时仍应牢记许多最佳实践,以最大程度减少加工时间和成本。例如,请务必:
- 确保图纸准确清晰: 需清晰精确的图纸,确保操作员快速正确理解并加工零件。包含尺寸、公差、材料和表面处理信息。
- 使用标准尺寸孔: 极小或深孔会增加加工难度和成本,尽可能使用标准尺寸孔。
- 避免尖角: 无论传统CNC车床还是瑞士型机床,钻头都是圆的,极难加工尖锐内角。虽可用电火花加工等方法实现,但昂贵耗时。最好设计圆角,钻头自动留下内圆角半径。为避免颤刀和刀具过早磨损,确保圆角半径略大于常用刀具直径标准规格,如3mm或1/8英寸。
- 仅标注必要公差: 不必要的严格公差会增加加工时间和零件总成本,仅在真正关键区域分配严格公差。
- 关注壁厚: 瑞士型机床虽可加工较薄壁,仍应避免设计薄壁零件,因可能引起颤刀,导致精度下降和表面质量降低。塑料零件薄壁还可能导致翘曲和软化。
Fast Radius的CNC瑞士型加工服务
瑞士型加工是快速、精准、高性价比的制造方法,非常适合大批量生产需要复杂CNC车削的小型零件。但同任何CNC工艺一样,设计零件时牢记上述贴士,可确保加工时间和成本最低。
无论瑞士型加工还是传统CNC车削更适合您的需求,与经验丰富的制造合作伙伴Fast Radius合作,能助您做出正确决策,更快获得更高质量零件。立即开始制作所需精密加工零件——联系我们或直接上传零件文件,获取即时DFM分析、探索材料选项、在线获取报价。
工业技术