


真空铸造vs注塑成型:DFM实战选型指南
可制造性设计(DFM)旨在优化零件设计,以最低单件成本制造高质量零件。结合制造工艺约束,可缩短周期、降成本、避免大规模重设计。
DFM最佳实践随产品/工艺差异。真空铸造与注塑同属模塑技术,但DFM准则迥异。全维度对比指南。
工艺原理差异
注塑成型:先按零件几何CNC加工模具。复杂件需滑块/斜顶/抽芯。合模→注熔体→冷却固化→顶出成件。
真空铸造:主模型(CNC/3D打印)置入模框→灌注液态硅胶固化→剖模取出主模型得型腔→注聚氨酯树脂→真空加热固化。
- 两者均向型腔注塑塑料,但关键差异显著:
- 注塑模多为钢/铝,耐用性远超硅胶模。
- 真空铸造模成本仅为注塑模百分比:复杂注塑模易达数万美元,硅胶模通常数百/数千美元。
- 注塑模入产需数月,真空铸造模<2周可就绪。
- 真空铸造对壁厚、倒扣容忍度远高于注塑。
大批量/严公差→注塑。金属模更刚性耐用,持续交付一致质量;工艺可控性强(料流/冷却/注射温度/位置均可控)。模具成本摊销至千件级后极具性价比。
原型/小批量→真空铸造。软模赋予速度/灵活/经济。永久工装未就绪但需求旺盛时,可先行真空铸造量产。
DFM核心关注点:公差、壁厚、倒扣
公差
制造无完美,公差定义允许偏差。超差件无法按预期工作。公差在设计期确定,反向约束工艺选择。
硅胶模柔性+真空负载→铸造聚氨酯极难达严公差(甚至不可能)。需极高精度件勿用真空铸造。
金属模位移小,尺寸变异小。但熔体冷却收缩仍引入微小尺寸变异,注塑公差设定须考虑收缩。
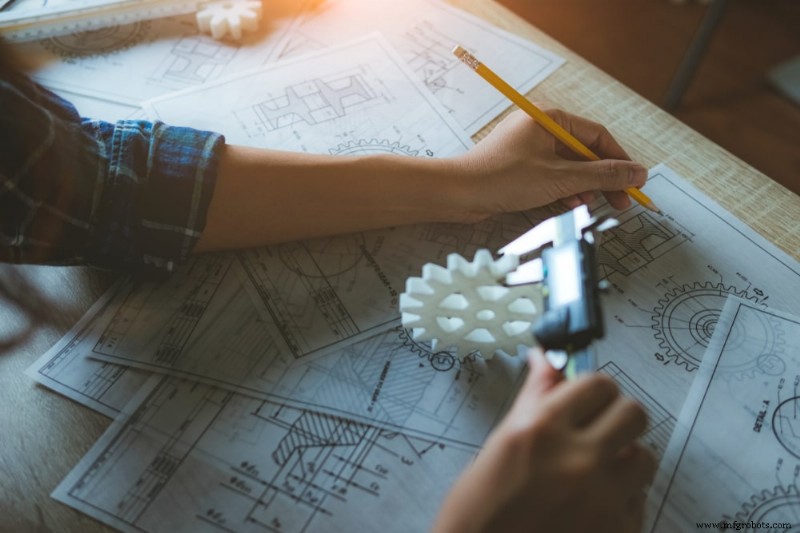
公差过松影响可用性,过严增本增时。平衡两者保证零件可靠、功能、装配达标。考量功能、公差链、制装工艺。工艺达不到公差→换工艺或重设计宽容设计。
壁厚
均匀壁厚提升一致性、优化应力分布、降成本。不均壁厚导致注塑件翘曲/缩痕/收缩/欠注/气孔。
理想壁厚视尺寸/几何/结构美学而定。注塑件建议1-4mm。真空铸造允许变壁厚,但固化期可能收缩变形。两工艺均建议<5mm。
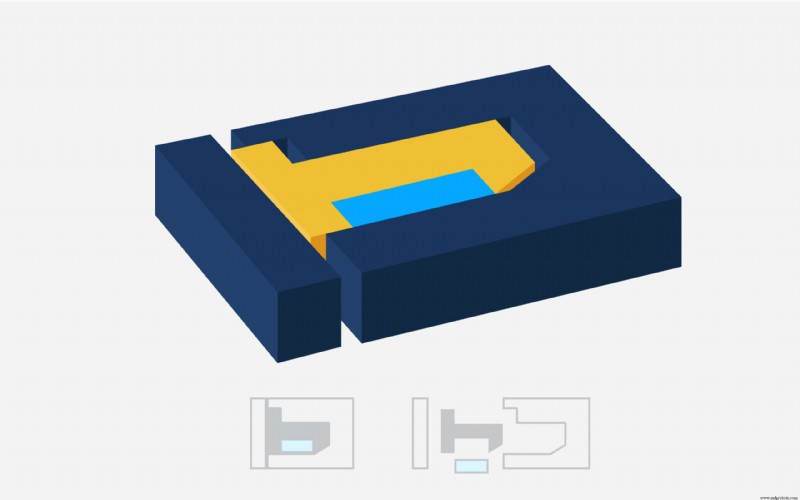
阻碍单模无损脱模的凸/凹/倒挂特征即为倒扣。是否有害取决于设计朝向与零件几何。
倒扣
倒扣影响取决于工艺。硅胶模柔性可弯拉脱模,倒扣非问题。金属模刚性强,需增滑块/开槽/重新设计分型向平行特征,导致模具复杂化、成本上升。
Fast Radius:DFM落地专家
无论真空铸造或注塑,前置DFM降本增效。结合工艺/公差/壁厚/倒扣设计,最小化错位、优化生产。
Fast Radius专家团队助您锁定最优公差/壁厚、定制倒扣对策,保障最终质量与成本双满意。立即联系,启动项目。
工业技术
- 压铸 vs 注塑成型:如何为您的产品选择最优工艺?
- 精密铸造终极指南:工艺原理、行业应用与核心优势
- 低量注塑成型:利用 3D 打印实现高性价比原型的实战指南
- 反应注塑成型(RIM):工艺、优势与应用全解析
- 注塑成型 vs 浇铸成型:如何为产品选择正确工艺
- 热成型 vs 反应注塑成型(RIM):定制模塑产品工艺选型指南
- 注塑成型 vs RIM:复杂设计工艺选型决策指南
- 浇铸成型 vs 反应注射成型:热固性聚氨酯生产的核心差异解析
- 注塑浇口设计全攻略:打造零缺陷塑料件的关键
- 铝合金注塑模具:高效低成本制造复杂零件的利器
- 真空铸造 vs 注塑成型:如何根据项目需求做出正确选择
- ABS塑料注塑成型全攻略:工艺、优势与应用指南