


注塑浇口设计全攻略:打造零缺陷塑料件的关键
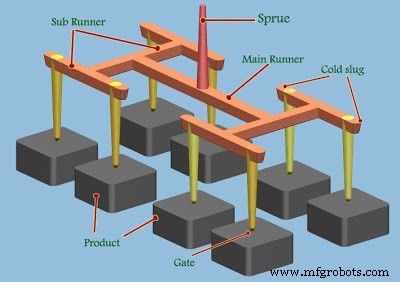
注塑模具设计制造虽复杂,核心概念却易懂。浇口系统引导熔体从注塑机喷嘴进入型腔核心——它是熔体进入工具的“关卡”。
浇口设计不当(尺寸、位置错误)将导致塑件缺陷,破坏零件完整性。每位产品开发者都应精通浇口设计细节。本指南助您为注塑件做最优决策。
注塑浇口设计的重要性
浇口直接决定注塑成果。合理设计控制熔体流向与流量,防止回流流道。熔体必须在冷却前到达型腔每个区域,防止局部过早固化导致断裂或应力开裂。浇口封闭系统维持压力直到固化。
浇口产生剪切热。浇口通常狭窄,粘性耗散产生热量。合理设计提高聚合物温度,防止熔接痕与流痕。
浇口还便于切除流道,简化后处理。
主流注塑浇口类型优劣势对比
浇口类型多样,各有利弊。了解这些才能为工艺选最适配类型。常见类型:
直浇口/主流道浇口
极少修整的浇口类型,适合单型腔模具对称填充。
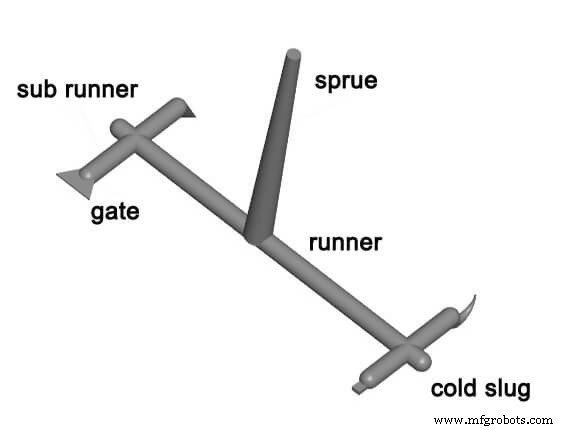
适配圆柱类零件,浇口设在主流道进入固定模具处。
优点
- 设计制造简单
- 大流量快速注塑
- 圆柱/回转体零件同心度极佳
- 成件内应力低、强度高
- 维护成本低
缺点
- 浇口处留明显痕迹
- 需人工剪除浇口
侧浇口/边浇口
最常用浇口之一,因高效简洁广泛应用。顾名思义,位于模具边缘。
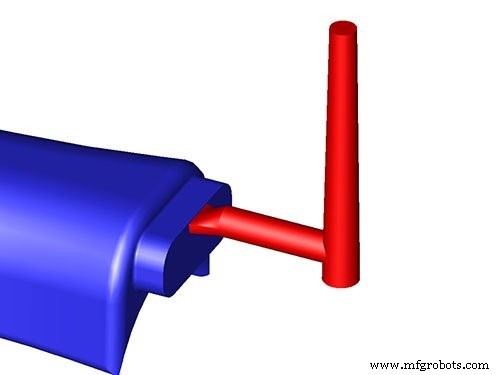
截面积较大,允许更多熔体流入。最适合扁平件制造。
优点
- 简单高效
- 设计制造成本低
- 可不拆模扩大浇口
- 大截面利于熔体流动
缺点
- 易产生焊线与浇口痕迹
- 高注塑压力下塑料可能降解
潜伏式浇口/隧道浇口
又称隧道浇口/子浇口,将熔体引至型腔边缘分型面下方。
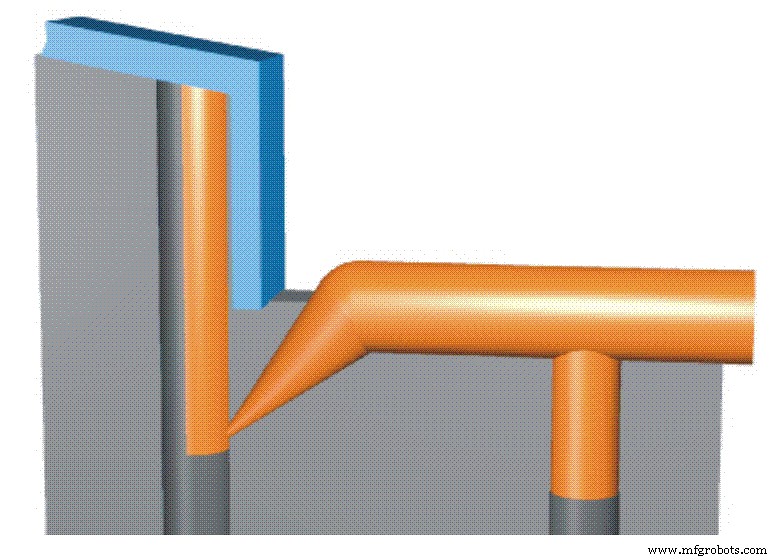
实现浇口自动剪切脱离,用销钉剪切流道,减少疤痕、简化去浇口。适合小件、高型腔数模具。
优点
- 浇口自动剪切/脱离
- 排出型腔多余排气
- 减少疤痕或转移至非关键区
缺点
- 制造复杂度高
- 耗时耗本
扇形浇口
侧浇口变体,扇形展开保持厚度一致。
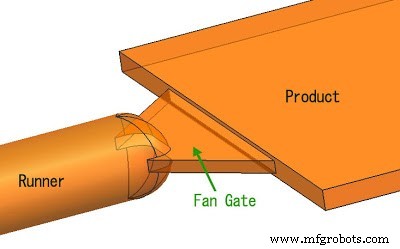
扇形展开增加大面积流量,推荐用于聚碳酸酯类塑料。
优点
- 薄壁边缘件增大流量的绝佳选择
- 降低给定熔体体积所需注塑压力
缺点
- 零件留显著痕迹,增加后处理成本
浇口设计如何影响零件质量
所有浇口在压力下将熔体压入型腔/型芯,加速熔体并产热。浇口工作机制可能导致以下常见影响:
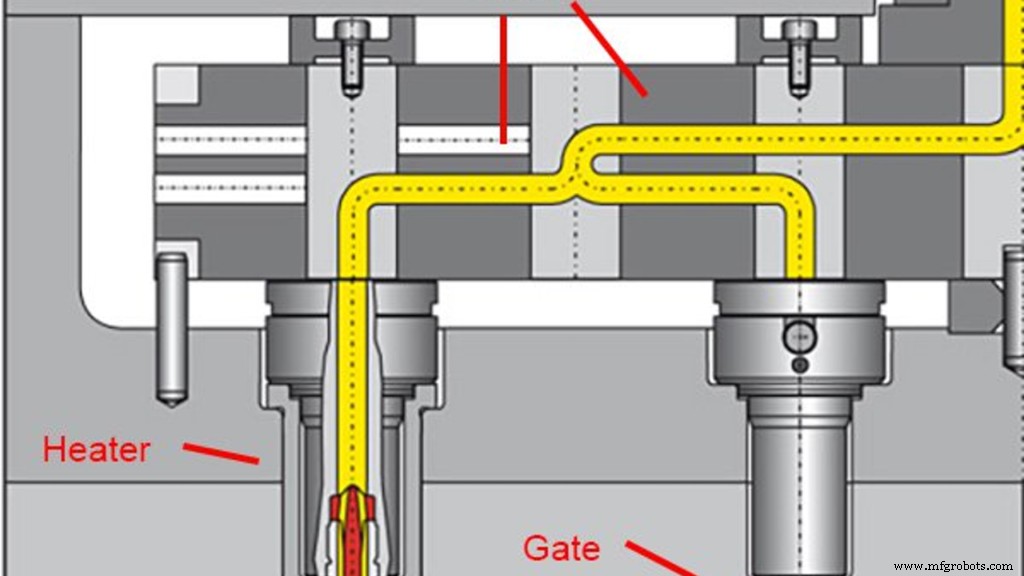
喷射
浇口过小导致熔体进型腔压力骤降,引发喷射缺陷:熔体喷射而非平滑流动,形成制造商称之为“蚯蚓纹”的波浪变形。对策:降压或增大浇口,或兼施。
过热降解
高注塑速度产生摩擦热,过热导致树脂分子键破坏、树脂降解。盲目降速避免降解却引发熔接痕、力学性能下降、周期延长成本增。对策:多浇口分流分散压力,但多流汇合处易产生气体陷阱与熔接痕,需谨慎。
RapidDirect全方位注塑解决方案
RapidDirect提供高性价比优质注塑服务,100+塑料树脂材料可选,资深工程师团队赋能按需制造。即时报价平台秒级出价,高效工装加速制造周期。上传设计文件即刻开启!
注塑浇口设计关键考量
设计注塑件必须考量浇口位置与尺寸设计:
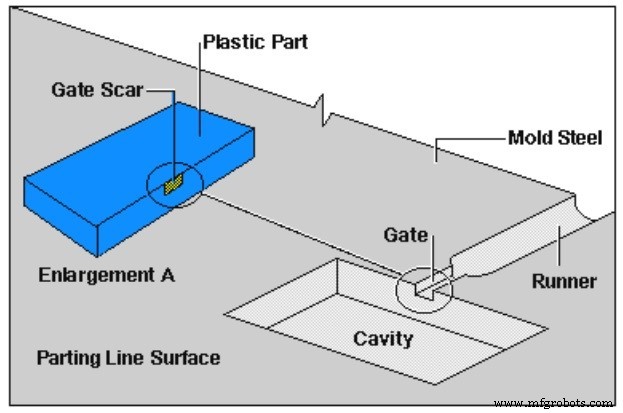
浇口尺寸
尺寸需保证模具循环中正常剪切、正确填充且流道最小化。熔体须在固化前到达型腔每处。小浇口外观好但因高填充压力致应力,大浇口亦不可。尺寸须恰如其分。
浇口位置
位置可弥补尺寸不足。置于最深截面:最小化缩痕气孔、优化流动。靠近厚壁区实现充分补缩。避开顶针、芯子等障碍。不受流道变形与外观影响。利用浇口缩小尺寸、疏通型腔薄壁瓶颈区。
浇口数量
必要时可多浇口解决尺寸/位置难题,亦可疏通型腔薄壁区。
结论
浇口设计是注塑关键环节,做对才能保证优质原型与高端产品。尺寸、位置、数量是核心变量。RapidDirect凭借浇口设计专长提供顶级注塑服务。立即询价!
工业技术