


表面粗糙度与表面光洁度:符号、对照表与标注详解
什么是表面光洁度?
表面光洁度衡量表面整体纹理,由表面纹理方向、表面粗糙度、波纹度三要素定义。为避免误解(机加工人常将粗糙度称为光洁度),包含三特征时常称为表面纹理。
下图展示波纹度、纹理方向与粗糙度的关系:
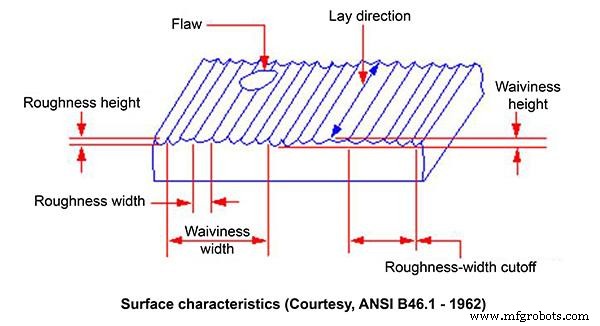
表面粗糙度测量
R、W、P 三类轮廓是配合完整符号标准化的表面纹理特征主类别。R 轮廓系列关注粗糙度参数;W 系列关注波纹度;P 系列关注轮廓参数。Ra 值为全球最通用参数。
表面粗糙度与制造工艺
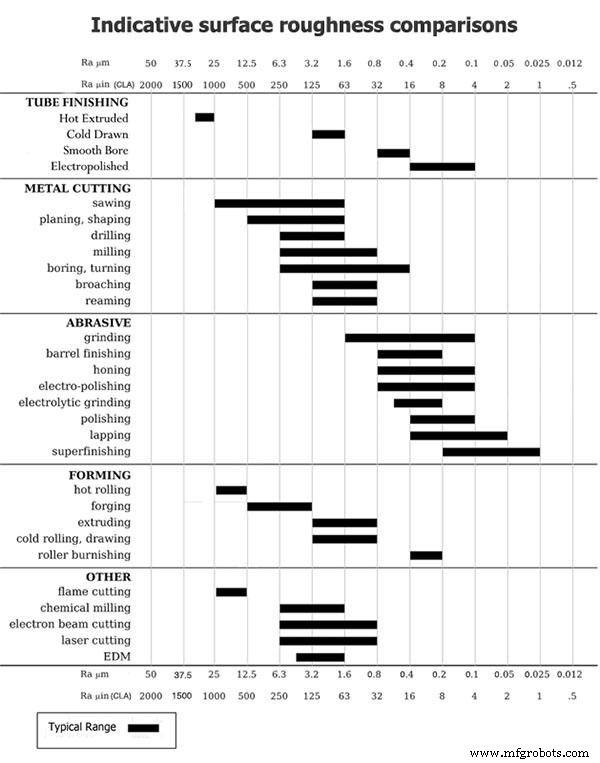
不同制造工艺产生的表面光洁度差异巨大。如火焰切割边缘与磨削表面质量截然不同。确定如何生产特定光洁度零件的第一步是选择能实现该光洁度的工艺。有时需多道工序叠加以最经济方式达标。
下表展示各生产工艺相对粗糙度对照图:
注塑件表面光洁度指南
表面粗糙度与制造成本
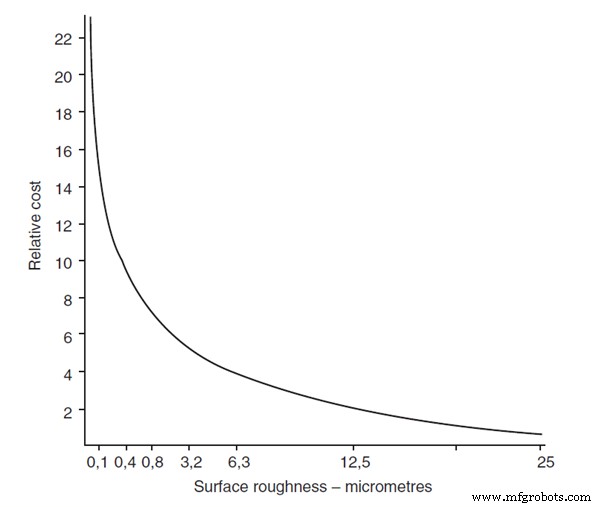
下图描绘表面粗糙度与获取该光洁度成本的大致关系:
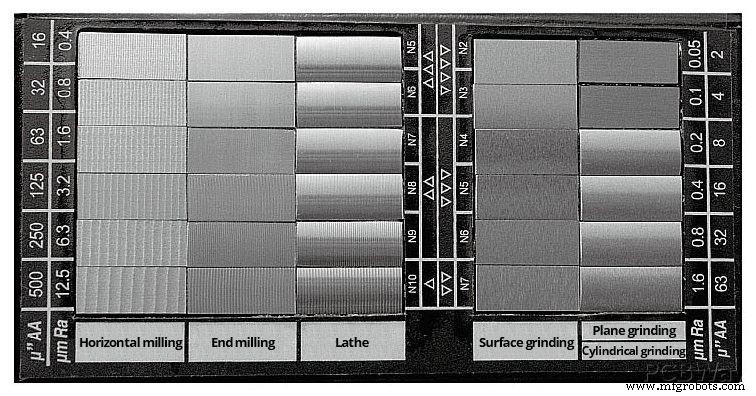
表面粗糙度标准与换算
- ANSI B46.1
- BS EN ISO 1302:2002
| Ra-μm – | 0.025 | 0.05 | 0.1 | 0.2 | 0.4 | 0.8 | 1.6 | 3.2 | 6.3 | 12.5 | 25 | 50 |
| Ra–μin | 1 | 2 | 4 | 8 | 16 | 32 | 63 | 125 | 250 | 500 | 1000 | 2000 |
| Rt (Ry) -μm | 0.25 | 0.5 | 1 | 2 | 4 | 8 | 16 | 32 | ||||
| N 级 | N1 | N2 | N3 | N4 | N5 | N6 | N7 | N8 | N9 | N10 | N11 | N12 |
- ISO 1302:1992 定义的 N 级号已被 BS EN ISO 1302:2002 取代,不再使用
参考文献
Simmons, C. H., Phelps, N., & Maguire, D. E. (2012). Manual of engineering drawing: Technical product specification and documentation to British and international standards. Burlington: Butterworth Heinemann.
制造工艺
- 掌握铝砂铸表面精加工:提升表面质量的关键技术
- 表面粗糙度详解:单位、对照表与测量技术
- 表面光洁度详解:单位、符号与实用对照表
- 掌握表面粗糙度:测量与功能的全面指南
- 熔模铸造实现卓越表面光洁度的奥秘
- 理解标准加工表面光洁度:定义、重要性与最佳实践
- 精通Hurco SFQ选择表面精度:兼顾加工品质与效率的关键参数
- 刀具路径滤波:实现CNC加工零件完美表面光洁度
- CNC 加工表面粗糙度选型指南:Ra 3.2/1.6/0.8/0.4 μm 四级应用边界与成本权衡
- DIN 1725-1 3.3211 牌号 (T4510) – 高性能阳极氧化铝合金
- DIN 1725-1 3.3211 T4 (6063) 铝合金——耐腐蚀、可阳极氧化、可焊接的高性能型材合金
- DIN 1725-1 3.3211 T6 (6063) 铝合金——高强度、耐腐蚀、优异装饰性的挤压型材首选