


注塑顶针优化设计:类型选型与最佳实践指南
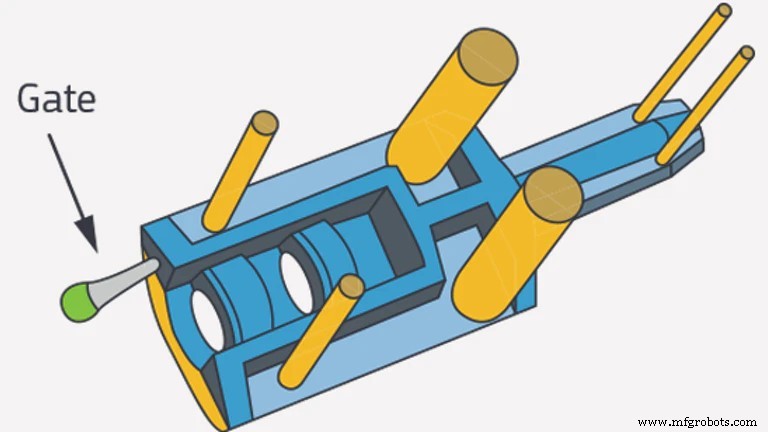
顶针引入注塑实现自动化操作、提速增效、提升产品一致性。但设计仍存诸多缺陷待优化,以保障更优产出。
本文深度解析注塑顶针,从类型选型到设计优化全链路指导。
什么是注塑顶针?
顶针是成型关键部件,属模具脱模系统核心,决定注塑最终成果。注塑将熔体注入金属模具成型,顶针负责从模腔取出固化件。模具分A/B两面,冷却后分型分离取件。模具开模时A面抬起,成品留在B面。
顶针位于B面,推出成品。顶针痕迹常以凹痕形式印刻成品。
顶针常见类型
主流三类顶针:
通硬顶针
全直径通体热处理硬化,耐温200°C,适配塑料脱模系统。
表硬顶针/氮化H13顶针
硬度高于通硬,适配压铸脱模。氮化硬度65-70 HRC,耐温>200°C。
黑色顶针/涂层顶针
针对氮化H13无法胜任600°C以上工况开发。黑色表面处理赋予自润滑、耐温1000°C。成本高,适配汽车金属脱模系统。
注塑模具设计关键考量
模具设计必须按预期功能,设计失误导致开裂收缩、代价高昂。关键因素:
● 设置脱模斜度
斜度是模具双侧倾斜,利于塑件脱模。斜度抵抗脱模摩擦,越大越易脱模。无斜度导致顶针痕显著、模壁划伤。
● 均匀壁厚
均匀壁厚让熔体自由流动填满型腔。非均匀壁厚致薄壁先冷、厚壁后冷收缩应力集中、脱模开裂。不可避免时可抽芯(挖厚壁)、加强筋补救。
● 圆角设计
内外圆角降低应力集中、防开裂。尖角阻碍熔体流动、冷却后塑件咬住尖角难脱模。圆角件易产、经济、成型脱模更优。
● 最小化倒扣
倒扣阻碍模具分型,虽必要但可通过嵌块/锁扣化解。设计团队须将脱模系统倒扣数量降至最低。
● 浇口位置
浇口留痕显著。可用边浇口减弱痕迹可见度,或通过顶针延伸注塑,顶出时顶针推掉浇口痕。
● 材料特性匹配
材料选型取决于制品功能:厚/薄、柔/脆、硬/脆各异。选型决定用途与设计。可增厚或弯折成型,选型前须权衡。
常见缺陷与对策
顶针折断
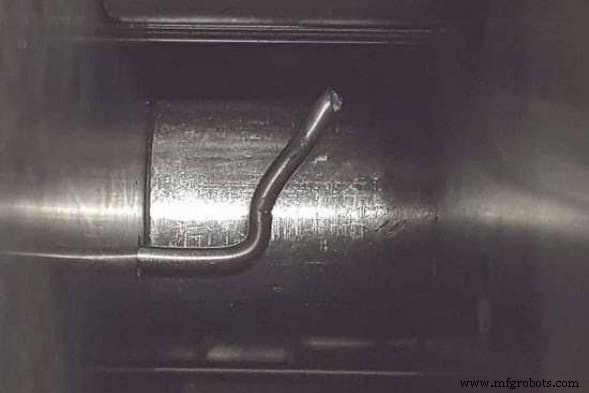
主因:脱模所需力超顶针强度。悬伸长导致强度不足。对策:增大直径、增加数量,分散脱模力、降低单针负载。
顶针痕/压痕
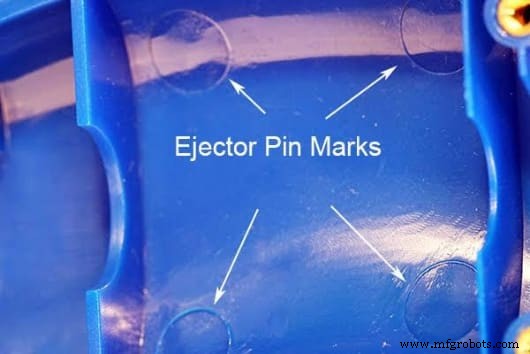
顶出时顶针留下凹痕,使用中可能开裂。对策:
- 顶针布局均匀分布脱模力
- 顶针置于金属嵌件、柱位、加强筋等硬质部位
- 顶针位于平面而非斜面
喷射/射流
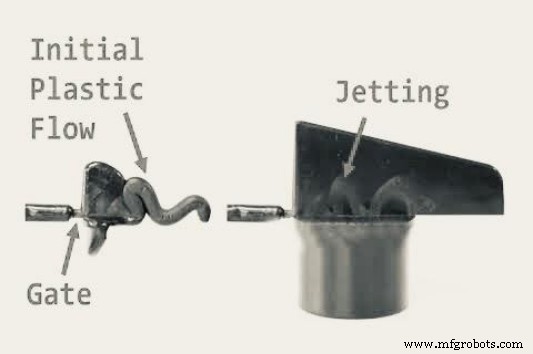
浇口过小或注塑速度过快导致熔体喷射变形。对策:增大浇口、控制熔体流速。
其他脱模机构
顶针套/套筒顶针
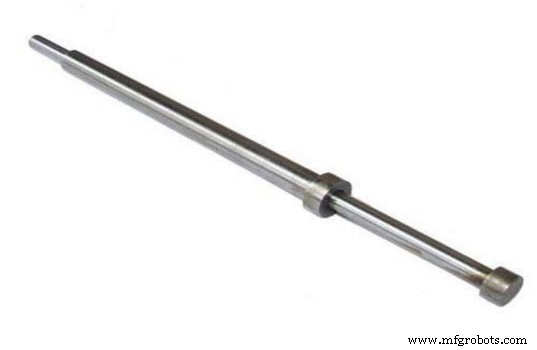
中空顶针:硬质套筒含孔芯,孔导向保护芯针。
推板/顶板
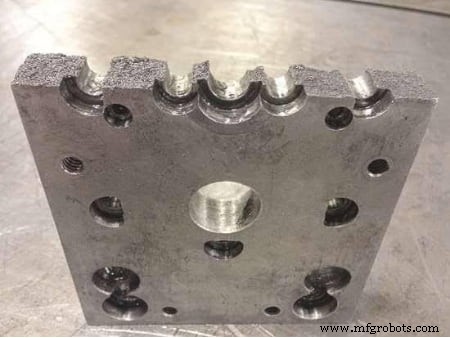
配合顶针工作,固定顶针头防脱出。
顶块/方顶针
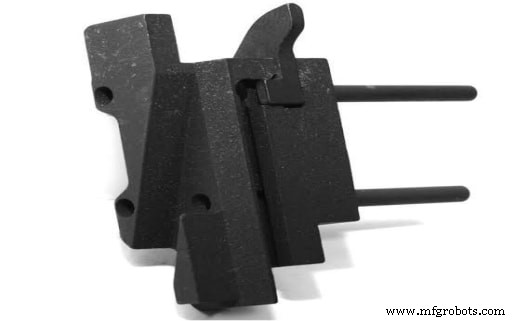
含润滑槽,用于薄壁高光面件(避免顶针痕)、高翘曲件。
结论
顶针对注塑成败至关重要,成品质量仰赖其效率避免顶针痕缺陷。必须信赖懂DfM、精通顶针应用、履历优秀的伙伴。RapidDirect保障顶针优化设计,咨询支持团队获取建议。有CAD文件?上传即刻报价。
常见问题
表面积受限无法设顶针时如何设计?可优化设计:增加柱位作顶出垫、改用液态硅胶件冷却后人工脱模。
零件最佳材料如何选?依据产品功能与所需性能选型。廉价替代长期失效,应用高性能材料满足需求。
工业技术