


激光烧结设计指南:掌握壁厚控制实现高精度3D打印
激光烧结设计要点:壁厚控制
3D打印可变壁厚能力,是习惯注塑成型(需恒定壁厚保证模腔均匀填充冷却)设计师的福音。相比之下,3D打印轻松实现厚薄过渡极小的壁厚变化。但各工艺壁厚容限不同。
激光烧结(LS)是执行流体状壁厚分支设计的热门技术,因其无需附着支撑结构(其他工艺需后处理移除)。未烧结粉末自支撑悬空特征、孔洞、流道,极适合自由悬挂壁。提供含FAR 25.853认证阻燃耐高温尼龙在内的高性能热塑性材料。粉末体积与热量叠加形成致密表层,大平面易翘曲。合理定向与足够壁厚是规避失真的关键。
构建定向策略
水平构建大平面翘曲风险极高:面积大、直接平行每层新粉末层,须承受逐层递增的粉末密度压力。建议薄壁垂直或倾斜构建,抵消粉末密度影响。
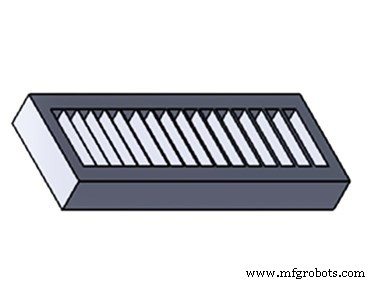
视零件几何与用途,垂直或倾斜构建可获最佳精度。
壁厚尺寸标准
壁厚决定精度与耐用性。联合德州大学研究测试15种壁厚,确定最薄可分辨尺寸:0.6 mm (0.024")可打印,但尺寸稳定性不足。推荐≥0.8 mm (0.031"),兼顾抗翘曲与刚性。
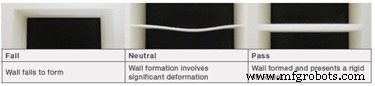
0.6 mm以下壁厚;0.8 mm提供最佳稳定性与精度。
典型应用领域
LS是最早用于航空航天管路、非承力低批量/高复杂度零件的3D打印技术。至今仍是航天领域首选:风管、控制面、支架、卡箍、燃油箱等适航件量产主力。
下载德州大学联合完整研究报告,了解孔径、一体化活动部件等更多关键设计规则。
工业技术