


注塑成本深度解析:核心驱动因素与降本实战策略
注塑成型从单件原型到百万级量产皆可覆盖,但不存在统一“价签” —— 成本随模具、材料、产量、设计复杂度大幅波动。本指南拆解主要成本驱动因子,给出典型成本区间,并提供经验证的降本策略。
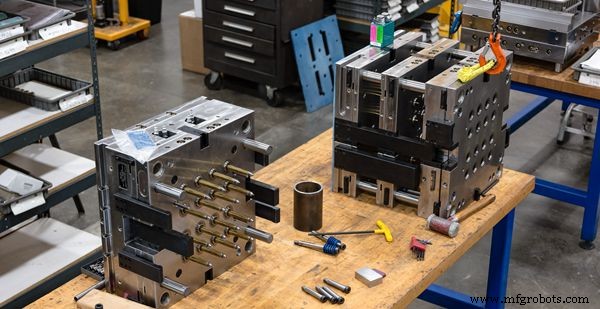
1. 模具投入:最大前期成本
模具及模架制造是最大一次性投入。制造工艺决定价格与精度上限。
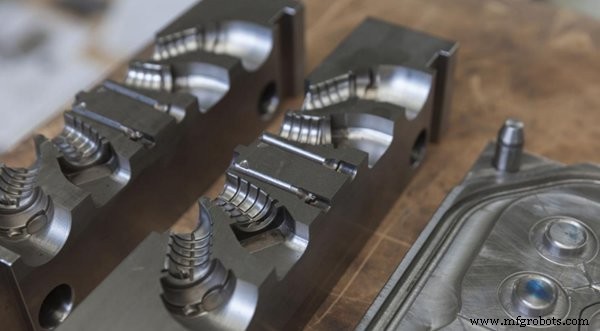
CNC加工模具
适配铝/钢模。高速切削成型,以合理成本交付严公差与高重复性。
电火花加工(EDM)
通过受控电火花蚀除金属,擅长复杂微细特征与极严公差,仅限金属模具,精度无可匹敌。
3D打印快速模具
快速原型技术快速低成本产出模芯,适配小批量。权衡:成型尺寸受限、潜在收缩,但人工成本低。
2. 注塑机选型
机型选择直接影响资本性支出与运营成本:
全电动注塑机
伺服电机驱动,控制精准、能耗低、维护少。长期性价比高,但采购价较高。
液压注塑机
液压系统刚性强、压力稳定,适配大批量。采购价低但精度与能效稍逊。
混合动力注塑机
融合电驱精度与液压刚性,高精高效。采购价高、维护复杂。
对许多企业,外包给专业服务商比自购设备更划算,尤其间歇性生产场景。
3. 树脂与添加剂成本
注塑兼容PC、ABS、PU、PP、PE等热塑性塑料,单价通常$1–5/kg。最终材料成本取决于用料量与着色/阻燃/增强等添加剂。
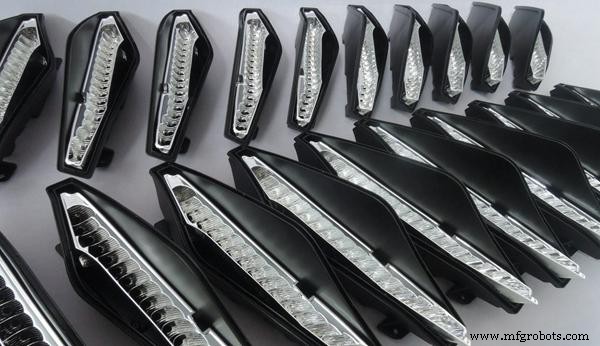
4. 零件设计与生产变量
设计、尺寸、产量直接驱动成本。逐项优化可显著压降预算。
复杂度
高细节零件需昂贵模具、更多材料、更长周期。简化几何、删减非功能特征,同步降低模具与周期成本。
尺寸
大件耗料多、需大机台或多模。模具尺寸匹配零件尺寸,最大化设备材料利用率。
倒扣
倒扣复杂脱模、需侧抽芯或调整分型面,推高模具成本。能消除则消除,必须保留时用滑块/倾斜分型面方案。
外观等级
喷砂、高抛光等装饰面增加人工、可能需额外型腔。评估溢价是否带来可量化价值。
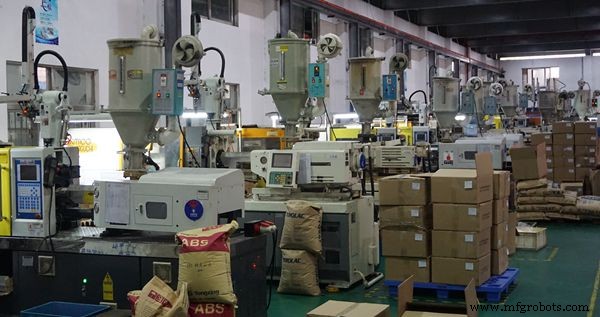
5. 人工与辅助服务
高度自动化下,关键人工环节仍存:
- 调机:机模配置需熟练技工;
- 维保:例行检修保障设备可用性;
- 操作监控:操作员监控工艺参数、异常干预。
产量规模重塑成本结构。下表展示低/中/高三档典型成本拆解。
小批量生产(100–2,000件)
快速模具(3D打印模芯)+简易设备压低成本。典型100件:
- 模具成本:$100–$1,000
- 单件材料:$0.50 → 总材料$50–$500
- 单件人工:$3–$30 → 总人工$300–$3,000
- 总成本:$450–$4,500
- 单件成本:$4.50
中批量生产(5,000–10,000件)
预硬钢/铝模具。典型5,000件:
- 模具成本:$2,500–$5,000
- 单件材料:$0.50 → 总材料$2,500–$5,000
- 单件人工:$2 → 总人工$10,000–$20,000
- 总成本:$15,000–$30,000
- 单件成本:$3.00
大批量生产(100,000–300,000件)
钢模+大机台,前期投入摊薄至海量单件。典型10万件:
- 模具成本:$25,000–$75,000
- 单件材料:$0.50 → 总材料$50,000–$150,000
- 单件人工:$1 → 总人工$100,000–$300,000
- 总成本:$175,000–$525,000
- 单件成本:$1.75
单件成本随产量指数级下降,印证注塑大规模量产的极致性价比。
实战降本策略工具箱
引入DFM(面向制造设计)
开发初期即植入制造约束,平衡性能/成本/可产性。早期DFM评审可在开模前消除高成本特征,省下数万美元。
极简特征设计
删除无功能倒圆、凹槽、装饰纹理。每个额外特征可能触发新型腔或额外工序。
评估通用模具
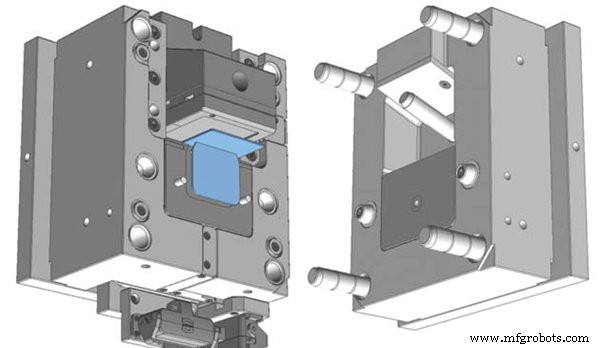
非定制形状场景,通用/标准模具可低价达同等质量。备齐最终CAD模型,早期识别DFM隐患。
选用高性价比材料
ABS、PP等大宗热塑性塑料树脂价低、满足大多数力学需求。仅在性能强制要求时升级高牌号。
探索嵌件成型
嵌件/包胶成型单周期融合金属/橡胶件,省去二次装配与紧固件成本。
控制型腔数量
每增一腔模具成本上升。用模流分析寻找减腔机会,不牺牲质量前提下降本。
设计自扣合结构
旋转即扣合的零件设计,单半模产出完整件,模具成本减半,装配工时归零。
注塑成型是当今应用最广的制造工艺之一。洞悉成本驱动因子、施行智能设计选择,方能双优生产效率与盈利能力。
注塑成型贵吗?
视产量与复杂度而定。大批量低复杂度件,注塑常为最经济路径。
注塑成型大概多少钱?
单件原型几百美元到大批量生产数十万美元,跨度反映应用多样性。
注塑能用非塑料材料吗?
热塑性塑料为主,但金属、弹性体、复合材料注塑亦可行,拓宽应用边界。
工业技术