


嵌件成型工艺全攻略:流程详解与设计最佳实践
现代制造越来越多地将塑料与金属或其他兼容材料复合,制得更轻、更耐磨、更高强的零件。嵌件成型 —— 注塑成型的进阶形式 —— 让工程师在塑料基体中嵌入金属或其他嵌件,获得优异抗拉强度与轻量化兼备的产品。
掌握嵌件成型工作流、优势与局限,是做出高质量零件的前提。本文系统梳理嵌件成型定义、优劣势、典型应用、落地实操建议。
什么是嵌件成型?
嵌件成型是一种塑料注塑工艺:在注射熔体前,将金属或其他嵌件预置于模具型腔。高压下熔体包覆嵌件,冷却固化形成一体化实体零件。
金属嵌件嵌入塑料基体,成品兼具高强度与轻量化。工艺兼容性好、效率高,广泛应用于多行业。
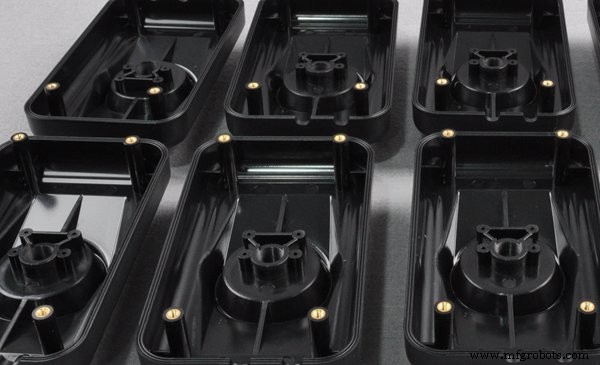
嵌件成型常用材料体系
工艺兼容广泛聚合物、热固性树脂、弹性体,按力学/电学/加工性能选型:
- 热塑性塑料:聚丙烯(PP)、尼龙(PA)、聚碳酸酯(PC)、ABS、聚乙烯(PE)、聚甲醛(POM)
- 热固性树脂:聚酯、环氧、三聚氰胺甲醛、脲醛树脂
- 弹性体:聚氨酯(PU)、天然橡胶
塑料嵌件成型工艺五步法
核心流程同常规注塑,仅增“预置嵌件”关键步骤:
1. 嵌件装载定位
模具设计阶段即规划嵌件定位,确保全周期姿态稳定。两种装载方式:
两种嵌件装载模式
自动装载:机器人/自动化系统高精度装载,节拍快、一致性强,适配大批量。
手工装载:人工放置,适合小批量,可现场检查调整,模具成本低但精度较弱。
2. 熔体高压注射
注射单元高压推进熔体,强制包覆嵌件并经排气排出型腔气体,确保结合界面致密无缺陷。
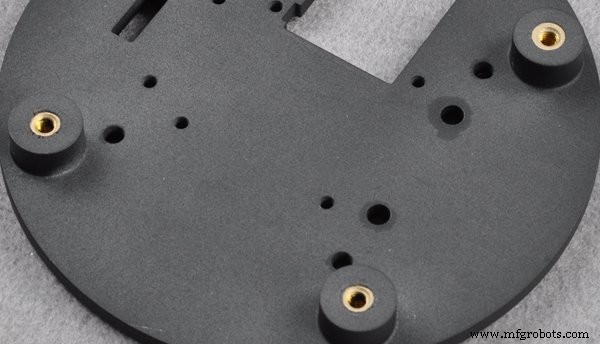
3. 冷却固化与开模顶出
塑料固化后维持保压防缩痕回流,开模顶出嵌件成型件。
4. 浇口料分离
浇口料作为熔体输送通道,成型后小心修除,防损伤成品。
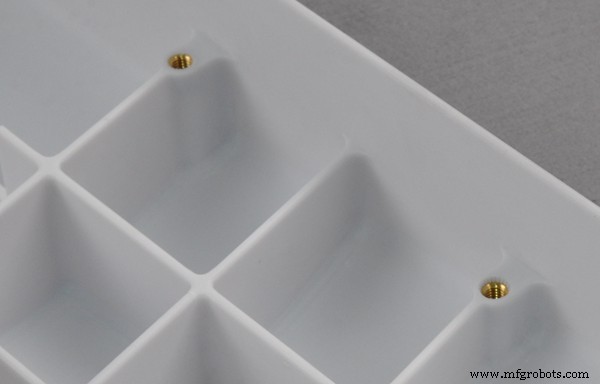
5. 后处理工序
提升尺寸精度与表面质量的常规操作:
- 去毛刺:修除溢料恢复精准几何;
- 热处理:变形温度下10–20°C循环消除内应力;
- 调湿定型:80–100°C热水浸泡稳定尺寸、防氧化。
嵌件注塑成型关键设计考量
嵌件成型收益显著,但设计挑战独特。以下因素决定成败:
成本预算测算
含嵌件采购、模具开发、人工成本。嵌件通常推高单件成本,需在性能增益与预算间平衡。
嵌件材料特性评估
嵌件须耐受成型高温高压。考察成分、尺寸、表面状态,确保相容性与结合强度。
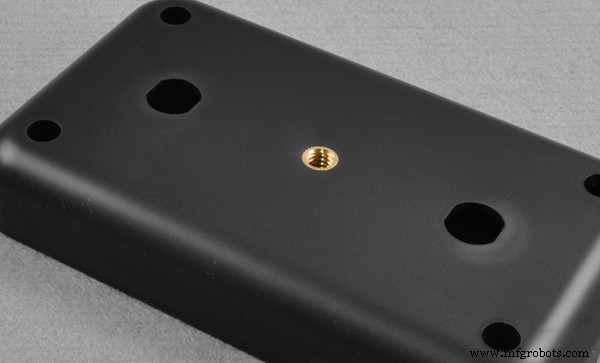
嵌件位置布局
位置决定受力分布。置于最大载荷区、保证足够塑料体积支撑是关键。
金属嵌件间隙控制
相邻嵌件间隙最小化,促进熔体充分流动致密结合,防气孔、增强结构完整性。
材料组合匹配
塑料与嵌件材料匹配至关重要。常见组合:尼龙/ABS/PC/PE塑料 + 黄铜/钢嵌件。
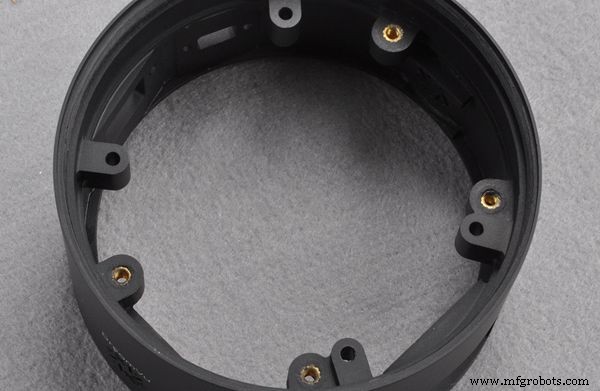
模具工程设计
优质模具保障熔体均匀流动与嵌件稳定定位。圆角过渡消除应力集中,产出无缺陷零件。
嵌件成型的优势与权衡
战略收益:
- 一体化成型省去二次装配工时与人工成本;
- 轻量化同时维持/提升强度;
- 材料与形状组合赋予设计更大自由度;
- 金属增强显著改善力学性能。
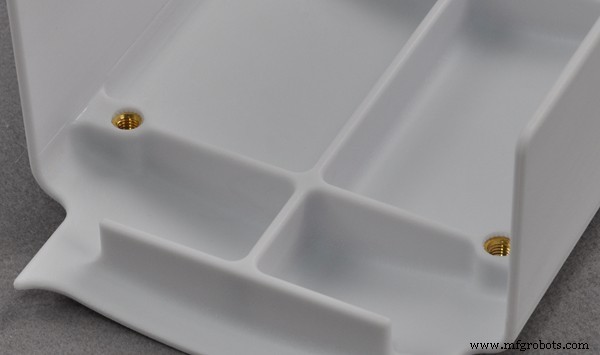
权衡因素:
- 模具设计与制造更复杂、成本更高;
- 嵌件与塑料热膨胀系数差异易致应力翘曲;
- 嵌件定位偏差导致缺陷;
- 每周期需装载嵌件,周期时间延长。
嵌件成型件典型应用场景
汽车工业
以轻量化嵌件件替代重金属件:螺纹紧固件、齿轮、电气传感器,提升燃油经济性与耐久性。
消费电子
嵌入连接器、旋钮、线路于塑料外壳,免螺丝免焊接,简化装配降本。
医疗器械
可灭菌高精度件:牙科器械、导管、外壳、手术器械,低成本保障医疗级品质。
嵌件成型 vs 包胶成型
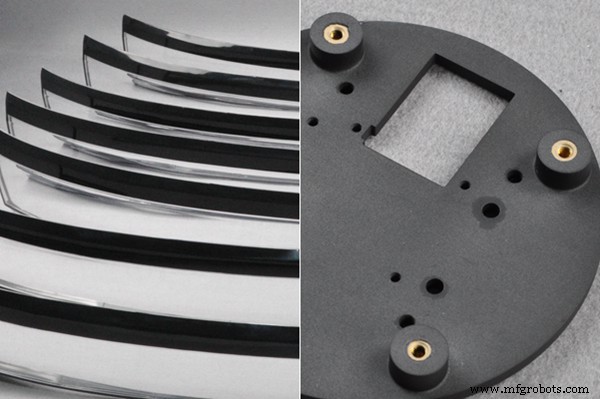
同为双材料一体化,本质不同:
嵌件成型:单次注射包覆预制嵌件,速度快、省材料。
包胶成型:两次注射,软性材料(常为橡胶态)包覆硬质基体,增加缓冲/美观,成本更高。
携手专家,落地嵌件/包胶成型
维肯提供快速可靠的嵌件成型与包胶成型方案。资深模具工程师、工艺工程师、QA团队全程护航,确保每件零件精准符合规格。
结语
嵌件成型作为现代制造基石,以高性价比实现金属-塑料融合高性能零件。遵循设计最佳实践、借力专业合作伙伴,可充分释放这一通用工艺潜能。
常见问题
为什么注塑需要嵌件?
引入高性能金属元件增强塑料基体强度与耐久性。
嵌件注塑适合大型件吗?
擅长中小型零件;大型件面临模具与装载挑战。
嵌件注塑常用嵌件有哪些?
典型嵌件:金属紧固件、电气连接器、开关、按钮、辅助塑料件。
工业技术