


真空成型工艺详解:原理、材料、设备与应用全景
真空成型是一种热成型工艺,具备模具成本低、制造成本低、高效产出高质量件等优势。从药用泡罩包装等微小件到汽车大型覆盖件,广泛跨行业应用。
工艺细节丰富,选型前深度理解必不可少。本文系统讲解工艺流程、兼容材料设备、典型应用及同类工艺差异。
真空成型是将热塑性塑料片材加热至软化状态,利用真空吸附使其贴合模具成型的塑料制造工艺。是低量产塑料件的重要工艺路径。
工艺兼容热塑性与热固性材料,但特性差异大,选材前须充分理解。多数厂商偏好热塑性塑料,因其可回收再利用。
真空成型五大核心步骤
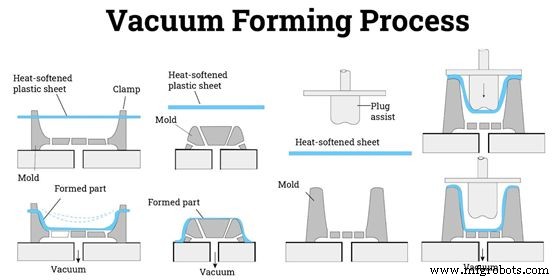
步骤1:真空成型模具制作
模具材料:铸铝、木材、结构泡沫、3D打印塑料,各有优劣。3D打印易制复杂结构;铝模适配高强度需求。
模具通常布设数千微孔排气,防成型夹气。模具需导热以缩短冷却时间。同聚氨酯真空铸造一样,成型前预热模具至关重要。
步骤2:夹持固定
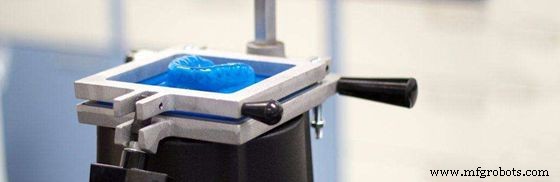
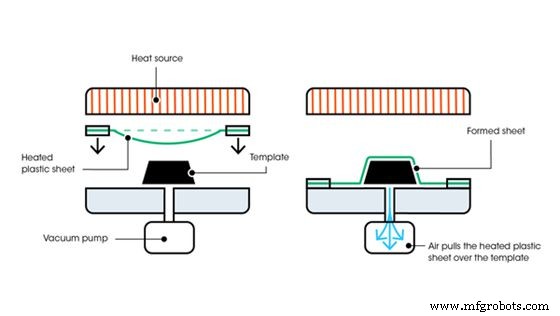
模具装机后,片材正确放置。夹具须足够强固定片材全程不位移,夹持力随机型而异,常规机型适配6–10 mm厚度片材。
步骤3:加热软化
辐射加热将片材加热至玻璃化转变温度以下熔融态。加热时长随材料而异。关键点:全片材受热必须均匀。
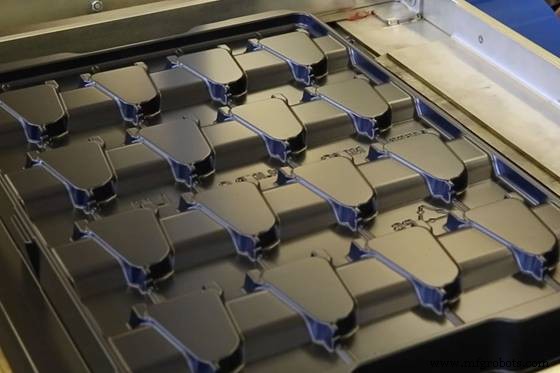
步骤4:真空吸附成型
加压空气预拉伸片材,随即抽真空将软化片材吸附贴合模具表面。真空同时排出夹气。必须充分冷却后再脱模,冷却不足会导致成品变形。
步骤5:修边与后处理
修除多余料边:手工刀/带锯视尺寸纹理而定。后续常需钻孔/增设特征:钻床、滚切、CNC加工等实现精准孔位。真空镀膜等后处理可提升外观质感。
真空成型机分类
工业级真空成型机
大型商用设备,适配复杂几何量产。关键特性:生产不停机修改工艺参数。
中型真空成型机
小中型件原型/小批量。半自动特性赋予操作更大自主权。
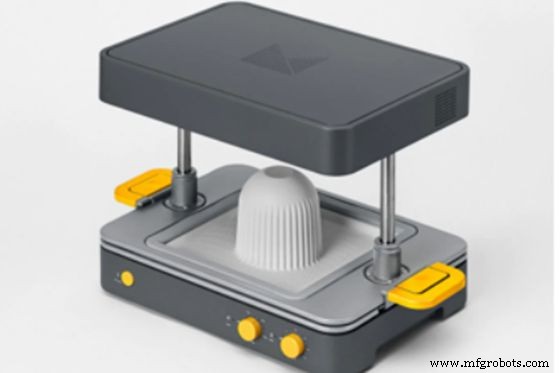
桌面级真空成型机
便携易用,个人/教学应用。适配≤6 mm片材。
DIY真空成型机
青少年科教工具,手动操作,仅适配简单几何件。
真空成型兼容材料
常用材料及特性:
- ABS:综合性能好
- PC:高抗拉强度,结构件首选
- PP:耐化学、低密度
- PVDF:耐化学、耐候
- PETG:透明、易成型、食品级
- PVC:阻燃、性价比高
- HIPS:高冲击、易成型
- PMMA:高透明、耐候
- HDPE:韧性好、耐化学
真空成型六大核心优势
1. 高性价比
低量产最经济塑料工艺。模具成本低(廉价易得材料),同类件可复用模具。
2. 极短交期
开模周期短(3D打印模具更短),设计到量产周期大幅压缩,抢占上市窗口。
3. 设计灵活性与通用性
单模固定设计,但模具可快速改版迭代,低成本试错激发创新。色彩/定制选项丰富,小成本实现个性化。
4. 高精度一致性
成品精准复刻模具形状,同模具批次间尺寸形状高度一致,适配装配精度敏感部件。
5. 材料广谱兼容
兼容主流塑料:PC、PP、HDPE等,可产出透明/半透明件用于食品包装。
6. 环境友好
废料极少,边角料易回收再利用。
真空成型的局限性
几何复杂度受限
模具细节表达有上限,高复杂度精细结构不适用。造型须简洁直接。
不适配大规模量产
单件单成型节拍,大批量下效率劣势明显。
厚壁翘曲风险
薄壁适配好。厚壁易翘曲,须预拉伸薄壁化规避。
模具损伤放大风险
模具复用省本,但模具损伤会批量传导至成品,引发召回损失。
跨行业典型应用
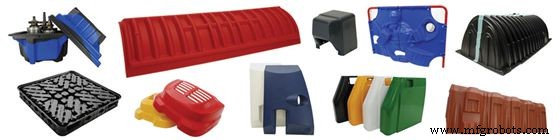
汽车与交通
低成本产出大小车件,复杂造型兼顾轻量化(片材拉薄减重提燃效)。车窗框、保险杠、托盘、内饰板、备胎罩等。
食品包装
食品级塑料(如PC)易灭菌、防污染、减损耗、保鲜度。
消费品
玩具、浴缸/淋浴托盘、收纳盒等轻量耐用美观件海量应用。
定制件与特效
跨行业定制Logo/符号/特效结构,赋能产品差异化。
真空成型 vs 热成型 vs 压力成型
热成型为统称,真空成型与压力成型为两大分支。差异在于成型原理、模具类型数量。
成型原理
压力成型:压缩空气压紧热片材入一模,再覆二模。
真空成型:真空吸力拉拽热片材贴合单模。
模具类型与数量
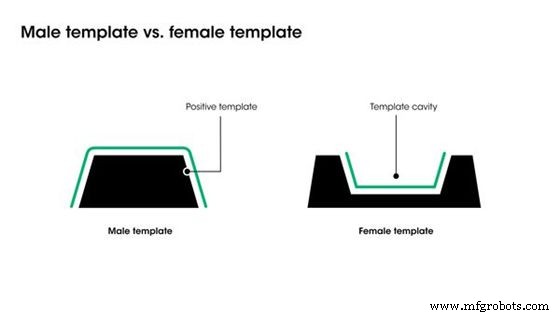
热成型用凸模(公模)/凹模(母模)。真空成型单模(公/母二选一)配合真空压力。
压力成型:热片材夹于双模间,适配双面高精度成型或深拉深件。
结语
真空成型是经济高效复制塑料件的最简路径:热+真空驱动。工业界常将其与其他工艺组合,强化功能与美观。
模具选型、材料选型等关键决策成败操作成败。本文系统梳理真空成型核心要素。维肯ISO认证快速成型制造商,从原型到量产全周期赋能低量产需求,缩短交期、极具竞争力报价。有项目需求?随时联系我们。
常见问题
何时不选真空成型?
极复杂精细结构、大规模量产、极短上市周期 —— 考虑替代方案。
常见缺陷?
翘曲、壁厚不均。调整气压等参数规避。
真空铸造与真空成型一样吗?
原理相似但起始物态不同:真空铸造用液态树脂,真空成型用固态片材。
工业技术