


注塑脱模斜度设计指南:核心原则与关键重要性
注塑成型仍是大批量复杂件高速制造首选。单一几何特征 —— 脱模斜度 —— 在保障零件质量、成本、性能达标中起决定性作用。
本文拆解脱模斜度:定义、核心价值、设计准则。遵循指南可规避高昂缺陷、压缩周期、达成目标表面质量。
脱模斜度是模具壁面相对于零件拔模方向的有意锥度,以度为单位。虽为模具特征,但成品上可见。工程师常设定1.5°左右,特殊件0.5°–10°区间均见。
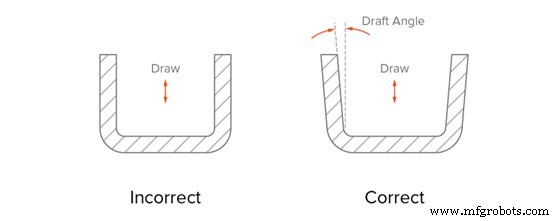
脱模斜度为何关键?
顺滑脱模
顶出时零件与模壁接触产生摩擦:划伤表面、增大顶出力、缩短模具寿命。合理脱模斜度让零件随顶针瞬间脱离,消除接触摩擦。
无斜度时零件沿模壁滑行,破坏表面光洁度、公差,大幅增加顶出力。
防翘曲变形
脱模瞬间若无斜度,真空吸附将零件向内拉拽致翘曲。斜度引入气流瞬间破真空,保持几何平直。
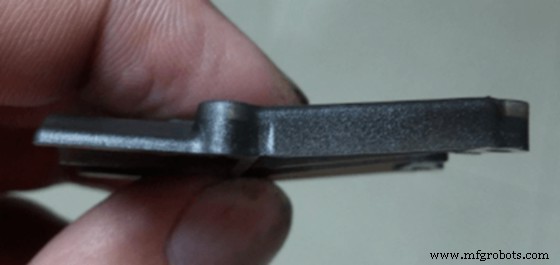
保护表面质量
消除摩擦擦伤,保全精细表面细节,减少后处理。纹理面时,斜度须兼顾宏观形状与微观凸起。
降低深腔脱模风险与飞边
深腔分型线切入零件易粘模。大斜度缓解分离难度、减少飞边。
综合降本
减翘曲、提表面、降顶出力 → 降废率、减后加工、延模具寿命 → 双降生产与维护成本。
脱模斜度设计实操准则
平衡功能、美观、可制造性。经验法则:
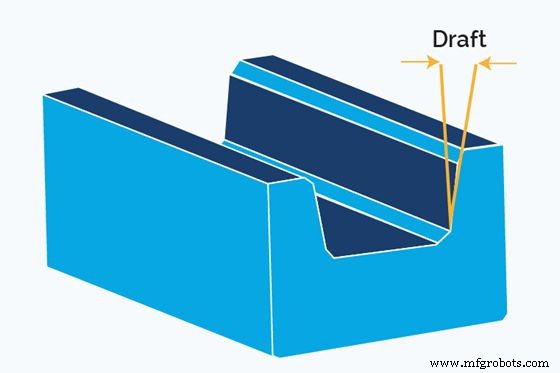
1. 机械配合与热收缩耦合
斜度影响冷却收缩行为:外表面外扩、内表面内缩,可能改变配合公差。须确保带斜度几何经收缩后仍满足配合要求。
2. 纹理驱动斜度
表面越粗糙,脱模需越大斜度防磨擦。镜面0.5°起步;每增加0.1 mm粗糙度,斜度+0.4°,极限纹理可达10°。
3. 深度驱动斜度
深腔真空风险大。经验:每英寸深度(≈25 mm)+1°斜度。随材料/尺寸微调,但通用性强。
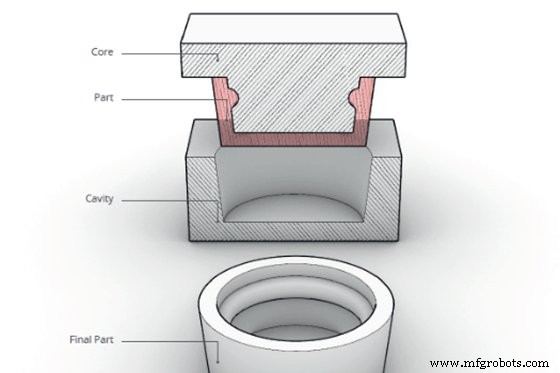
4. 型芯-型腔差异化斜度
外观面要求高光、内部允许粗糙时(如保护壳),给型芯稍大斜度(+0.2–0.5°)。型芯收缩入模、外表面干净脱离。
脱模斜度速查清单
- 常规件起步1.5°;
- 型腔型芯均加斜度,型芯可再+0.2–0.5°;
- 每英寸深度+1°;
- 每0.1 mm粗糙度+0.4°;
- 所有垂直特征(壁/筋/百叶/倒扣)均需斜度;
- 外观关键外表面采用型芯-型腔差异化策略;
- 侧向抽芯特征同理加斜度;
- 硬质/磨蚀性材料需比软质/延性材料更大斜度。
结语
脱模斜度非模具细节,乃高质量注塑件基石。践行上述准则,将显著降缺陷、降成本、提制造绩效。
维肯快速制造专精模具设计与快速模具。服务含深度DFM分析、脱模斜度精准仿真、交钥匙量产方案。立即联系加速您的注塑项目。
常见问题
何时引入脱模斜度?
最早设计阶段 —— 概念草图/原型开发期即纳入,保障可制造性与零件完整性。
能省略脱模斜度吗?
风险极高。极小件极严公差偶可豁免,但翘曲/表面缺陷/模具磨损风险使其在绝大多数场景不可取。
正斜度 vs 负斜度?
正斜度:零件向型腔方向锥度收窄(底部宽)。负斜度:向外扩张,注塑极少用因脱模极难。
工业技术
- 掌握水射流切割叠层材料技术:精度、效率与成本节约的完美结合
- 优化注塑成型公差的四大核心策略
- 《The New Possible》播客:Vortic Watch Co——古董怀表重生为现代腕表的创新之旅
- 质量改进如何驱动制造业运营成功
- 成功维护管理的6大核心目标
- 精密铸造:通过零件整合降低制造成本
- 仓库库存管理大全:80 个实战资源涵盖框架、最佳实践、软件与移动方案
- 操作数控雕刻机必知的21条安全与效率准则
- 提升全球供应链交易成效:专业翻译在国际合同谈判中的关键作用
- 破解招聘难题:吸引顶尖人才的核心话术策略
- WellPCB:十余年深耕PCB制造与快速组装的行业领军者
- 工业设施定制风管制造:设计、加工与安装全流程解析