


注塑浇口类型全解与设计最佳实践指南
浇口选型直接决定塑料零件成型质量。每种浇口设计在流动、外观、生产效率上各有优劣。本文详细梳理9大主流浇口类型,并给出布局、尺寸、应用实操指南。
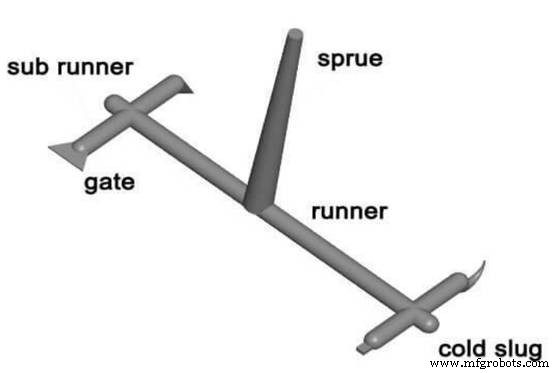
1. 直浇口/主流道浇口
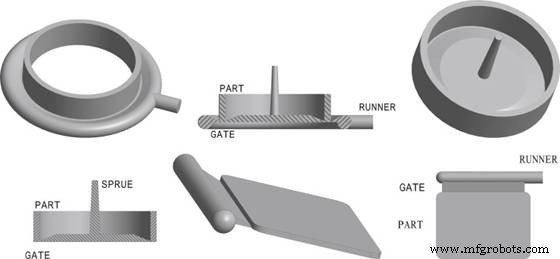
最简单、应用最广。熔体直通主流道入型腔,大流量、低压力、短充填时间。适配非外观件、深腔件:家电外壳、收纳箱、打印机外壳。
缺点:留明显浇口痕需人工修整,增后工序与表面瑕疵风险。
2. 侧浇口/边浇口
布局于零件分型线边缘,浇口痕清晰易除。大截面利于流动,适配平板件/中厚壁件、外观要求不高场景。
无特殊树脂要求,几何简单模具成本低。
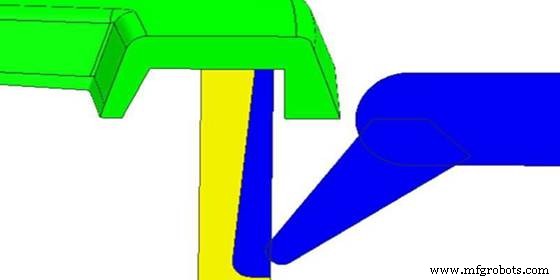
3. 潜伏式/隧道浇口
位于分型面下方,从底部喂料,顶出时自动剪切脱离。窄通道限制熔体体积,适配小型精密件。
大件应用会延长周期、产生剪切相关表面缺陷。
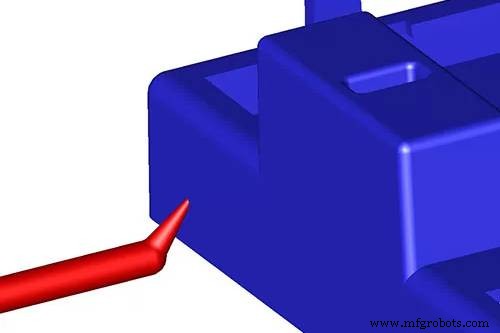
4. 弯钩/腰果浇口
形似腰果,能深入常规隧道浇口无法到达的狭窄/异形区域。曲面几何需精心设计防脱模变形。
无树脂限制,适配复杂几何。
5. 膜片/隔膜浇口
从浇口下方锥形展开,减少棱角件熔接痕。大件流动均匀,兼容大多数树脂。
通过温/速/压控制,实现光滑表面低缺陷。
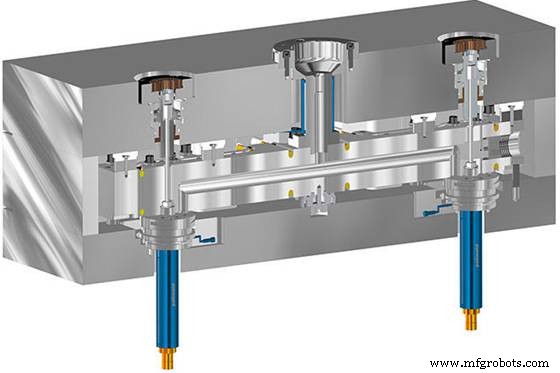
6. 热流道针阀式浇口
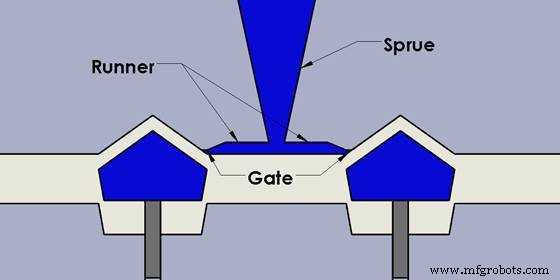
热流道系统中,针阀浇口维持熔体恒温恒压。伸缩针针控流:退针开流、进针封流回料,防浇口料堆积。
精准控流提升效率,支持多浇口独立管理。
7. 热流道热浇口
无阀针,仅靠热控制。停流时残留熔体形成“冷料头”,下一周期熔融融入型腔,免修浇口。
兼容广泛树脂,大批量高速生产优势明显。
8. 扇形浇口
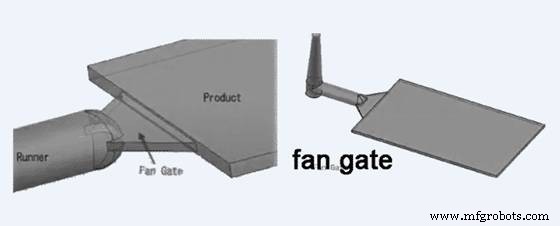
开口呈喇叭状展宽,保障大面积/平板件厚度均匀。消除定向应力与流痕,适配PC等高透塑料。
9. 点浇口/针点浇口
微小浇口常布局于B面顶针附近。虽浇口痕小,但需大流道致废料增,适配特定多板模结构。
浇口选型三大决策因子
浇口位置
置于最大截面深处,促进均匀充填、最小化气阱。避开高应力区防结构弱化。
浇口尺寸
平衡剪切发热与流动压力。过小增剪切,过大致压力尖峰。
零件几何与表面要求
匹配零件形状与外观等级。如腰果浇口擅长小型精密高光件。
常见问题速答
浇口该放哪? 最深截面单侧,保最优流动最小应力。
注塑基本步骤? 合模 → 注射 → 冷却 → 顶出。
典型缺陷? 缩痕、流痕、翘曲、分层、欠注、喷射 —— 源于浇口设计或工艺参数不当。
工业技术