亿迅智能制造网
工业4.0先进制造技术信息网站!
亿迅智能制造网
寻找下一大项目的金属制造商时,如何筛选最佳合作方?以下关键因素将助您缩小范围,锁定能满足您需求的公司。 #1:行业经验 不仅要看成立时长,更要看过往项目类型。部分制造商专攻特定建筑类型或特定规模项目。与您项目相似的过往经验至关重要。 #2:团队规模与素质 团队规模直接影响交期。团队过小难以按时交付。同时需确保全员高技能、均具备胜任资格。 #3:装备水平 重资产投入的制造商拥有最前沿技术,贯穿制造全流程提升效率与质量。 #4:财务稳健性 了解财务实践判断稳健度。确认与钢材供应商关系良好、付款及时、能快速调料。财务基本面扎实的公司,通常在各环节建立了良好制度。 #5:地理位置与服务半径 考察厂址

产出优质工艺与业务一致性是获取并维系忠诚客户群的基石。金属制造业依赖并因其作为众多企业定制机械的可靠方案而繁荣。昂贵设备若频繁故障,利润率迅速滑坡,给老板与员工带来麻烦。为建立良好商业实践、保障客户需求,制造车间必须在流程中强化并落实关键点。以下建议经应用可确保专业制造服务赢得成功与客户满意。 洞察客户核心价值 了解目标客户的真实诉求,才能有针对性规划服务。客户可能长期合作,您的差异化服务组合是其业务顺畅运行的关键。客户选型时最看重: 过往满意客户案例与资质证明 业务范围广、适应性强 严守法规、执行质量标准 大批量制造交付能力 服务化工、食品加工等多元行业经验 可获取特定需求的高等级材料 兼
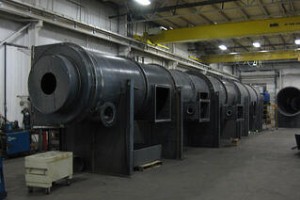
大型制造项目极具挑战,常涉及大型重型部件制造。高质量重型金属制造需要完善设施与经验丰富的制造团队,以高效精准完成定制与大型项目。 重型金属制造工艺 切割 首道工序将金属切割成所需形状尺寸。采用锯切、气割/火焰切割、激光切割、水刀、等离子切割等。 钻孔与冲孔 为螺栓连接预留孔位。钻孔用高速麻花钻切削,冲孔用机械部件高压强行穿透。 弯曲与卷制 弯曲或圆筒形零件需成型。采用型材弯曲、板材卷制、管材弯曲、折弯、T 型分切等。通过将金属板通过成型辊实现弯曲,辊型匹配工件横截面。 焊接 焊接制备连接节点以安装附件。采用手工电弧焊、TIG、MIG、药芯焊丝电弧焊、埋弧焊等多种工艺。 喷漆 项目完成后可喷砂
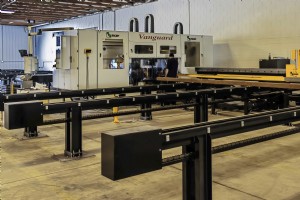
Swanton Welding 产能随第二条 Ficep CNC 钻孔线投入而跃升。该设备为意大利 Ficep 1003 DDVB VanGuard,中西部极少数拥有者之一。仅列举核心特性即足证其对自动化水平与客户服务能力的提升。 制造更快 新钻孔线最大加工工件达 40 英寸宽、52 英尺长,超越前代。支持多工件同步加工而非单件,日处理量大增,使我们能服务更多客户并拓展能力边界。 功能更强 新线配双向进出料(旧线单向)、三钻头(旧线单头)、钻削速度与进给提速十倍。效率跃升显著增加日完工单量。且解锁设备完整蚀刻功能。新机不只功能更全,更在更快节奏下全项达成。 Swanton Welding 的
金属制造工艺复杂度取决于成品目标性能与材料成分。强度、导电性、硬度、耐腐蚀性是常见需求。通过切割、弯曲、焊接等工艺,这些金属可制成从家电玩具到炉具、风管、重型机械的多元产品。 铁:化学元素,地球质量含量最高,炼钢必需原料。 钢:铁碳合金,典型含铁矿、煤、石灰石等。制造最常用钢材,用途几乎无限:建材、机械、兵器等。 碳钢:碳含量决定硬度范围。碳量越高强度越高,但延展性、可锻性、熔点下降。 不锈钢:碳钢加铝、铬等元素,耐腐蚀性极强。特有镜面银光,光泽、脆硬、不褪色。用于手术器械、炊具、家电、金属陶瓷、柜件五金、收藏品等。 铜:极佳导电体。韧、延展、耐多种大气腐蚀,适用海洋与工业环境。 青铜:铜
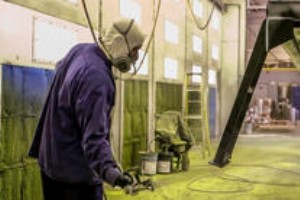
项目收尾时,喷漆与粉末喷涂的选择常让人纠结。两者各有优劣,均值得考量。无论您倾向哪种,本文都将助您做出正确决定。 喷漆的优势 湿喷漆是传统工艺,通过液体喷涂实现均匀涂层,厚度可控 15-20 微米。色彩选择极广,涂层更薄。小批量作业喷漆更经济。 喷漆适合小规模项目,既实用又美观,丰富色彩几乎能满足所有外观期待。 粉末喷涂的优势 粉末喷涂综合效率 60-70%,过喷粉末可回收,材料浪费少。基材成本显著低于其他工艺。 粉末涂层更厚,赋予制件更强机械适应性:更柔韧、更耐用。硬度最高,抗划伤抗碰撞。实测可承受 800% 弯曲变形不失效,远超其他饰面。因此极适合需运输的制件,抗振动磨损能力强。 环保与
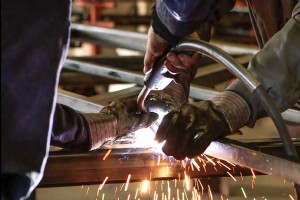
高端合同通常要求认证 高调行业多要求配备认证焊接检查员 (CWI) 监管焊接,以规避行业固有风险。内部 CWI 能确保项目满足相关焊接规范所有要求,保证质量。 内部 CWI 可在焊接前提前介入,其职责含前期策划。他们将开展焊工性能考核 (WPQ) 与焊接工艺评定 (WPS/PQR),过程需数周并经审批才能开工,确保参建人员资质达标。 商业决策的明智之举 拥有质量受控的制造流程对企业有利。内部 CWI 提供监管视角,消除焊接过程变异,缩短周期、降低制造成本,让现有资源产出更大价值。 质量管控的必然选择 鲜有制造工艺像焊接这样变量繁多:延展性、接头几何、送丝速度、焊接电流/电压、母材成分、保护气

按时交付可靠质量产品是焊接制造企业成功的前提。Swanton Welding 高度重视投资优质喷漆房。优良喷漆房提升效率与一致性,让我们在不牺牲质量前提下承接更广泛业务。新购第二台 Global Finishing Solutions 喷漆房将为持续增长的市场提供更多可行方案。 第二台喷漆房如何惠及客户 新喷漆房让我们能同时保证喷涂速度与质量。为让您每一分投入物超所值,我们打造受控环境确保一致性。受控环境使我们能以更低价格、更高产能交付可靠美观的表面处理。第二台喷漆房大幅缩短工时,消除常见喷涂失误,凭借纯粹的效率与精度为双方节省时间与金钱。 Global Finishing Solution
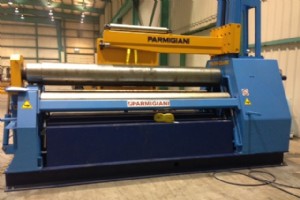
多数焊接企业都有卷板机,用于将金属卷成圆锥形。但不同卷板机成型效果差异巨大。Parmigiani 四辊卷板机是市场上最优秀的卷板设备。引入该设备在多个维度提升了 Swanton Welding: 操作简便 Parmigiani 卷板机设计优雅简洁。四辊机比二、三辊机操作步骤更少,显著提速。流程精简让 Swanton Welding 在高频作业上大幅提效。 速度提升 50% 四辊机比三辊机快得多。虽多一辊似乎顺理成章,但实测证明四辊机完成项目速度比三辊机快 50%。Swanton Welding 因此能承接更多项目并保证准时交付。 自动定尺成方 四辊机可自动将材料成方,省去三辊机必需的手工定尺
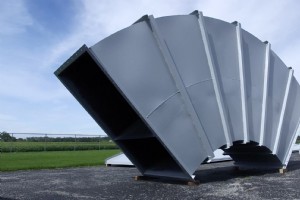
工业风管是定制化的空气处理与排气系统复合体。正确设计制造风管至关重要,既要满足设施工艺需求,又要保障人员舒适与安全。理解风管系统与设施的协同原理,是新建、改造、升级基础设施时决策的前提。 高效风管系统的重要性 业主与设施经理深知冷暖能耗高昂。调节室内温度每月可省数千美元,风管设计安装质量直接影响这笔账。过大、过小或走向不合理的风管都会降低系统效率。大型建筑冷热负荷与排风需求大,设计愈发关键。 设计不善还会引发维护与安全隐患。合理设计保证气流组织与过滤,减少粉尘污染物积聚,保持洁净安全。 工业排气风管 许多设施需定制风管将粉尘、颗粒、烟气等有害物质从一处输送至另一处。视当地规范,排风可直排室外
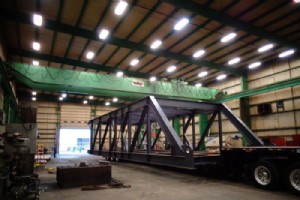
您需要我们在俄亥俄制造大型结构框架并运至北卡罗来纳?没问题。 Swanton Welding 受大型散料工程公司委托,制造装船输送机结构框架,设计产能 2,200 吨木屑/小时。 Swanton Welding 的天然契合点 此类项目充分发挥 Swanton Welding 的设施、设备与团队优势。首道工序在俄亥俄 Swanton 总厂的 Ficep 型钢线完成:115 吨型钢切割钻孔。随后移至 Wauseon 重制厂组装框架,喷砂后施三道涂层。项目累计投入 2,800 工时。 从 A 点到 B 点 成品框架从 Wauseon 工厂发运至北卡罗来纳威尔明顿港。如此超限超大件跨州运输需精密
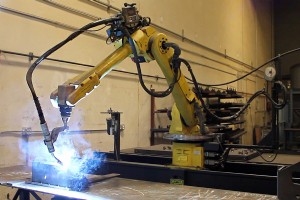
2000 年 Swanton Welding 进驻佐治亚州 Griffin,收购 85,000 平方英尺厂房。此后持续扩产,紧跟前沿技术。佐治亚工厂配备最新激光与机器人焊接设备等高端资源。佐治亚地区需小批量零件或定制制件的企业无需他寻。阅读全文了解为何 Swanton Welding 佐治亚工厂持续超越客户最高质量期望。 Mazak 柔性制造系统 (FMS) 佐治亚工厂的 Mazak FMS 含气动上料系统,精准定位板材上激光切割并自动下料。激光切割任务预编程,切割进行中 FMS 自动识别下一工单材料并备料。该系统使佐治亚工厂在快速交付市场极具竞争力:操作员可同时驾驭双倍激光器,员工休息时机
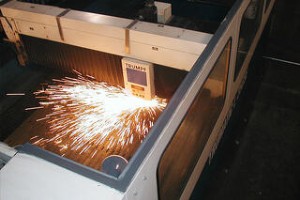
新技术与设备持续推动金属加工行业进步。企业要在竞争中立足,必须拥抱前沿趋势。飞行光路激光系统是近年最受瞩目的切割技术之一,采用该系统的企业将获得竞争优势。 金属加工领域有三类激光切割配置,按激光束处理工件方式区分:混合激光系统、移动物料激光切割机、飞行光路激光系统。大多数按 X、Y 轴加工,部分配备可调切割头可实现 Z 轴加工。 移动物料激光切割机切割头固定,工件在切割头下移动,适合平板加工。混合系统激光头沿 Y 轴移动,工作台固定并沿 X 轴移动。 飞行光路激光切割机则由激光束在静止工件上方按 X、Y 轴运动。工作台仅夹持工件,无需额外夹紧。飞行光路机型被公认为三类中最优,原因如下: 适应
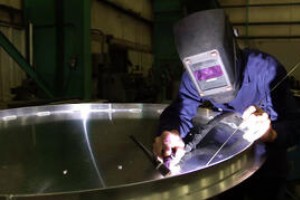
优秀焊工引以为傲,这种职业自豪感与对质量标准的追求,让焊接不连续性与缺陷成为核心关切。虽术语听起来吓人,但两者并非同义。 焊接不连续性 技术上讲,焊接不连续性是指焊缝在力学、物理或冶金性质上缺乏协调性。表现为: 气孔分布不均 未熔合或未焊透 轮廓尺寸超差 微小裂纹或撕裂 焊接缺陷 所有焊接缺陷均由不连续性演变而来。若不连续性导致焊缝失效或质量下降,即判定为缺陷。缺陷使产品使用风险或成次品。由质控部门裁定不连续性是否构成缺陷。 不连续性与缺陷的区别 两者界限随行业而异,仅能给出通用判别指南: 焊工或质控部门拒收并判废的焊缝即为缺陷。 允许的不连续性清单会列出可接受的数量/类型,超出即判废

“无人化制造”正成为常态,越来越多工厂实现大部分生产流程自动化。虽鲜有厂商达成完全无人化,但现有自动化水平已足以让机器人接管夜班或替代大量夜班人工。 “无人化”之名源于机器人无需照明即可作业。随着智能自动化设备与控制单元普及,更多企业可借此理念最大化产出。 机器与熟练工的完美融合 虽强调极致自动化,但完全无人值守数小时几乎不可能。核心是将车间从劳动密集型转型为技术密集型:机器人承担重体力劳动,人工仅做最少干预。这开启了广阔可能。 大幅提升吞吐量 机器人不知疲倦、极少失误,天然比人类更快更强。无人化制造利用此特性,在不增招夜班工的前提下提高产出。 更低成本、更快交付的模块化生产 将流程中简单环
等离子、激光还是水刀?几乎每个从事金属制造的人都面临这个选择。没有标准答案,一切取决于您最看重什么。本文从经济与技术两个维度拆解三大主流切割方案。 高清等离子切割 等离子切割利用导电气体将电能通过切割枪传递至工件。以切割金属种类广、性价比最高著称: 优势 适用多种金属 精度优于 0.008 英寸 孔切割质量优异 经济实惠 切割速度快 劣势 精度不如水刀、激光 更换材料需更换切割电极 切割产生烟尘 部分材料切割边缘质量一般 激光切割 激光切割用激光束熔切材料,精度高于等离子,切割铝、钢时能耗更低。优势包括: 优势 速度快 无需模具即可高速切割复杂形状 作业处理高效 可靠性高 可同时切
雇佣不要求员工持有 AWS D1.1 认证的焊接制造公司,将为后续埋下隐患。若焊工无证上岗,生产稳定性与整体质量难以保障。AWS D1.1 认证证明持证者具备胜任焊接职业所需的经验、培训与工作效率,因此不应雇佣无证人员。 什么是 AWS D1.1 认证? 高质量作业须建立在严格标准之上。我们要求焊工持有 AWS D1.1 认证,该认证(由美国焊学会制定)涵盖成为合格焊工所需的全部技能及更多内容,确保持证者专业、熟练且工作习惯高效。 如何获得 AWS D1.1 认证? 考取 AWS D1.1 认证极具挑战,但任何技艺精湛的焊工都应拥有它。认证按焊接工艺分类,考生先确定专攻方向,再积累实操经验,
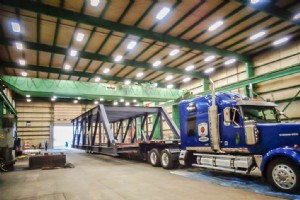
外包焊接加工看似明智,尤其当您需要高精度却无法自备设备时。但寻找能胜任全球物流的合格承包商并非易事。了解选型要点与考量因素,将助您获得所需支持。 物流是关键 焊加工件通常笨重,自行运输成本高昂。找到包含运费的供应商能最大程度控制成本。若工厂距加工厂仅一两英里,运输尚可;但跨越数百英里甚至跨国时,成本与物流复杂度将成倍上升。 可靠性 物流虽是首要顾虑,可靠性同样是建立良好合作的基石。您需要的不仅是送货上门,更要准时交付。除按时交付外,承包商还需具备高超技艺,能在允许公差范围内稳定加工。可靠性体现在: 按时交付能力 反复实现高精度加工的技术水平 合理的服务定价体系 完善的客户支持与服务平台
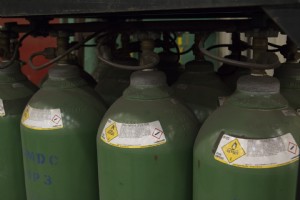
保护气体(又称覆盖气体)能决定焊接成败。此类气体广泛用于电弧焊,包括 MIG 和 TIG 焊。其作用是隔绝氧气、水蒸气等有害成分,防止焊缝受损或断裂。省略保护气或选型错误会导致飞溅过多、焊接困难,甚至产生气孔、强度不足的焊缝。 常用气体 氦气和氩气是两种常用惰性气体(稀有气体),因不与熔融金属反应,常用于有色金属焊接。这两种气体较难电离,产生的电弧更热,特别适合焊接铝、镁、铜合金。 氧气、二氧化碳、氮气、氢气属半惰性气体,常添加在氩气中使用,浓度过高会破坏焊缝。氧气和二氧化碳常加入钢材焊接以稳定电弧、降低表面张力。氢气常用于镍焊接,但铝、镁焊接中应避免。一氧化氮、六氟化硫、二氯二氟甲烷用于特
几十年来,结构钢已演变为从小型住宅到摩天大楼等各类建筑的首选材料。当建筑师和承包商决定采用结构钢而非混凝土或木材时,是因为钢材与其他建筑材料相比具有压倒性优势。即使必须使用混凝土,加入结构钢框架也能显著提升性能。砖木虽具美学吸引力,但在设计自由度上往往妥协。就设计自由度、结构强度和维护便利性而言,结构钢是明智之选。 耐久性 结构钢强度卓越,不像其他建筑材料那样快速老化或腐朽。 拥有更高的强度重量比(材料强度与密度之比)和抗拉强度(抵抗张力应力的能力),钢结构建筑自重更轻,对地基要求更低、造价更省。 可建造性 结构钢的强度、刚度、韧性和延展性使其可加工成几乎任意形状。 钢构件到货即可现场螺
工业技术