


钣金组件设计指南:攻克制造公差堆积的实战策略
钣金组件凭借成熟的冲压、剪切、折弯设备,成为大规模生产构建大型结构的性价比之选,免去昂贵的定制塑料模具。
单批次低于 1 万件时,多数设计师仍选用冲压或 CNC 下料配合半自动折弯,因为全模具成本无法摊销。但单步折弯工艺产生的公差堆积,与 RIM、结构泡沫、级进模成型等一次成型工艺截然不同。每增加一次折弯或成型特征,累积公差便叠加一层;忽视此点,极易导致零件翘曲或装配失配。
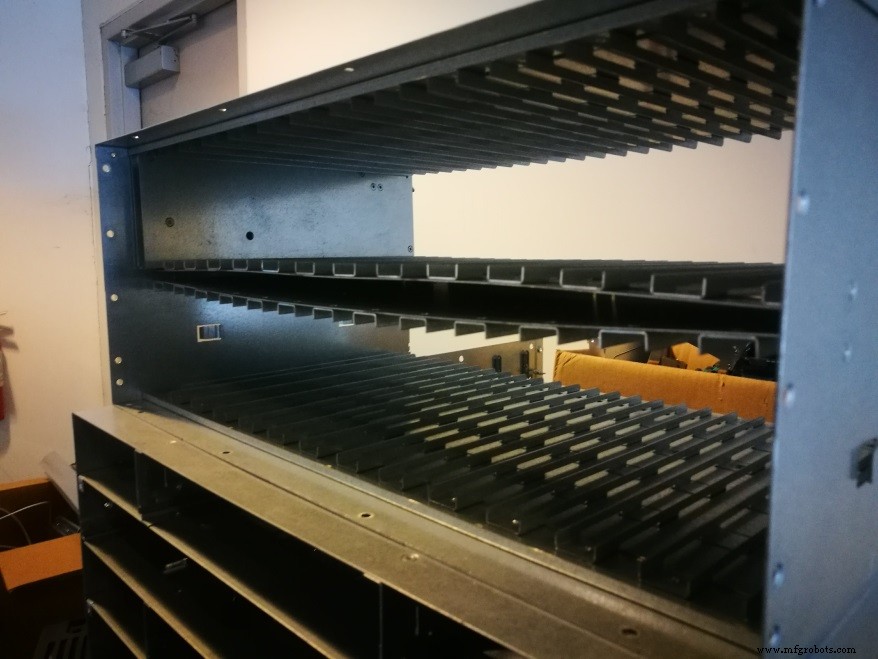
实践中,单次装夹下料的平面区域精度最高。因此,能够布局在同一平面上的关键定位特征,天然优于依赖多次折弯的特征。
以驱动器机架为例:若用后续锁紧的螺栓孔定位竖向隔板,中间至少跨越两次折弯,公差松散导致隔板倾斜。更优方案是在隔板上加工凸耳,插入顶底板的槽口——凸耳与槽口均源自平板下料,配合精度更高;再用长圆孔法兰固定,吸收法兰折弯的不可避免公差。
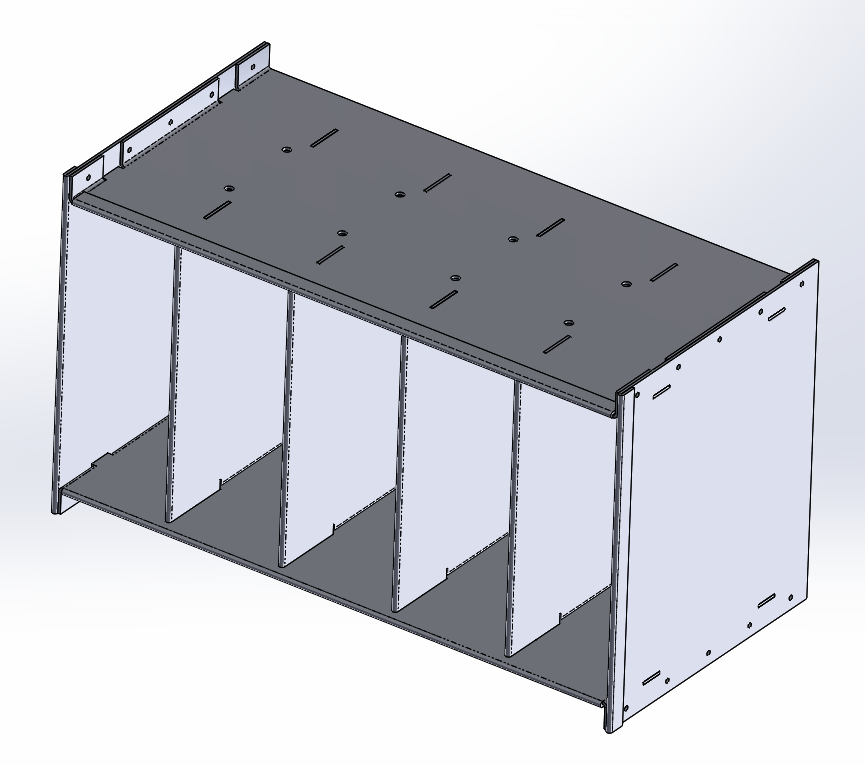
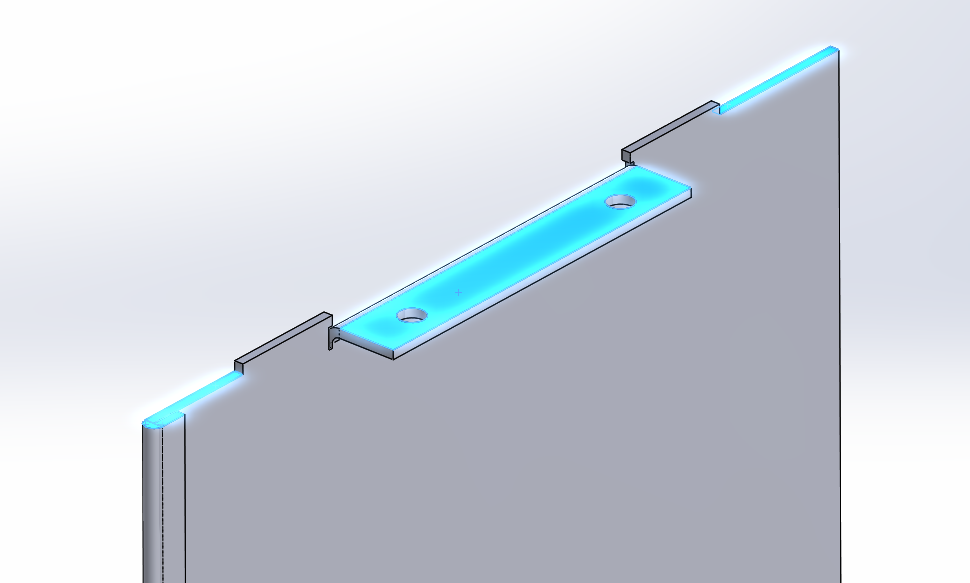
若用水平件凸耳定位,会引入额外折弯间公差,大于槽口间公差。将凸耳肩部置于法兰上方,让更精准的平面特征主导定位。
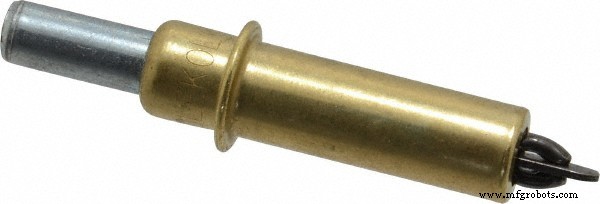
同理,两平板装配时,用冲压定位孔配合 Cleco 临时紧固件或铆钉,能在保证可靠对齐的同时,允许折弯处应力释放。
机械设计师可能发现凸耳方案的装配序列限制:需先将所有隔板装上顶底板,再装侧板;拆卸任一隔板都要全拆。解法是半剪切/开槽:在板材仍为平板时冲出凸起,锁定定位精度且不牺牲公差。
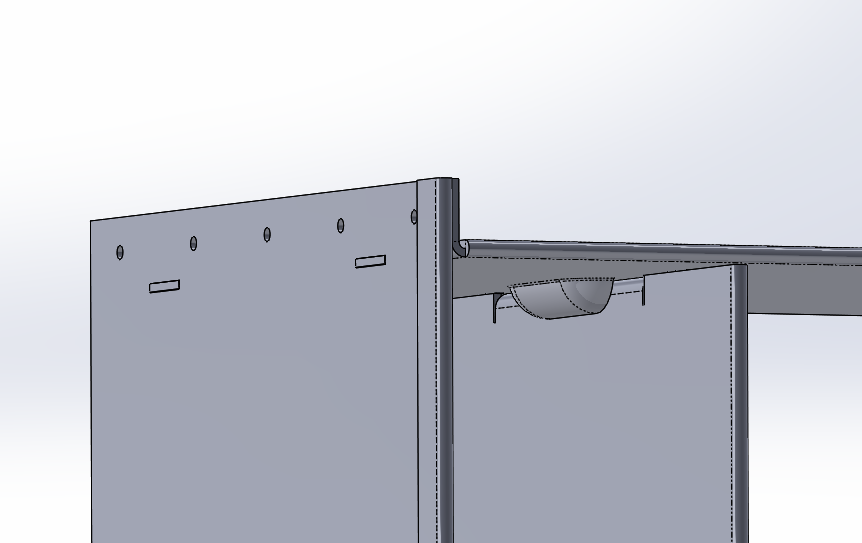
这些公差考量延伸至钣金与焊件、塑料、结构泡沫皮的混装:高精度定位集中在单一平面,折弯法兰仅承担结构强度,用大孔/长孔避免过度约束。
贴合中低批量钣金制造实际,设计师即可创造跨公差范围可靠装配的零件。早期与供应商深度协作,提前暴露制造约束,在昂贵模具投产前完成设计适配。
制造工艺