


组合锁:设计原理、制造工艺与历史演变
背景
组合锁是依靠内部圆盘精准对齐而非钥匙的安保装置。常见型号含三或四枚同轴转动的联锁环。转动外部拨盘驱动各圆盘至特定刻槽,当所有刻槽对齐,弹簧加载栓销释放,解锁机构。
四盘锁需特定旋转序列:右转过首位数字四圈、左转过次位数三圈、右转过第三位两圈,依此类推。仅当所有孔道对齐栓销才滑脱自由。
组合锁分手动改码与钥匙改码两大类。流行的手动改码按键锁常用办公室门。三四按钮须按正确顺序按下解锁,机理同挂锁。
许多人怀念经典校园储物柜挂锁。高手能听栓销凸起与圆盘刻槽对齐的咔哒声。现代锁增设假刻槽反制,使非专业人士极难破解。四盘锁组合数达一亿,偶然撞开几乎不可能。
组合锁起源中国,史料寡淡。19世纪中叶传入美国保银行金库。1873年詹姆斯·萨金特发明定时锁,配合组合锁限定金库仅预设时间(典型日开一次)可开,大幅增加劫银难度。
原材料
典型挂锁式组合锁约二十零件,主为不锈钢或镀层冷轧钢防腐。尼龙隔离片使圆盘独立转动,锌合金锌铝镁铜合金(zamak)制栓杆、轴、外拨盘。
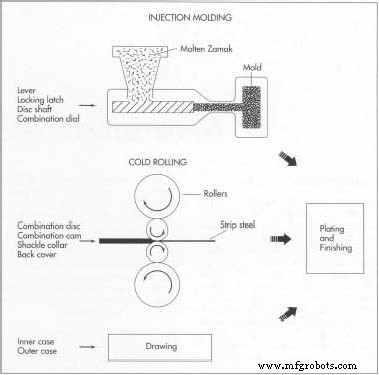 零件经注塑、冷轧、加工混合成型。成型后多数件镀保护层防腐。
设计
内部组件含杠杆、杠杆柱、圆盘轴、组合圆盘。关键精密件为组合凸轮——连接外拨盘的带槽圆盘。弹簧张紧圆盘确保拨盘顺滑。栓销领固定栓销锁定位,内壳容纳所有内部件赋结构强度。
外部组件含外壳、栓销、后盖、拨盘。整机设计紧凑,内部件长不超两英寸(5.08厘米)。
制造工艺
锁的二十零件经成型、拉拔、切割、冲压、模塑,混用手工与自动化设备。
内部组件制造
- 杠杆、锁舌、圆盘轴以熔融锌铝镁铜合金高压注塑成型。组合凸轮与组合圆盘为冷轧扁钢带,经精密模具冲裁成型。内部弹簧不锈钢丝自动绕簧机绕制。
- 栓销领、内壳及其他扁钢件冷轧冲裁后拉拔成最终形状。
外部组件制造
- 外壳、后盖不锈钢板冲压成型。栓销圆棒加工、锻造U型、开槽、退火强化。拨盘锌铝镁铜合金注塑、铬盐浴渗铬、喷漆增可见性。
镀层与精加工
- 关键件渗铬或镀镉防腐。栓销与锁舌镀铜镍,外壳机械抛光增光泽。
总装
- 子组件——含后板、圆盘轴、凸轮、隔离片——先集成。外壳与内壳铆合,装拨盘与凸轮,最后装栓销锁舌,锁体密封无可拆卸紧固件。
标签与包装
- 每锁贴标签标明组合,由机器抽取决定。典型泡壳包装或单盒包装,确保防篡改与品牌完整性。
质量控制
包装前厂商严测每锁锁定解锁序列。生产全程操作员抽检,确保每把锁达严格可靠耐用标准。
制造工艺