


现代热轧带钢机组关键技术特性与高性能生产实践
现代热轧带钢机组核心指标
热轧带钢机组(HSM)将厚板坯轧制为宽厚度范围薄带。因规模巨大投资巨额,需数十年寿命。必须满足市场对宽钢种需求,特别是高强及先进高强钢(AHSS),兼具良好冷成形性和优异带钢性能。核心要求:高可用性/产能/收得率;低维护;低能耗;通过强力控制调整满足现代客户需求的严格厚度/板形公差(可比国际标准更严);灵活轧制计划保障短交期小批量经济轧制。
关键技术装备详解
1. 节能步进式加热炉
计算机控制步进式炉,均匀加热板坯至目标温度,无滑块印无冷点,兼容冷热板坯装炉。
2. 高压除鳞系统
优良表面质量必备。采用最先进喷嘴技术,高压水(达400 bar)高效除鳞。通常封闭式防溅水。
3. 板坯定宽压机
粗轧区设板坯定宽压机,技术优于常规压边机:大宽度压缩(达350 mm)、板坯中心贯穿变形更佳、产生扁平狗骨形减少再展宽提高定宽效率。板头板尾特殊短行程模式减少切头损耗提高收得率。使连铸机铸造规格减少至少数标准宽度,增产灵活性。改善全长宽度公差。
4. 液压压边机调整系统
控制板头至板尾宽度。快速动态响应实现板头板尾快速修正减少切损、控制全长宽度。新一代压边机全液压无额外机电调整。
5. 卷箱
置于粗轧与精轧间,将传递棒卷成盘,兼作物料和热累积器。开卷时传递棒尾变头入精轧。缩短粗精轧距离,最小化传递棒入精轧温降。有芯/无芯两式。无芯卷箱比有芯进一步降低内层温降,且腾出空间装侧向热屏蔽减少边部温降。见图1。
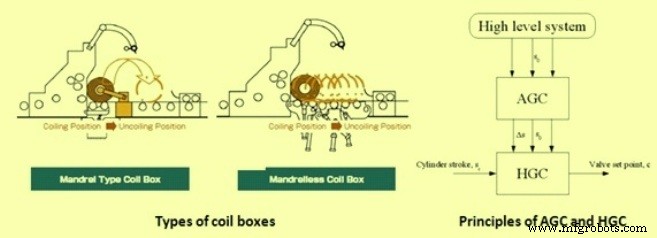
图1 卷箱类型及AGC/HGC原理
6. 自动厚度控制(AGC)与液压轧缝控制(HGC)
工作辊轧缝(即带钢厚度)控制分两步两模块(图1):AGC接收上位系统厚度设定点,计算补偿轧辊磨损、热膨胀、带钢张力等不可测量影响轧缝量。实测厚度反馈经PI控制器加入总轧缝偏差,视为模型误差补偿,改变HGC油缸位置给定值。HGC无厚度反馈控制,直接控制两工作辊轧缝。HGC用上位设定值为轧缝基准,用油缸位移传感器实测值和当前补偿计算轧缝,位置控制模式用基准与真实轧缝控制厚度。
7. 自动宽度控制(AWC)
垂直压边机配液压AWC系统实现板头至板尾优异宽度精度。液压缸驱动宽度控制,板头板尾短行程控制,其余段AWC控制。电液伺服阀精控油缸位置。
8. 工作辊弯曲
支撑辊大直径支撑工作辊防弯曲,但实践中支撑辊受力大也弯曲,致工作辊靠近轴承座处压力大中间小。带钢反作用力作用于辊中,弯曲工作辊影响板形(图2)。工作辊弯曲系统施加对抗力于工作辊轴承座实现板形控制。大弯曲力使带钢更平。弯曲力随轧制力变化,参考力按轧制力函数计算。每侧四油缸产生力。
9. 连续可变凸度(CVC)
用型辊改变板形。轴向移动工作辊改变轧缝(图2)。CVC称辊移技术。动态较慢但调节范围比工作辊弯曲宽。两技术互补,现代热轧机组通常并用。
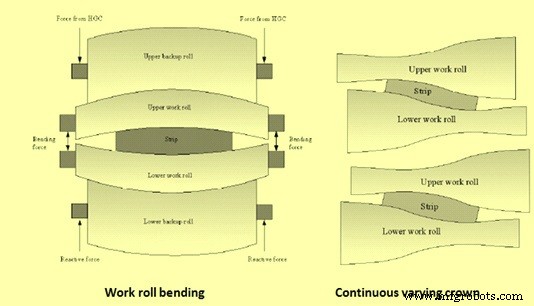
图2 工作辊弯曲与连续可变凸度
10. 轧辊偏心补偿
轧辊偏心为周期性扰动,源于备辊结构,影响厚度精度。传感器难直接测,需从实测厚度或轧制力辨识。上下备辊直径差大时,基于轧制力/厚度反馈的偏心控制效果不佳;且难从板头施控(需辨识过程)。新补偿控制从单一轧制力信号分别辨识上下辊偏心,并从板头启动控制。
11. 工作辊润滑
润滑工作辊辊身避免表面缺陷减少磨损。优势:最少轧制油防止氧化皮堆积剥离、改善带钢质量、降运行成本、延长机组利用时间、拓展机组极限、降能耗。
12. 强冷系统与边部屏蔽
精轧后出口辊道上带钢冷却系统,精轧机与落卷机间。设计为双面层流冷却,配侧向集管水箱系统。冷却区分强冷段(快冷)、常冷段(常规)、精控段(精细温控),实现双相钢/TRCP钢所需冷却模式和落卷温度。层流冷却配合边部屏蔽防止边部过冷,最小化带钢宽向应力差。
13. 先进落卷机
出口辊道末端液压可调入口导板对中带钢入落卷机。带钢以精轧速度可靠被夹辊夹持导向卷取芯轴。特性:液压包裹辊、液压控制芯轴展开、自动校准精确液压调整轧缝和芯轴辊、按带钢尺寸材质限制包裹辊力、两三圈后建立带头张力。
制造工艺