


冷轧机带钢形状与厚度精度优化控制
冷轧机带钢形状与厚度控制
金属轧制工艺经济效益与终轧产品质量高度相关。提高轧制终轧产品质量的最新努力主要集中在自动化控制先进方法的大规模应用。薄带钢生产比例高已成冷轧机关键。此时厚度控制和先进带钢形状控制对带钢质量至关重要,质量由带钢厚度变化和形状决定。
平板钢材轧制是复杂过程,产品质量受来料、机电设备、润滑、控制策略等影响。关键质量参数为材料厚度、形状、表面及应力分布均匀性。为优化成本效益、最大化材料利用,厚度公差必须严格,使带钢轧制尽可能接近最小允许厚度。只有机电仪表设备与控制策略良好结合,产品质量才能有效优化。
冷轧工艺概述
冷轧金属带钢是将原料转化为成品的一系列工序之一。是变形过程:带钢厚度由两相对辊子(通常四辊布置)施加的压缩力减薄。辊子旋转拉拽并同时挤压带钢。带钢在可逆轧机或连轧机中多道次轧制。每个工作辊由大直径支撑辊支撑。带钢每道次通过工作辊对,厚度逐次减小。厚度减小源于工作辊间小区域(称辊缝或咬口)极高压缩应力。此区域金属塑性变形,带钢与工作辊表面有滑移。所需压缩力由液压缸施加,老式轧机多用电机驱动螺旋装置。
冷轧旨在进一步减薄热轧带钢厚度,获得适合更高厚度精度、合适平直度轮廓、更高表面质量产品的材料性能。冷轧带钢厚度减薄主要通过三类工艺,需不同自动化方案(传感器和控制技术)。
冷轧机三类工艺:(i) 单机架可逆冷轧机:扁平带钢多道次(3-7道)加工,卷取/开卷由机架附近两卷取机完成;(ii) 双机架可逆冷轧机:可逆工艺减薄,但因机架增加道次减少(1-3道);(iii) 连轧冷轧机或称连轧机:多个非可逆机架(通常3-7个)减薄。有时连轧机与酸洗工序耦合提高产率,称连续连轧冷轧机,卷材焊接连接,仅因维护停机。此时卷与下一卷焊缝也参与轧制。
厚度偏差来源
机架出口厚度偏差来自两源:一是材料性质:(i) 入口带钢厚度偏差,(ii) 变形抗力。主要由各道次材料硬度决定,也受带钢长度化学成分影响。二是轧机产生:主要因机架屈服,取决于机架弹性模量。工作辊与带钢摩擦系数变化也影响厚度偏差。
冷轧机厚度控制
冷轧机(特别是连轧机)厚度控制即自动厚度控制(AGC)由复杂控制器实现,须考虑无环形器(不像热带钢轧机),故所有机架调节活动须协调以保证轧制过程稳定。基本控制与外部控制须区分。基本控制:液压压下控制(HGC)、速度控制器(SC)、扭矩控制器(TC)不依赖轧制工艺类型;外部控制器随工艺结构和传感器可用性显著变化。
单机架可逆冷轧机
典型单机架可逆冷轧机厚度控制器和最常见传感器配置见图1。厚度测量仪基于X射线技术,测量中心线厚度(少数测轮廓)。速度测量仪基于激光技术或编码器。需确保快速加速/减速期间测量精度时首选激光技术(更贵),因编码器可能失去与材料接触。各机架间通常装测力传感器直接测量机架间张力。如图1,单机架可逆冷轧机常在轧机两侧装厚度和速度传感器(可能编码器)。
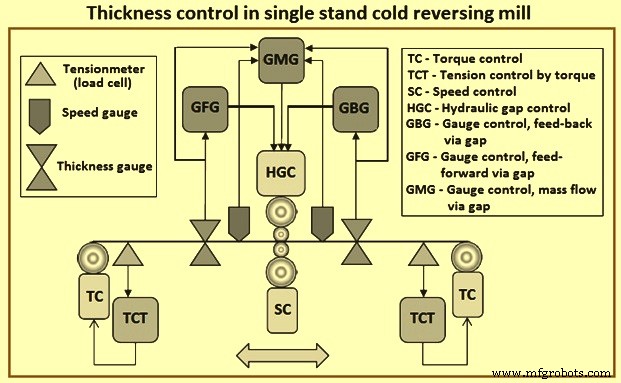
图1 单机架可逆冷轧机厚度控制
单机架可逆冷轧机外部控制器:(i) 扭矩张力控制(TCT):入口/出口张力通过TC调节的扭矩保持恒定,TC利用卷取/开卷卷取机电机;(ii) 厚度控制,反馈通过辊缝(GBG):控制器基于下游机架厚度测量“H X射线出”生成HGC参考修正量;(iii) 厚度控制,前馈通过辊缝(GFG):控制器基于入口侧X射线测量“H X射线入”预测入口带钢厚度偏差生成HGC参考修正量;(iv) 厚度控制,质量流量通过辊缝(GMC):控制器利用质量流量原理,用入口/出口速度测量“V入”和“V出”补偿“H X射线出”厚度偏差。
因带钢宽度变化可忽略,质量流量平衡方程应满足:“H X射线入”דV入” = “H X射线出”דV出”。基于此方程,可跟踪入口侧“H X射线入”测量值,得出所考虑机架出口另一厚度测量值“H MF出” = (“H X射线入”דV入”/“V出”)。GMC控制“H MF出”信号而非“H X射线出”,因“H MF出”测量无传输延迟,确保更宽稳定裕度和更好性能。
双机架可逆冷轧机
双机架可逆冷轧机中,作用于1号机架(图2)的HGC不直接调节1号机架出口厚度。引入调节器尽可能保持0号与1号机架间张力恒定,避免对作用于0号机架的GMC/GBG产生扰动。
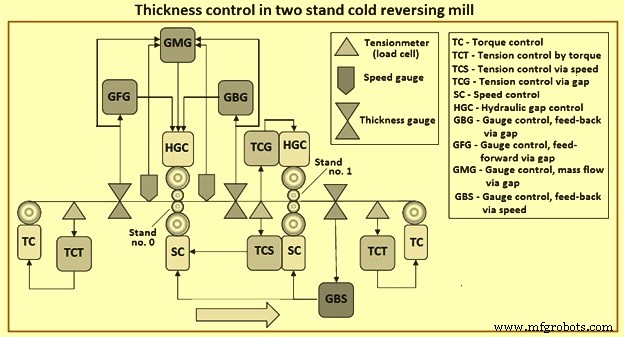
图2 双机架可逆冷轧机厚度控制
此外,1号机架出口厚度由GBS(厚度控制,反馈通过速度)调节。该调节器作用于1号机架SC速度参考值,可能也作用于0号机架SC速度参考值。机架间张力由两个互斥控制器控制:(i) TCS(速度张力控制)控制器通过调节0号机架SC速度参考值调节机架间张力;(ii) TCG(辊缝张力控制)控制器作用于1号机架HGC辊缝参考值。
在TCG和TCS间选择取决于轧机速度。低速时TCS响应更快,但会干扰负责最终厚度的GBS。故实现逻辑在速度达阈值时尽快从TCS切换到TCG。双机架可逆冷轧机中,轧制方向反转时0号和1号机架角色互换,外部控制器按对称逻辑应用。
连轧冷轧机
连轧冷轧机中,双机架可逆冷轧机控制逻辑进一步扩展,考虑更多机架贡献(图3)和相应传感器可用性。典型连轧冷轧机装备传感器:(i) 0号机架入口侧和出口X射线测厚仪,(ii) 最后一机架出口X射线测厚仪,(iii) 激光测速仪通常仅装0号机架入口/出口,(iv) 所有机架间速度和卷取速度用编码器测量,(v) 所有机架间张力用测力传感器测量。
如双机架可逆冷轧机,GMC/GBG/GFC应用于连轧机首机架0号(图3),而负责调节最终厚度的GBS可作用于所有机架速度参考值。且如双机架可逆冷轧机,所有机架间张力由TCG或TCS调节。
机架和卷取/开卷机速度须协调确保轧机稳定。此前馈控制器称“速度主控”。“速度主控控制器”须实现协调轧机各实体速度。这在双机架可逆冷轧机/连轧冷轧机中尤重要,因TCG/TCS实现的机架间张力调节不如TCT快。
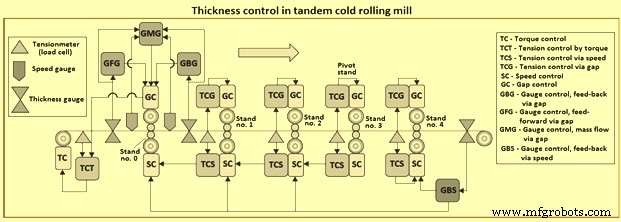
图3 连轧冷轧机厚度控制
冷轧机平直度控制
冷轧机平直度控制通过自动平直度控制(AFC)实现。冷轧机第1层闭环控制任务不仅关注厚度(AGC),还关注平直度(AFC)。
冷轧带钢平直度定义为材料宽度方向内应力差量。卷取时带钢内应力(即形状)测量可通过合适平直度传感器——形状仪或应力计完成,迄今这代表重大投资。因成本高,工厂很少装备多个平直度传感器,即仅在轧机出口装形状仪。
平直度传感器是AFC系统最重要部分。接触辊式传感器(应力计)因输出稳定性和响应性被采用。早期接触辊式平直度传感器未用于高速超薄规格冷轧机(如六机架连轧机),因担心传感器与带钢间划伤。本系统采用更复杂的传感器辊子辅助驱动系统,允许传感器速度与带钢速度同步,防止划伤。
AFC任务通常仅利用最后一机架平直度执行器闭环完成,因其离形状仪最近,对卷材最终平直度影响最直接可预测。冷轧用轧机通常有先进平直度执行器。连轧冷轧机/双机架可逆冷轧机机架通常为4辊或6辊(即6辊机架)。单机架可逆冷轧机(特别是不锈钢)也可用20辊机架,称簇式轧机或森吉米尔轧机。
带钢形状测量系统
带钢形状(即平直度)日益受轧机行业关注。不良形状增加废料,因用不良形状带钢制产品可能有缺陷。随工艺线速度和复杂度增加,不良形状原料可能损坏机械或拖慢生产。
宽厚比增加和材料变硬使带钢形状越来越难控制。公认带钢形状缺陷由宽度方向差异压下百分比引起。这导致相邻带钢部分差异伸长,建立内应力,致使屈曲。差异压下产生四大带钢形状缺陷:(i) 松散(浪形)边缘,(ii) 1/4波浪,(iii) 中部鼓包,(iv) 鱼骨(波纹)。
新型轧机如连续可变中部隆起(CVC)、对交(PC)、工作辊交叉移位(RCS)的引入,提高了带钢形状和轮廓,因这些轧机能作为移位辊、交叉辊和弯曲辊工作。
特定轧机类型形状控制能力对带钢质量起决定性作用。按产品定位,分析比较各轧机类型冷轧带钢形状控制性能,选择合适轧机类型至关重要。
合理设计轧制工艺参数是保证形状质量基础。通过优化轧制工艺改善带钢形状是传统工艺方法,但建立了众多新应用。通过优化工艺乳液流量和多区冷却改善形状质量。通过优化辊子弯曲力避免带钢头部不良形状造成的粘钢现象。
带钢形状质量、力学性能、表面粗糙度通过优化轧制力和张力实现。通过优化轧制力、带钢伸长率、张力综合改善带钢形状和表面质量。在保证良好形状逻辑下,优化乳液流量、浓度、温度防止带钢与辊子间滑移和热划伤,提高带钢表面清洁度,降低乳液消耗。
局部形状控制因范围小而困难。“凸肋”是典型局部形状缺陷,成冷轧带钢生产单位近年关注焦点。凸肋因带钢宽度方向存在局部高点,形成对应局部高点的明显凸起。开卷后在局部位置产生纵向凸肋,严重影响产品质量。大量工业数据表明冷轧带钢凸肋主要由热轧带钢局部高点遗传引起,指出了防止凸肋源头。
边缘跌落控制技术可减少切边损失、提高收率。边缘跌落控制技术在硅钢应用受近年越来越多关注。成果主要体现在开发自动控制系统和设计辊子轮廓。
优化轧制工艺参数是改善表面质量常用有效技术措施。表面质量控制常与形状控制结合。双机架可逆冷轧机通过优化轧制力、张力等工艺参数综合控制表面粗糙度和形状。优化轧制力、带钢伸长率、张力实现带钢表面质量和形状综合控制。此外优化乳液流量、浓度、温度改善带钢表面清洁度和形状。目前综合控制技术应用仍罕见。
形状检测是实现形状闭环控制基础,是提高形状质量关键。带钢形状仪是在线检测“眼睛”,是轧制工艺高端测量仪器。形状仪由两大部分组成:形状检测辊子和形状信号传输处理器。形状仪开发极难,长期被少数公司垄断。近10年形状仪取得重大突破,无缝形状检测辊子和无线形状信号传输处理器独立开发并成功应用。
冷轧用常规形状仪由沿带钢宽度分布的测力传感器阵列组成。每个测力传感器产生信号代表与其接触带钢切片施加的压力。结果形状仪产生张力信号阵列,维度为传感器上放置测力传感器数量 [形状 = (T1 ... Tn)]。近年非接触式基于超声波传感器可用,提供类似信号阵列。值得注意的是:两个不同带钢切片相关比张力存在梯度意味着两切片呈现不同伸长值。切片间伸长过度差异可能意味着显性平直度缺陷,须矫正。
国际流行节段式形状检测辊子(图4)。此辊子由芯轴、外环和压电传感器组成。带钢缠绕检测辊子形成一定角度。带钢张力T作用检测辊子产生压力N。一系列外环和传感器沿检测辊子轴向排列,压力N传递检测。轴向压力分布经信号处理计算机转换为张力分布计算带钢形状。此类检测辊子因两原因压碎划伤带钢表面:一、外环间存在间隙;二、检测辊子轴向温度不同。检测辊子中部与边缘温差几十摄氏度,导致不同外环径向热膨胀差异。
嵌入式块状形状检测辊子(图4)为克服节段式缺点开发。检测辊子本体加工两矩形槽,每槽安装一组带传感器弹性块。结构有效避免节段式检测辊子不均匀热膨胀划伤带钢表面。但电流“趋肤效应”易导致热处理时矩形槽边缘与辊子本体其他部分硬度不均。断带易损坏辊子本体软部位,受损辊面后续生产划伤带钢表面。
新型无缝形状检测辊子(图4)为彻底解决上述问题开发。辊子本体圆周方向近表面加工2-4个精密通孔,孔壁与辊子外表面壁厚6-8mm。壁厚既利于压力传递又保留足够磨削厚度。每个通孔内排列一系列传感器。辊子材质高碳铬锰钢,淬火后表面硬度超60HRC,硬化层厚度4mm以上。此检测辊子具无缝表面、高硬度、深硬化层优势,彻底解决压碎划伤带钢表面技术问题。
传感器以过盈配合施加预压,保持传感器工作在线性范围。轧制中检测辊子外表面与内部传感器存在温差和热变形差,会削弱或减小传感器与通孔内壁过盈量和预压,导致检测信号失真。故传感器组装须有足够过盈量和预压。为解决此问题,用有限元软件模拟轧制中检测辊子和传感器温度场、热变形、压力传递,优化辊子结构尺寸和过盈量大小。
碳刷滑环是信号传输和供电常用结构。一系列铜滑环固定在检测辊子颈旋转端,一系列碳刷固定在与轴承辊箱连接的盖上。检测辊子信号经导线传至滑环,旋转滑环再传给固定碳刷,再经长距离导线传至远程端子。供电原理类似。因碳刷滑环摩擦,磨损、振动、严重信号失真可能发生。碳刷滑环需频繁维护、配冷却清洁装置。远程模拟信号传输易受电磁、振动、温度等干扰,增加误差。
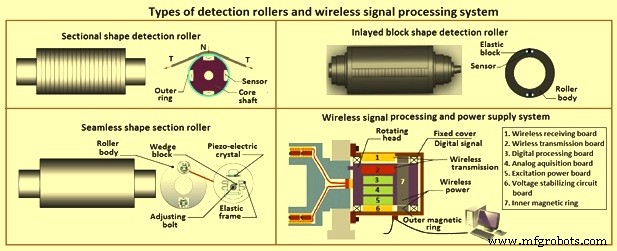
图4 检测辊子类型与无线信号处理系统
无线集成信号传输处理器(图4)为解决上述问题开发。信号处理器含旋转头和固定盖。旋转头连接检测辊子同步旋转。旋转头上布置激励电源板、模拟采集板、数字处理板、无线传输板、内磁环。固定盖装在轴承辊箱上,装无线接收板、外磁环、稳压电路板。
工作原理:电缆和稳压电路板给盖上无线接收板和外磁环供电。旋转内磁环经无线感应传输接收稳压信号,检测辊子所有传感器和旋转头所有电路板由激励电源板供电。传感器输出信号经模拟采集板收集,数字处理板实现模数转换。磁耦合隔离和光电隔离条件下进行数字处理和编码。信号传至无线传输板,转高频无线信号发射至无线接收板。无线接收板将无线信号转有线信号,最后经屏蔽电缆传至远程信号处理计算机。
形状检测受振动、电磁、温差、检测辊子安装误差、变形、卷材形状变化等影响,检测信号需去噪和误差补偿确保精度。应用离散时间跟踪微分器消除形状检测信号噪声。
形状控制系统按控制顺序分预设控制系统和闭环控制系统,形状控制系统建模含机理模型和智能模型。预设控制为预测控制,闭环控制为监控控制。两系统互补保证带钢形状质量。形状预设控制是闭环控制基础。闭环控制精度、速度、稳定性直接受预设控制精度影响。
形状闭环控制核心关键是控制模型,含控制策略和模型算法。检测到带钢形状信号后,控制模型基于二次优化和滞后补偿快速计算控制手段调节量(如辊子倾斜量、辊子弯曲力、多区冷却喷淋),实现带钢形状及时准确调节。
辊子倾斜和弯曲是最灵活快速的形状控制手段。基于模糊理论和神经网络两种智能方法协调,建立了辊子倾斜和弯曲调节的模糊神经PID(比例积分微分)模型。常规PID控制算法难直接适应复杂多变轧制过程,模糊理论擅长处理未知模型,结合自学习能力强的神经网络,改善形状控制效果。
制造工艺