


热轧带钢生产的关键因素:热轧机工艺解析
厚度超过200毫米的连铸板坯是生产热轧带钢的原料。将板坯轧制成仅几毫米厚的钢板/钢带,是平板钢材轧制中最关键的阶段。该工序在热轧机(HSM)中完成。热轧卷是指将拉长的钢板/钢带(钢卷)盘卷成卷状,以便搬运和运输。
热轧机的类型与发展
现代热轧机分为常规热轧机和薄板坯连铸连轧机两大类。常规热轧机的主要功能是将半成品板坯加热至轧制温度,然后通过由大型电机驱动的系列轧机架将其轧制得更薄、更长,最后将拉长的钢板/钢带盘卷起来,便于搬运和运输。
在20世纪60年代和70年代,热轧机设计为全连续式或四分之三连续式,配备5至7台粗轧机架。现代热轧机在半连续布局下,配备1至2台粗轧机架,年产量可达300万至550万吨。
产品规格与质量要求
热轧带钢厚度可达25毫米。热轧卷在卷取机上以750毫米内径盘卷,外径可达2600毫米,单位宽度卷重限制为22公斤/毫米。热轧卷用于冷轧、纵剪成窄幅钢卷及横剪成定尺平板。近几十年来,热轧机轧制热轧卷的能力发生重大变化,热轧带钢最小厚度已从1.8-2毫米降至0.8-1.2毫米,此厚度范围过去仅能在冷轧机生产。
热轧机需满足以下核心要求:
- 高可用性、高生产率与高成材率
- 低维护成本
- 低能耗
- 满足严格厚度和形状公差,提升产品质量
- 灵活的轧制排程,缩短交货周期,经济高效生产小批量订单
常规热轧机主要设备与工艺流程
常规热轧机基本设备包括:加热炉、粗轧机架、精轧机架、加速控制冷却(ACC)和卷取机(图1)。板坯离开粗轧机后,连续通过精轧机架逐步减薄。随着钢带变薄、变长,通过轧辊的速度加快。由于同一钢带不同部位在不同轧机架通过速度不同,需对每个轧机架各轧辊速度进行极精密的计算机控制。钢带到达终轧机时速度可达20米/秒。长条钢带轧出后盘卷冷却。
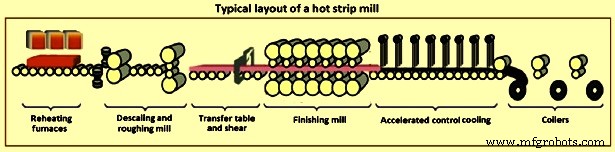
图1 热轧机典型布局
工位间辅助设备的关键作用
工位间辅助设备对生产表面质量优良的热轧带钢至关重要,主要包括:
- 入口/出口导板
- 工作辊冷却系统
- 防剥落装置
- 辊缝润滑系统
- 工位间冷却与除鳞系统
这些设备的紧密配合是实现最佳效果的前提。液压侧导板实现宽度精准快速定位;导板区域设计便于快速更换易损件。
通过优化喷嘴选择和布局提高工位间冷却效率。辊缝冷却、润滑与出口侧改进冷却系统的组合降低了辊面温度,使氧化层变薄,减少工作辊剥落。辊缝润滑将摩擦力降至最低,轧制力可减少20%-30%,从而优化压下分配、实现更薄终轧规格,同时防止轧机振动,延长辊子寿命。
热轧卷后续加工与钢种
热轧卷经开卷、矫平、剪切线剪切成定尺平板。板材宽度为厚度数倍,长宽均超厚度100倍以上。厚度≤5毫米称薄板,≥5毫米称厚板。
热轧机轧制多种钢种:除低碳钢、高碳钢、冷轧用钢等常规钢种外,还可生产管线钢、DP钢(双相钢)、TRIP钢(相变诱导塑性钢)、HSLA钢(高强低合金钢)、IF钢(纯净钢)、硅钢等特种钢。
现代热轧机核心指标与张力控制
现代热轧机具备:高性能设备、优质带钢表面与精确尺寸、优异力学性能、高生产率、高成材率、低生产成本。精轧机中,液压张力臂(looper)位于相邻两机架之间,维持带钢张力恒定。该机械系统动态特性极不稳定,控制难度大。
带钢形状控制:核心技术
轧制关键目标是实现目标厚度,并优化出口带钢的凸度与平直度。减薄过程中,带钢宽度方向压下量必须恒定,保证中心与边缘均匀伸长,否则产生内应力导致中波、边浪等平直度缺陷。
随着下游用户对高成材率、流程精简、自动化需求增加,热轧带钢质量要求更严苛,不仅钢材性能,尺寸精度(厚度、宽度、平直度、轮廓)也要求更高。
带钢形状由横截面轮廓(凸度)和平直度表征。形状精度是决定热轧带钢质量的关键参数,直接影响市场竞争力。图2展示带钢宽度方向分布:中心凸度、局部辊磨损形成的高点、边部跌落。满足这些要求需采用精湛的热轧卷轧制技术。
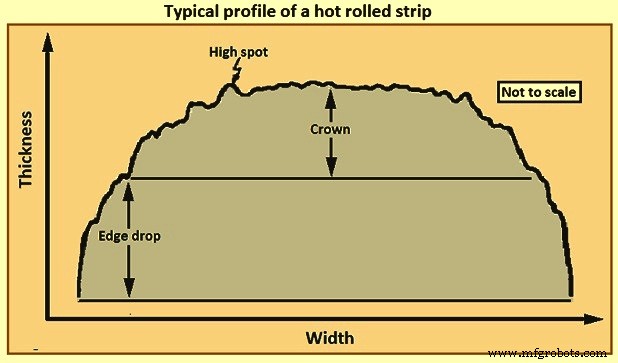
图2 热轧带钢典型轮廓
板坯加热:首道关键工序
板坯离开连铸区时温度900℃以上,在板坯场待轧期间温度降至100-800℃波动,称"温板坯";冷却至环境温度则称"冷板坯"。
加热炉技术与操作至关重要,直接影响金属成材率、环保排放和成本。轧制变成本中约30%用于燃料气。采用高温热装板坯、降低必要再加热温度(通过减少轧制热损失、辐射面板降低辐射损失、喷水除鳞时注意对流损失)可大幅降低燃料能耗。
加热炉关键问题:
- 直接火焰接触氧化板坯表面,典型氧化烧损约1%
- 加热炉惯性大,调整排料温度需时间,只能渐变
加热炉无法精确实现逐坯排料温度调整以匹配精轧机入口/出口目标温度。缺乏灵活性导致后续板坯按最高需求温度加热,造成能源浪费、辊道等待冷却降低轧制节奏。解决手段包括:转移棒冷却和感应加热。
轧制基础理论与主变量
基本概念:
- 轧辊与材料接触弧为圆的一部分
- 摩擦系数理论恒定,实际沿接触弧变化
- 材料轧制过程中发生塑性变形
- 轧制前后体积恒定(实际因孔隙闭合略有减少)
- 轧辊线速度假设恒定
- 材料仅沿轧制方向伸长,宽度不变
- 垂直轧制方向的横截面积不扭曲
主要影响变量:
- 轧辊直径
- 材料变形抗力(受冶金、温度、应变率影响)
- 材料流动应力
- 轧辊与材料间摩擦
- 带钢平面上的前/后张力
质量影响因素与轧制排程
热轧机轧制是复杂过程,产品质量受来料、机电设备、工艺参数、润滑、自动化控制策略等影响。关键质量参数:材料厚度、形状、表面、应力分布均匀性。为优化成本效益和材料利用率,需严格厚度公差,使带钢尽可能轧至最小允许厚度。唯有机械、电气、仪表设备与控制策略完美结合,才能有效优化产品质量。
影响生产排程因素:产品质量规范、工艺效率标准、生产率、交货期。每块板坯有宽度、厚度、钢种(化学成分)、装炉温度、出炉温度、总压下力、目标规格等特性。最重要限制条件要求四方面平滑变化:宽度、总压下力、规格、加热炉驻留时间。
轧制排程在热轧机起决定性作用。传统上最重要因素是轧辊轮廓随磨损和热膨胀演变,衍生出"棺材型"排程:起轧窄规格,随辊冠热膨胀快速增宽,随辊磨损逐渐回窄。
轧制排程包括压下、速度、温度排程。压下排程决定轧制道次和单道压下量;速度排程决定咬入速度、通过速度、电机不变加减速下的最大轧制速度;温度排程按开轧温度通过冷却水量控制机架温降和终轧温度。排程核心要求:带钢形状良好且凸度达标、轧机成材率高、带钢综合性能优良。排程须保证产品满足尺寸、综合性能和组织要求。
工作辊服役环境与热疲劳
工作辊承受极端工况。板坯出炉温度约1250℃。轧制中因接触带钢,辊面温度从50-80℃(静止态)在1秒内升至500-600℃(初轧机架),水冷4秒内降回80℃。这种热变化引发严重热疲劳循环,影响深度1-2毫米。辊面加热产生纵向和周向压应力,直至辊面屈服(由合金高温屈服强度和热膨胀系数决定)。冷却半周期产生拉应力并进一步屈服。图3展示工作辊面热应力。
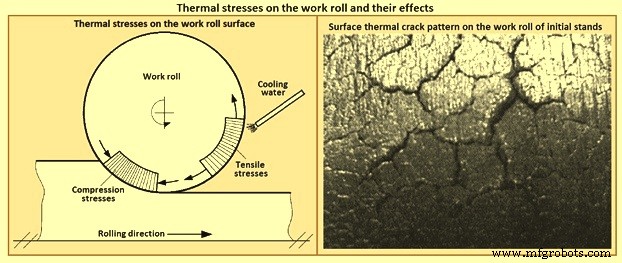
图3 工作辊面热应力及其影响
热应力极高,短期内辊面形成裂纹网。初轧机架裂纹多深,终轧机架多浅(图3)。这些火裂纹在工作辊与支撑辊接触产生的高应力(赫兹应力甚至超2000 MPa)作用下扩展分叉。赫兹应力随带钢在各机架接触轧辊冷却而增大。
工作辊面还遭受氧化和磨粒磨损。压下载荷配合滑移及带钢表面氧化铁皮导致磨损。氧化铁皮三层结构:外层Fe₂O₃(1000 HV)、中层Fe₃O₄(450 HV)、内层FeO(350 HV)。层厚随带钢温度变化:粗轧机架1150-1250℃带钢含大量磨蚀性Fe₂O₃;终轧机架850-950℃以软FeO为主。这是不同机架磨损模式差异的主因。
每2-3分钟发生一次带钢冷头尾高速冲击。工作辊还承受弯曲和扭转应力,轧制颈部附近达最大值。
工作辊性能指标与寿命管理
工作辊性能取决于报废时的单位直径轧制吨数,及每轧辊周期所需磨损量/修磨量。周期结束后,工作辊表面无损检测并磨削消除缺陷(表面裂纹)和劣化外层,复检合格后上机。每副工作辊用至最小直径。改善轧辊在轧机表现直接影响主要成本:带钢质量(表面、形状)、生产率(报废前轧制吨数)、换辊次数与库存降低、工作辊工况改善。
带钢力学性能改善方法
改善带钢力学性能方法包括:合金化、热处理、控轧和加速控制冷却(ACC)。最有前景的是控轧配合后续ACC。ACC利用冷却环境(水)从轧制热中移除热量。冷却方式和水喷淋流量显著影响带钢最终性能。
ACC系统设计为上下双层层流冷却,含边部水系统。冷却区分为:强冷区(快速冷却)、常冷区(常规冷却)、精控区(精确温控),以实现DP钢、TRIP钢所需冷却模式和卷取温度。层流冷却结合边部屏蔽系统防止边部过冷,最小化宽度方向应力差。
自动化控制架构
板坯到热轧带钢的多道工序涉及机械和自动化技术。热轧不仅需要机械方案,还需适配控制技术。热轧机过程控制采用标准软件和自动化架构,包含四个自动化层级:L0、L1、L2、L3。
过去40-50年,热轧机先进控制与建模解决方向发展:
- 多变量控制技术:1970年代提出用于精轧机,现为控制通用轧机架及下游张力臂/卷取机的成熟工具
- 各类模型开发:预测材料随温度和轧制过程的特性,应用控制调节卷取温度
- 先进控制技术:补偿摩擦现象
- 模型与控制器开发:改善材料平直度和轮廓
- 转向控制技术:近期引入,通过降低夹钢概率提高生产率
自动化系统层级功能
可靠自动化系统是机械液压设备高性能运行的保障。自动化系统决定轧机设定,计算高质量带钢轧制排程,兼顾轧机约束、能耗、设备劣化和生产率。排程通过数学模型逐坯计算,考虑轧机固有差异:如两块入炉板坯温差及其对达到同一终轧厚度所需轧制力的影响、工作辊逐坯磨损及其对带钢厚度的影响。
自动化系统非热轧机性能唯一决定因素,但对于给定机电配置,仅靠高性能控制与自动化才能实现轧机潜在性能。自动化基础数据包括:入口板坯几何物理数据(尺寸、钢种)、带钢目标数据(厚度、宽度、温度、轮廓等)、轧机数据及极限。
热轧机自动化技术通常分四级:L0、L1、L2、L3(图4)。所有层级需分层协作以达最佳性能。实现最高生产率需在轧机实施多种控制技术、物理现象数学模型、优化算法。
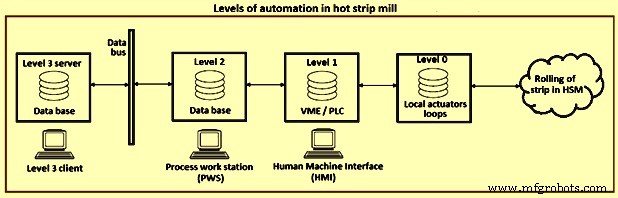
图4 热轧机自动化层级
L1自动化系统和执行器参考值由数学模型逐条钢带计算,考虑轧机固有差异:如两块入轧板坯温差对达成同一终轧厚度所需轧制力的影响,或工作辊逐条磨损对带钢厚度的影响。
L2自动化重点跟踪钢带从入口板坯到热轧卷出厂全过程。跟踪覆盖全轧机所有钢带,实现测量采集,管理所有涉及轧机设定与适应的操作。轧机设定三要素:轧制策略、数学模型、模型自适应。
L3主要作为热轧机调度器。接收订单簿,按轧机排程规则组织成通常100-200工件的轮次。除热轧机本身,L3还统筹上下游工序和库存区。排程规则本质是轧机全局模型,使调度器能在设备约束下组织轮次以达成质量参数要求。
制造工艺