


优化高炉操作实践以延长大修周期
高炉操作实践与大修周期
高炉大修或翻修成本极高,因此延长大修周期的技术至关重要,需积极推行。大型高炉通常具有略高的单位容积产量,这主要得益于其更现代化的设计和高度自动化。由于联合钢铁厂的生存依赖于铁水的持续供应,少数大型高炉的配置使得长大修周期显得尤为关键。
延长大修周期的三大技术类别
高炉延寿技术主要分为三类(图1):
- 操作实践——高炉工艺控制对大修周期影响巨大。高炉操作不仅要满足产量需求,更要最大化炉龄。因此需根据大修进程和问题区域调整操作实践。
- 补救措施——一旦出现影响炉龄的磨损或损伤,需采用或开发工程修复技术以最大化大修周期。
- 改进设计——随着改进材料和设备的开发,应将其纳入未来大修中,在具备成本效益的前提下延长高炉关键部位寿命。
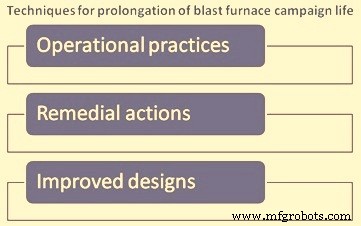
图1 高炉延长大修周期技术分类
操作实践详解
生产率控制
高炉生产率通常以日产铁水吨数/有效容积(t/m³·d)表示。高生产率意味着更高的料速和炉腹活动,但会导致料柱下降不稳定、熔融带上移,加剧炉壁磨损;铁水渣水排量增加则加速炉底磨损并恶化铁口工况。低生产率则导致风量减少、透气性变差、贴壁气流增加,长时间停产更会恶化炉底状况。
长寿命高炉的共同特征是稳定、一致的操作,而非追求极限产量。许多大修扩大有效容积,正是为了在较低生产率下满足产量目标,从而实现更稳定操作和更长寿命。频繁启停会成倍降低单位容积产出,连续稳定运行是长寿命的关键。短期降低生产率处理问题区域,可保护炉体完整性,避免过早大修。
燃料与 burden(注:burden此处指炉料)管理
焦炭质量是稳定操作的基础。焦炭需具备高强度、低反应性、适宜粒度(通常40-80mm)、低碱度和稳定水分/碳含量。高喷吹率下焦炭比例下降,焦炭质量更显关键。多焦炭源需充分混合或分层装料,避免性能波动。中心焦炭逐渐替代枯焦和炉底焦炭,保持炉底透气性,防止铁水周向流动加剧炉底侧壁磨损。定期在风口水平取样分析焦炭降解情况,监控料线和腹部焦炭质量,是长寿命策略的核心。
铁质 burden 配比包括烧结矿、球团、富矿粉等。高比例球团因安息角小易向中心滚动,导致中心料层厚、贴壁气流大、下部炉身和腹部热负荷波动大、磨损加剧。需通过高密度腹部冷却、改进配料装置、中心焦加料、球团混配核焦等手段控制。burden 软熔特性影响内聚带形态和压降,窄软熔区有利于降低下部热负荷、延长炉身砖寿命。burden 组分应尽可能均匀混合。
铁质 burden 质量要求高强度、粒度均匀、低绉料、不易在炉身解体生成粉末、具备适宜孔隙度和还原性,以确保内聚带宽度适中、降低下部热负荷、促进平稳操作。
配料分布控制
配料分布是影响大修周期的主要因素之一,通过控制径向气流分布直接决定炉壁磨损速率。通常通过调整矿焦比、分层装料、改变层厚来控制径向气流:炉壁增加矿料层保护炉壁,但需避免形成不活性层导致挂料和未准备 burden 进入下部;炉心需保持足够焦炭比例维持稳定高产操作。中心焦炭烟囱不宜过宽,以免造成顶部热负荷过高。
先进配料技术
- 分级装料:将筛分出的细矿少量装入炉壁附近,局部降低透气性保护炉壁。
- 核焦(10-30mm):混入矿料中径向位置,改善内聚带还原效率和透气性,降低腹部温度;夹在双层矿料间防止细矿装料形成的不活性壁区;添加至球团增加安息角,减少中心矿料比例。
- 粒度偏析利用:利用皮带装料系统的粒度偏析特性优化径向粒度分布,钟罩式炉顶控制性更佳。
- 中心焦装料:高产和高喷吹率下需大量中心焦,钟罩式炉顶通过落料斗全降实现窄中心焦装料,提高炉底透气性,减少周向铁流磨损侧壁。
喉部铠甲寿命
减少 burden 直接冲击固定喉部铠甲的磨损至关重要。虽然可修复或加装护板,但涉及长时间停炉维护,反而可能损害炉龄。因此需通过配料分布和料线高度选择避免 burden 冲击。
铁水质量控制
无保护骨架操作时,炉底碳砖受铁渣溶蚀。早期碳化使铁水接触耐火材料前接近碳饱和,可减少炉底磨损。高硅铁水(Si↑)降低碳饱和度,使铁水更易达饱和;同时提高液相线温度、降低流动性,减缓炉底流速,促进炉底耐火材料表面凝固层形成。低铁温同样降低碳饱和度并增加粘度,减少周向流动。高Si和低铁温难以兼得,但综合效果使入炉底铁水更接近碳饱和。降低高顶压可在不改变热态前提下微增Si含量。
风口直径优化
风口直径需保证透风深度、防止贴壁气流上升。需根据圆周气流平衡调整风口径。长寿命高炉风口磨损扩径显著,定期更换风口不仅减小磨损影响,更能降低漏水风险和非计划停风次数。铁口正上方风口常缩径或封闭以利出铁。针对炉底侧壁高温,可局部缩径或堵泥封闭风口,快速降低对应区域温度。
铸铁场操作实践
铸铁场操作直接影响炉底液流和液位,进而影响操作稳定性和大修周期。
- 铁口长度:长铁口从更低、更靠中心处引出铁水,减少铁口处周向流动磨损。延长铁口需长期增加泥炮喷泥量增大内部“蘑菇头”。短铁口配合交替出铁会增加侧壁温度波动。炉底中心温度高而侧壁正常时,可缩短铁口、减小倾角,减少中心流量、增加炉底残铁促进凝固层形成。
- 铁口直径:需根据顶压、渣量、炉底焦粒度、液体粘度、泥炮性能等确定最优直径。过小无法干透,过大则提前吹透导致液位高。单铁口需平衡干透时间和泥炮固化时间;多铁口可差异化直径保证炉底排净。
- 泥炮泥性能:需快速凝固、高强度、良好粘结性,形成持久“蘑菇头”保护铁口下方耐火材料。
- 铁口数量、位置与性能:中型高炉单铁口可达高产,但多铁口优势明显:交替出铁改善炉底排泄、延长泥炮固化时间、允许主铁沟大修不停风、热点区域可切换铁口分散侧壁磨损。大型高炉首选4铁口呈90°布置,一对操作、一对备用/维修。
- 出铁频率与速率:现代高性能泥炮趋向减少出铁次数降低成本。降低出铁速率可减小炉底流速但延长持续时间。多铁口可同步出铁(lap casting),降低炉底流速,常用于高液位或停风前。必须避免长时间出铁延误,需可靠设备、良好实践和协调运输。
碱金属与锌控制
碱金属(Na、K)和锌对工艺和耐火材料有害。burden 碱锌含量需控制在经济最低水平(最佳实践<2 kg/tHM)。碱蒸汽在下降 burden 上冷凝形成大循环负荷,导致烧结矿降解、焦炭解体、炉壁挂料、料柱下降异常。气态碱锌渗入耐火材料裂隙孔隙,经化学侵蚀和热循环削弱表层,随 burden 下降剥落并重复破坏。炉底解剖显示侧壁根部磨损最剧烈,炉壳与碳砖热面间形成脆性区,碱锌含量极高。保护措施包括在耐火材料热面冻结挂料/骨架隔绝化学侵蚀。碱锌主要随渣和炉顶气排出,渣碱度、热态、配料分布影响排碱效率。高喷吹率因 burden 停留时间长加剧焦炭降解。需监控收支平衡,调整热态化学制促进碱锌随渣气排出。
TiO₂ 添加保护炉底
大修炉底解剖常见钛碳氮化物 Ti(C,N) 在侧壁侵蚀区、铁包和砖缝形成保护层。三种添加途径:(1) burden 添加钛铁矿(钛铁矿);(2) 烧结矿添加(低量);(3) 风口喷吹 TiO₂ 细粉;(4) 泥炮泥添加 TiO₂(约10%,效果存疑)。
两大策略:补救式——高温报警后添加,剂量高达20 kg/tHM(铁中Ti≤0.3%,渣中TiO₂≤3.5%),但高粘度渣和铁沟挂料限制仅短期使用;预防式——持续小量添加(3-5 kg/tHM,铁中Ti≤0.1%,渣中TiO₂ 1-1.5%),高温时增量。停风前增量促进冷却析出,但复产困难。风口喷吹优势:定向局部、用量少、短时见效、不改变 burden 性质。TiO₂ 在高炉部分还原溶入铁水,溶解度随温度升高;当铁水 Ti 接近饱和且侵蚀区/裂隙温度低于铁水温度时,Ti(C,N) 析出。需配合降产、封风、强化冷却等综合措施,定期精准 Ti 平衡测算评估效果,防止高加量反而恶化操作。
监测与仪表控制
配料分布监测:定期监测确保护壁和稳定操作。喷吹率、风量变化需相应调整配料。需精准装料设备和全面仪表监控。
炉底热电偶监测:炉底侧壁和炉底中心热电偶是预警炉底问题的关键。温升趋势触发保护操作。热电偶布置要覆盖铁口下方、侧壁根部“象脚”磨损典型区,多深度布置可反推残余砖厚。护套安装防止碳砖移动损坏热电偶。铁口周围布设监测铁口工况。大修中期在已知磨损区和修补区增设热电偶。
炉底冷却监测:通过炉底/炉身水流量和进出水温差(热电阻测量)计算热流强度,指示平均磨损,尤其适用于热电偶失效的大修后期。长期趋势反映冷却系统效率。
炉壁状况监测:炉壁砖内热电偶(热面后短距离)监测温度水平和波动。需垂向和圆周向良好覆盖(典型7层×8圆周位置)。等温线图识别高/低温区对应磨损、不对称操作或挂料。动态温度行为预测挂料形成/脱落。喉部/表皮热电偶(热面齐平)直接测气流温度,不受堆积物干扰。
径向探针:测量炉径向运行特性变化的唯一手段,优化配料分布延长寿命。料面上探针:固定式测径向顶煤气温度/成分;伸缩式测料线轮廓(机械重锤/雷达/微波/激光)、顶煤气速度/成分/温度、校准装料模型、评估料斗磨损。料面下探针:上部炉身(料线下3-6m)径向取样煤气成分和温度。消耗型探针(φ50mm)随 burden 下降、回收拉直复用。料面上探针须靠近料线且倾斜布置以减少煤气混合干扰;料面下探针更灵敏、结果更优,且不产生“阴影效应”扭曲配料。探针特别是料面下探针是延长大修周期的关键工具。
炉底数学模型:利用嵌入热电偶温度、导热系数、几何参数计算侵蚀厚度和凝固层。需热电偶覆盖好、插深精确、掌握砌筑料导热率、砖层热接触、脆性区导热率时变等。比单纯温度判断更准。直接钻孔测量侵蚀困难且不宜。
人工智能应用:现代高炉数百传感器、操作员减少,计算机系统处理一手数据给二手建议:规则库、统计趋势、模糊逻辑、神经网络。预测偏离稳态、量化控制参数调整量,最小化产量质量波动,避免料柱下降异常、冻结等重大问题,实现稳定操作——长寿命首要条件。
炉顶传感器:红外相机(70年代末引入)测料线温度轮廓,避免固定探针散料破坏对称性、消除料线-探针距离导致的煤气混合脱敏、可观察料斗旋转。但昂贵、维护难、观察窗易脏、粉尘干扰温度分布,非标配,多被径向探针取代。非接触料线轮廓测量系统替代伸缩料面上探针,测量范围更大但昂贵。
热成像:红外热像仪巡检炉壳、顶煤气系统、风口座、热风炉、热风管、风箱等,早期发现热点系统整治,防止灾难性故障导致非受控停风和困难恢复,保护大修周期。
漏水检测:高效漏水检测系统必不可少。未发现漏水导致冻结、操作异常、恢复困难;高温区漏水氧化碳质耐火材料形成鼠洞引发跑铁;铁口漏水扰乱操作。系统包括:电磁流量计差流分析、加压闭路水系统补水频率指示、煤气气泡/溶解CO监测、差压测量等。良好系统可早期预警,允许受控停风前隔离漏水构件、减喷吹、调矿焦比,最小化停风危害。
设备维护与停风管理
计划性维护:尽可能在生产中完成,减少停风时间。良好规划和提前准备虽显而易见,但长期对炉龄影响常被忽视。应为非计划停风预留维修窗口(如换风口时维修装料系统、炼钢故障时做大修),减少大修周期内总停风次数和时长。有效维护减少故障停风:例行检查、关键仪表周期校验、状态监测(振动、热态),大修后期尤重要。改进铸铁场维护(如延长主铁沟寿命)减少停风。
停风周期影响:停风次数(尤非计划)成倍降低单位容积产出。启停过程低风量增加贴壁气流、耐火材料冷热循环、恢复期异常操作均损伤炉壁。虽有观点认为停风“休养”炉底利于骨架形成/增厚,但大修后期停风多为高温应急,非主动保养。
短时停风应对:提前数小时多加焦炭补偿热损失,助顺利复风;减/停喷吹。高喷吹率下焦炭比低透气性差,恢复难;喷吹恢复需风量达半额形成赛道,期间燃料不足易导致冷态或风口堵渣。除矿焦比补偿外,停风 burden 需调整:去除细粒组分促透气、减钛矿防复产低铁温问题、减易解体矿种、增酸性 burden 补偿复产高Si。延长干透低风时间、停风延长、停风期漏水、恢复多次停风等恶化条件下,预加焦炭可能不足。部分操作主张慢启动(停风前90%→复风80%→90%),但高产需求下难接受。非计划停风常延迟至补偿 burden 降至腹部、尽量干透出铁防渣倒流冻结风口吹管、争取准备时间缩短停风。复风后增喷吹补偿热损失(未达上限时)。炼钢/需求侧停风应协调预警、给予补偿 burden 机会。铸锭机/铁水包/混铁炉作为短时停风缓冲。极端情况下(无预警、炉不干、无空包、无铸锭机)倒包弃铁优于强行操作。炉身喷补技术进步允许短时停风吹低料面喷补,但回弹耐火材料落入炉内困扰启动。低回弹材料+吹至风口水平+T型波纹板伸入风口清理回弹料更有效。吹入 burden 化学成分需调整使残留回弹料可熔化。停风冷却水流量争议:部分主张减流量维持砖温,多数主张炉底满流促进骨架增厚,少数减流量助启动。挂料脱落导致贴壁气流增加、料柱下降异常、冷态风险,长停风前应尝试清除已知挂料,完善挂料监测预警系统。
长时停风处理:视时长装焦炭毯+低矿焦比 burden 或吹至风口水平。数周以上需放铁包(铁包铁),否则复产需巨大热量熔化、固态膨胀应力损伤炉底砖和炉壳,深炉底高炉更甚。建议炉底夹套贴应变片监测应力、制定最小化程序。长停风冷态复产需烘炉底、建立铁口-风口早期联通排液(铁口吹风管/氧燃料枪),防氧气损伤炉底碳砖。大修例行停风水入炉导致炉底冷态恢复引发严重侵蚀案例有之。大量固态铁+不透气枯焦恢复导致周向流动加剧侧壁侵蚀。
生产操作规程
高炉连续生产由多班操作员轮换,无统一规程会导致同一情况不同处理、工艺波动。多数高炉按经验积累的规程操作,覆盖实操和工艺控制。为最大化稳定性,需精准控制热态和气流动力学。热态控制规则通常以铁水Si、温度为指标,结合顶煤气分析、炉内可用热量核算(SiO₂还原热+过热热),通过风口参数微调或微调焦比控制。气流动力学规则关注压降、料速,调风量、配料分布、burden 性质求稳。非例行操作(如冷炉底恢复)更需规程防止错误程序损伤耐火材料。
专项延寿操作规程
许多厂家制定专门延寿操作实践/行动计划,针对不可不停风大修的炉底关键区域。通常按炉底温度或残砖厚设定分级响应动作。
制造工艺