


感应炉炼钢:高效电熔炼钢技术
感应炉与炼钢
感应炉是利用电能运行的炼钢炉型。感应炉(IF)炼钢是两大电炉炼钢工艺之一,另一工艺为电弧炉(EAF)。虽感应炉使用已久,但用IF生产普通钢是相对较新现象。
IF熔化原理:初级线圈高压电源在金属或次级线圈中感应出低压大电流。IF利用高频交变磁场产生涡流热。高频电流产生的交变磁场在炉料中感应出强大涡流,实现极快加热。
发展历史
IF发展始于迈克尔·法拉第发现电磁感应原理。直至19世纪70年代末,德·费兰蒂在欧洲开始感应炉实验。Edward Allen Colby约1900年获首个熔炼金属感应炉专利。1900年Kjellin在瑞典Gysinnge首次实用化IF。1907年美国费城附近Colby炉首次用IF炼钢。1906年Rochling-Rodenhauser在德国建成首台三相应用感应炉。
感应炉特性
感应炉主要两类:
- 槽式感应炉(Channel IF)
- 无芯感应炉(Coreless IF)
槽式感应炉
槽式IF由耐火衬里钢壳组成,容纳熔融金属。钢壳通过喉口连接感应单元,构成熔化组件。感应单元含环形铁芯,初级感应线圈绕其上。此组件形成简单变压器,熔融金属回路为次级组件。回路内产生热量使金属循环至炉主熔池。熔融金属循环产生有益搅拌作用。槽式IF通常用于熔化低熔点合金,或作为高熔点合金(如铸铁)保温过热单元。可作为无芯IF错峰熔化金属保温炉,避免峰值需量电费降低总熔化成本。槽式IF一般不用于炼钢。
无芯感应炉
无芯IF结构相对简单。基本由耐火炉衬与钢架承载的周围线圈组成。交流电(AC)流经线圈产生电磁场,进而在炉料中感应涡流。炉料按焦耳定律发热,进一步加热熔化。
无芯IF主要组件:坩埚、电源单元(含变压器、逆变器、电容组)、装料装置、电源与炉线圈冷却系统、过程控制系统、烟气净化设备。图1为无芯IF示意图。
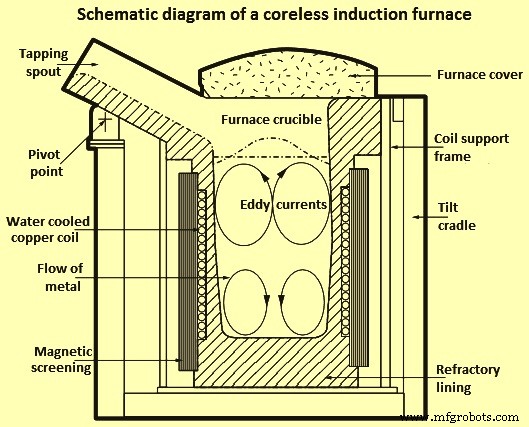
图1 无芯感应炉示意图
无芯IF核心是线圈,由重型高导电空心铜管绕制成螺旋线圈。线圈形状包含在钢壳内,采用磁屏蔽防止支撑壳加热。为防过热,线圈水冷,水经冷却塔冷却后循环。壳体安装在转耳上,炉体倾斜便于出钢。坩埚通过在线圈与中空内模间捣打颗粒耐火料成型,首炉时内模熔化留下烧结衬里。
炉体有两套独立电气系统:一套用于冷却系统、炉体倾斜、仪表;另一套用于感应线圈功率。感应线圈功率来自三相高压大电流电力线。电源单元将主电源电压频率转换为电熔化所需规格。感应熔化频率从50周/秒(工频)至10,000周/秒(高频)。工作频率越高,给定容量炉可施加最大功率越大,感应湍流越小。
炉料熔化时,磁场与感应线圈电流相互作用在熔融金属内产生搅拌作用(图2)。搅拌迫使熔融金属中心上升形成特征弯月面。搅拌程度受功率频率、线圈尺寸形状、熔融金属密度粘度影响。熔池内搅拌对合金混合、车屑熔化、全炉温度均匀化至关重要。过度搅拌增加气体吸入、衬里磨损、合金氧化。
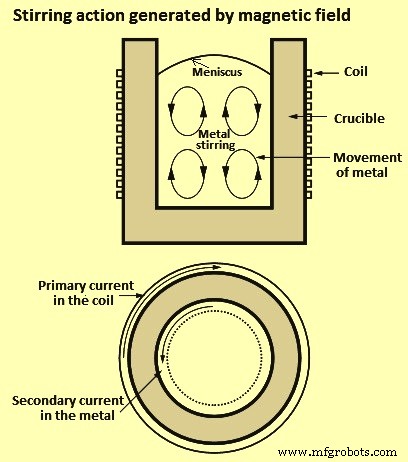
图2 磁场产生的搅拌作用
无芯IF通常用于熔化所有牌号生铁钢铁及多种有色合金。因对温度化学成分高度可控、感应电流提供良好熔池循环,非常适合再熔化与合金化。此炉炉料自行靠产生热量熔化,无其他炼钢炉类排放。图3为典型感应熔化炉安装图。
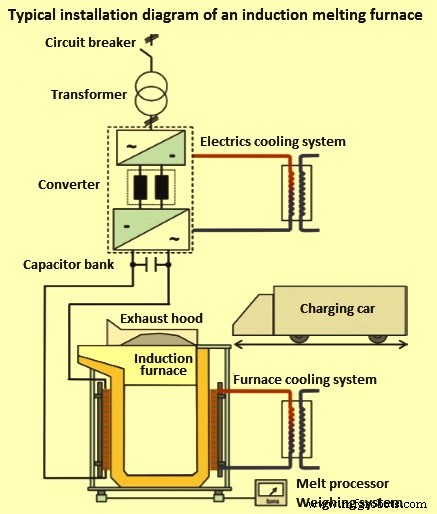
图3 感应熔化炉典型安装图
熔池搅拌机制
炉料感应涡流与磁感应产生电磁力。这些力基本沿炉轴径向向内压迫熔体远离炉壁。重力对抗此力,熔池表面形成圆顶(弯月面)。此外形成两个转向相反的涡环流。因径向压力在线圈中部因线圈末端磁场泄漏达最大。功率分布与流动模式见图4。
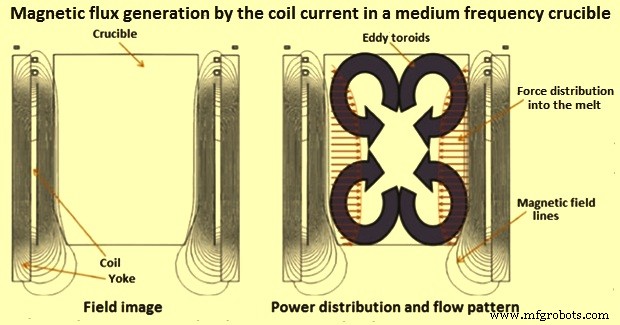
图4 中频坩埚线圈电流产生的磁通
感应熔池搅拌首先实现熔融金属温度化学成分良好均匀化。同时搅拌炉料创造熔化炉料最优传热条件。
电力经变压器、变频逆变器、电容组供给感应线圈。电容组补偿无功功率。因感应炉通过时间斜坡启动,避免所有类型闪变与冲击电流对电网负荷影响。逆变器馈入电流按谐振频率振荡(名义频率60%-110%范围内),简便实现恒定负载调节。
能量损耗
将1吨钢加热至1500°C理论需电能约396 kWh。炉内大量损耗使单位能耗超500 kWh/t。损耗主为热损耗、线圈损耗、电容组损耗、变流器损耗、主侧变压器损耗。约20%-33%能量损耗被冷却水吸收。
典型IF设备能耗损失100-130 kWh/t。炉效率约62%-75%。采用节能线圈新技术、新耐火材料、降低变流器变压器损耗、最先进设备,能耗损失降至60-90 kWh/t。新型炉效率达81%-87%。无芯IF典型能量损耗桑基图见图5。
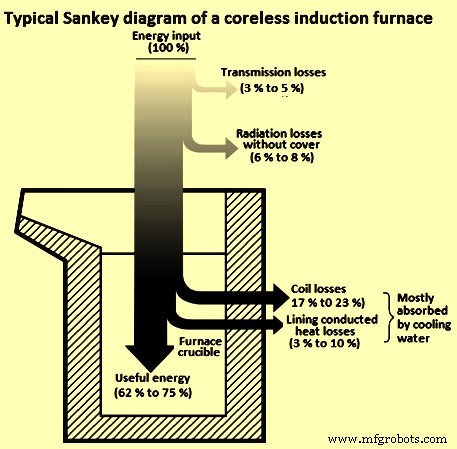
图5 无芯感应炉典型桑基图
感应炉操作实践
无芯感应炉高效运行主要取决于良好操作实践落实。IF冶炼一炉阶段见图6。
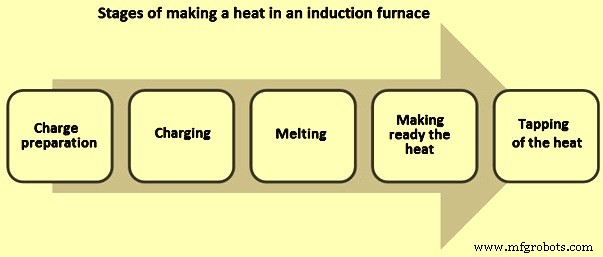
图6 IF冶炼一炉阶段
炉料准备与装料
开炉熔化前,原料称重置于炉前装料地面。炉料必须清除所有异物(砂、污垢、油脂)。生锈废钢不仅熔化慢,且单位装料金属含量少。1500°C每形成1%渣,能耗损失10 kWh/t。废钢必须清洁。精确称量铁合金备用,因铁合金昂贵,妥善处理既减少浪费又减少添加时间损失。
单件金属/废钢最大尺寸不超过坩埚直径1/3,避免搭桥。每次装料约为坩埚体积10%。严禁尖锐棱角,特别是重大废钢,以免损坏炉衬。不得装料超线圈水平,即不得装料至满炉。需理解:随炉衬磨损,装料量可略增。
遵循正确装料顺序:大块优先,小块次之,车屑钻屑填充间隙。控制打包废钢与散装车屑使用。使用炉料干燥预热装置除湿、预热、除油脂。严禁投入湿料防止爆炸。
熔化与出钢准备
炉子必须始终满功率运行。这不仅缩短冶炼周期,还提高能效。使用炉盖可大幅减少辐射热损。避免炉壁渣堆积(图7)。典型渣堆积发生在炉颈附近线圈水平以上搅拌效果弱处。脱渣用量重要,典型熔剂消耗<1 kg/t钢。脱渣用平头工具而非圆棒,效果更好耗时极少。
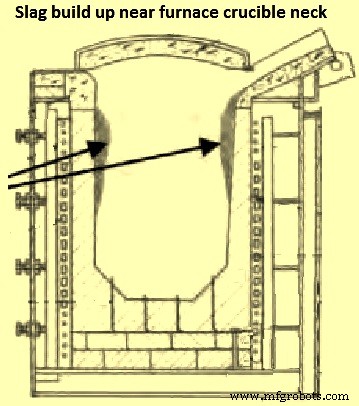
图7 炉坩埚颈部渣堆积
熔体处理器过程控制减少中断,典型减少2-4分钟。光谱分析实验室应靠近炼钢车间,避免等待炉料渣样化学分析。避免液态钢不必要过热。过热50°C可使炉单位能耗增加25 kWh/t。
出钢
厂区布置决定铁包液态钢运输距离与温降。铁包尺寸优化以最小化热损失、最短时间空炉。熔化需与铸造同步。液态钢不得在炉内等待。使用铁包预热器避免温降。用液态钢预热铁包能耗大成本高。铁包残留液钢量最小化。使用铁包覆盖剂减少铁包顶部辐射热损温降。
感应炉生产普通钢
全球大量普通钢经IF路线生产。生产中控制终产品化学成分。所有投入材料化学分析以决定配料。完成50%装料后取熔池样分析化学成分。基于此阶段熔池样分析,计算后续金属材料添加量。若此时熔池样C、S、P偏高,则增加海绵铁比例。80%熔化完成取最终熔池样。基于此分析再次调整配料。样品中低碳通过增加生铁/铸铁修正。硅锰被海绵铁氧化铁氧化。硫磷被海绵铁稀释。因使用海绵铁,IF炼钢微量元素受控。
参数监控与数据分析
能耗监控是节能第一步。建议为炉子安装独立电表。按炉次监控能耗,关联生产数据得出炉日单位能耗。数据峰谷需结合出钢温度、出钢量研究调查。监控线圈冷却水温、面板冷却水温、流量。面板每周检查、每月清洁。有效原料存储对炉性能至关重要。如废钢存泥地导致粉尘吸湿。
感应炉炉衬
炉衬是感应炉关键部件。炉性能直接关联炉衬性能。铺设稳定的优良炉衬带来炉子平稳运行、最优产出、冶金反应良好控制。特定炉子最适炉衬实践取决于炉容量设计、冶炼操作实践、炉产出。炉衬成功一致性能关键要素:
- 使用适当牌号质量炉衬材料
- 仔细系统化炉衬实践
- 工作条件一致性
炉衬耐火材料选择通常基于:
- 炉型与尺寸
- 熔炼钢种
- 熔融钢温度
- 熔化过程产生渣类型与成分
炉衬用捣打料三类:酸性、碱性、中性。渣高酸性成分用石英(SiO₂)衬里。高碱度指数渣选镁石(MgO)衬里。中性耐火材料成IF炉衬新趋势。IF中性衬里捣打料由氧化铝(Al₂O₃)与烧结MgO按特定粒度配比组成。
IF炉衬须选用正确材料。底部或侧壁衬里厚度不宜加厚,因增厚意味着减小炉容量、增加功耗。炉子不得过慢冷却。强制风冷有利于形成浅裂纹,加快冷启动周期。冷启动周期理想不超正常周期120%。线圈水泥应光滑、直线、厚度3-5mm。炉衬施工时确保每层≤50mm,薄层捣实效果更好。
与EAF炼钢工艺对比
相比EAF,感应炉特点:(i)高窄熔化容器(大高径比),(ii)低坩埚壁厚,(iii)低渣温,(iv)强力熔池搅拌。表1对比IF与EAF炼钢运行参数。
| 表1 IF与EAF运行参数对比 | ||||
|---|---|---|---|---|
| 序号 | 参数 | 单位 | IF | EAF |
| 1 | 电能消耗 | kWh/t | 540-550 | 490-510 |
| 2 | 耐火材料 | kg/t | 3.4-3.6 | 4.1-4.2 |
| 3 | 电极 | kg/t | 无 | 2.4-2.6 |
| 4 | 氧气 | N m³/t | 无 | 15-25 |
| 5 | 熔剂 | kg/t | 无 | 25-28 |
| 6 | 粉尘产生 | kg/t | 1-2 | 5-10 |
| 7 | 噪音水平 | dB(A) | 82-86 | 90-100 |
| 8 | 渣产生 | kg/t | 11-15 | 60-70 |
| 9 | 熔化损耗 | % | 1-2 | 7-10 |
| 10 | 脱碳 | 受耐火磨损限制 | 可通过吹氧渣反应实现 | |
| 11 | 脱硫 | |||
| 12 | 脱磷 | |||
| 13 | 电力供应 | 低负荷 | 高负荷 | |
| 无闪变干扰 | 无闪变干扰 | |||
| 14 | 炉容量 | 低 | 高 | |
感应炉相对EAF技术优势:(i)对电网要求低,(ii)工艺相对清洁、环保支出少,(iii)高得率,(iv)低铁合金消耗,(v)无电极成本,(vi)低资本支出,(vii)占地少,(viii)因熔池搅拌特性可随时添加合金剂,(ix)低负荷无闪变干扰,(x)自动化应用简便。
IF相对EAF劣势:(i)耐火衬里最小壁厚要求有裂纹风险导致停工,(ii)对废钢质量要求更严格,(iii)脱碳脱硫脱磷受耐火磨损限制,(iv)炉料非金属成分须控制限制渣量避免不利衬里,(v)目前无超大容量IF与EAF相比。
制造工艺