


高炉操作异常预防与应对:挂料、滑料、结瘤、崩料等综合对策
炉料平稳均匀下降、炉煤气向上均匀流动对高炉(BF)稳定高效运行至关重要。为此近年大量工作:(i) 改善炉料特性,(ii) 改进装料系统,(iii) 改进冷却系统,(iv) 充分自动化控制消除人为误差,(v) 改进操作规程。虽有改进,高炉并非总如旁观者所见平稳运行,操作异常仍发生。虽频率较往年降低,但高炉操作扰动仍存,引起高度关注,需操作者快速思考、良好判断技巧及时纠偏防严重事故。
高炉操作异常主因
- 机械装置故障:冷却器漏水、阀门缺陷等
- 操作失误:装料不当、出铁延误等
- 炉内异常理化变化
主要高炉操作异常详解
挂料与滑料
挂料:炉顶充入炉料不连续向炉底移动。炉料下行遇极大阻力停止移动。起因:炉身料柱拱桥。发生时挂料下物料继续下降,形成无固体物料但充满高压热煤气空间,空间持续增大直到挂料崩塌。
滑料:挂料崩塌时物料因下方空隙失控落向炉底,处热力未准备状态致高炉受冷。同时热煤气被巨大力量向上推。严重时突发下冲力推热煤气如爆炸般上冲,开启炉顶放散器,甚至严重损坏炉顶设备。
挂料前兆:料层透气性降低,物料封闭颗粒间隙松散粘结。高炉料中细粉比例高、煤气速度高时,细粉封闭颗粒间隙致挂。熔融渣滴上吹接触冷料凝固封闭颗粒间隙粘结颗粒。CO分解反应2CO=CO₂+C催化生成碳烟沉积封闭间隙粘结颗粒。高碱负荷时碱化物还原为碱蒸汽随煤气上升冷部位冷凝致同类挂料。
高效高产高炉轻微不利煤气分布变化、焦炭强度、炉料粒度变化时,铁氧化物未充分还原熔融液态流下覆盖焦炭颗粒。液态氧化铁还原为固态铁消耗大量热,焦炭颗粒胶结透气性剧降致挂料。类似地,高炉火焰温度过高超越负料还原性时,高温等温线上延熔融未还原料,下降入还原区还原凝固(FeO熔点~1370℃、纯铁~1535℃)封闭料柱。
料柱移动不畅、迟缓时操作者须立即纠偏防大滑料(灾难性事件)。极端滑料致高炉冷炉。每次挂滑须深入分析原因修改操作规程防复发。
高炉常见两类挂料:(i) 顶部挂料:炉身上部,主因碳沉积反应和碱蒸汽冷凝;(ii) 底部挂料:下炉身、腹部、腹部区,因炉身空隙生成。
消除挂料补救措施:(i) 大块石灰石,高炉内煅烧生成CO₂推动溶解损失反应改善料床透气性;(ii) 降风温风压改善煤气分布流动。长时间严重挂料:大幅短时降热风压力,冲击力使高炉滑料(通常重滑),须出铁后炉底铁渣最少时实施。极端持久挂料可吹风至腹部垫焦空炉治愈。
结瘤
炉壁结瘤/结疤减小横截面积称结瘤。结瘤内侧固体壳、外侧炉壁间疏松炉料层。可发生炉身较高处或近腹部顶部。难概括类型,不同高炉结瘤结构位置共性少。大致分两类:(i) 层状结瘤:交替金属铁层和富碱炉料层;(ii) 非层状结瘤。结瘤可致挂料。图1示典型大结瘤形成。
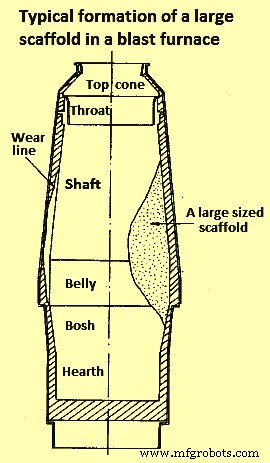
图1 高炉大型结瘤典型形成
近腹部顶部结瘤常因:炉料过量细粉、渣碱度高(石灰化学成分高)。石灰溶入炉身渣升渣熔点。渣悬浮细粉,熔点升高致细粉渣混合物粘附上腹部壁。堆积偏转热煤气向炉中心,壁侧热煤气减少结瘤冷却固化。结疤可生长阻塞大部分横截面。
稳定有害结瘤形成先决条件:(i) 炉料中有适宜结瘤材料(细粉、筛分差烧结、低温还原降解差烧结、长期存放湿冷烧结、小焦炭等);(ii) 有胶结(粘结)材料胶结炉料;(iii) 有固定(锚固)机制在炉身壁建结瘤(与衬里化学键合、冷却板物理锚固、向腹部拱顶、单纯胶结物冷凝壁上);(iv) 粘附成分持续供应;(v) 形成结瘤足够强抵抗下降物料磨损力。
结瘤位置取决于胶结材料、粘附材料、炉料、操作、炉结构特征(冷却元件、衬里材料)。可位于炉身、腹部、腹部等各层面。
碱/锌化物炉底还原为金属蒸汽,随煤气上升冷上部再氧化为极细固体颗粒,随其他细粉粘附炉壁,也是结瘤启动原因。
结瘤堵塞减少铁质原料冶炼面积。扭曲炉内煤气流、增燃料比促挂滑、降产率。高燃料比降燃料效率。结瘤脱落落入炉底致严重扰动降铁水质量。过大结疤可致高炉冷炉。
流股/渠流
上升煤气未能径向周向均匀分布寻找最小阻力通道称流股。原因:过量细粉装料、炉内炉料分布不当、炉底铁渣液位高。流股扰乱加热还原过程影响铁水质量。
流股指征:(i) 高炉风压不升接受风量,(ii) 炉顶煤气温高,(iii) CO/CO₂比高,(iv) 炉顶煤气粉尘高,(v) 焦比增。
细粉装料致流股→炉壁热负荷增→操作不稳降产。细粉致上升煤气偏离区域绕流细粉。偏流扰乱预热还原。致非计划放散器开启、铁水成分偏离、生产不稳、产量降。可预测流股则可改善原料质量或调整操作降热负荷。
流股关键方面:(i) 炉料尺寸和分布周向径向不均匀,(ii) 临界煤气速度局部超限,(iii) 轻颗粒(焦炭)吹出高速区沉积低速区,重矿石优先下沉(矿石位移),(iv) 上述现象加剧低透气区致密化、径向压降更不均,(v) 煤气流经明显渠道系统即流股,(vi) 恢复原风率非解决因“滞后效应”。
控制流股预防:(i) 用高强度、窄粒度分布、最优粒度炉料;(ii) 维持高炉顶压力。
突破/跑料
“突破”指煤气焦炭、渣、铁从腹部、风口胸部、炉底逸出状态及后果。突破可发生熔融带以下任意点,严重多为液渣液铁。液铁突破在炉底铁液面以下,穿炉底壁/冷却竖管或入炉底下穿出。高炉突破属罕见隐蔽危害。突破点:腹部、风口座(胸冷却器、吹煤管、观察孔)、炉底。
渣突破不如铁突破严重,因液铁水接触无爆炸危险。任一类突破,若可能须开渣口/铁口尽量排空液态物料、停风。
- 渣突破:水流冷却突破口,换耐火砖/浇注耐火泥浆/捣打塑性水泥/石棉绳封堵。
- 铁突破:几乎无法控制。热金属流尽至炉干。清理积铁后用合适耐火材料封堵。严重需整体炉底大修。非严重常需更换损坏炉底冷却竖管。
炉底壁失效致液铁/液渣/两者失控流出炉及周边设备致突破。近年因重视炉底开发更厚更强更贵炉底结构,炉底突破危险显著降低。
渣突破从炉底冷却竖管顶至风口水平。虽少危险但损砖衬、因维修延误清理麻烦大。
风/煤气/焦炭突破(腹部突破)几乎成过去。归因:操作改进、劣矿平稳操作、滑料减轻、腹部整体加强。现操作控制下腹部极少失效。
腹部突破原因:(i) 炉内工况:高风压、剧烈滑料、炉底壁严重作业致突破;(ii) 炉底箍断裂、冷却板弹出、箍板间砖脱落;(iii) 腹部冷却竖管开裂。
若设计制造缺陷(薄弱、加固不足、冷却不当砖砌体用于风口胸部/腹部),安全操作规程难防突破。操作改进因突发性帮助小。95%预防靠建设,5%靠经验机智和铁口布局信号获取逃生可能。
近年严重突破多发炉底而非腹部/风口胸部。虽一直如此,但小铁水量时突破不必严重,风压不高。大吨位快推操作下突破严重,有时毁炉、偶尔伤亡、几乎总造成恶性延误不便。
炉底壁破坏机制:(i) 热风冲蚀炉底壁(尤铁口上方);(ii) 液铁液渣化学作用分解砖砌体;(iii) 液铁机械渗透砖缝。图2示典型炉底磨损机制。
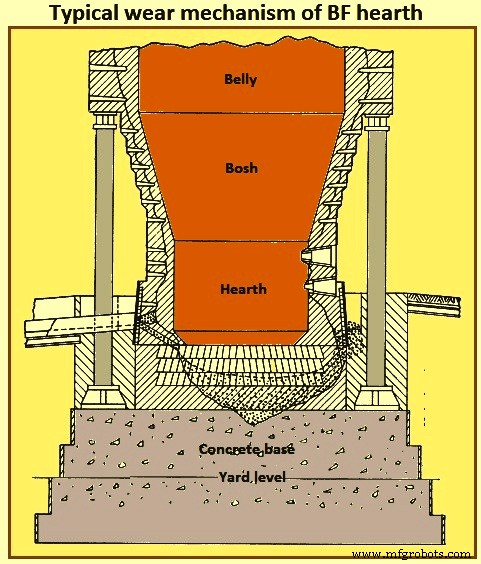
图2 高炉炉底典型磨损机制
冷炉/冷底
严重紊乱,影响出铁。原因:低燃料投入、风水分过高、风口漏水等。因这些原因冷却渐进可在严重前纠正。重滑料也致突发冷炉。
常见冷炉原因:长时间非计划停风。即使计划停风重启也可能致冷底。高炉冷却因:燃料焦炭不足维持正常还原熔化、操作异常、装料不当、关键设备故障、严重漏水等。
高炉现冷迹象操作者面临两难:继续吹风液态物料生成不排→炉底高液位烧毁风口吹煤管;停风→渣入风口吹煤管凝固致严重损坏→修复需时→炉进一步冷却→恢复更难。
正常运行高炉通常有冷炉预警信号:(i) 风量减少、料柱缓慢因炉冷;(ii) 频繁挂滑;(iii) 出铁/出渣温度低于正常;(iv) 出渣粘稠渣流槽不流动;(v) 铁口出水;(vi) 风口/吹煤管渣或渣铁混合物堵塞;(vii) 出铁出渣不足/延迟开铁口致炉内铁渣过度积聚;(viii) 死人区焦炭极少。现预警须立即纠偏防冷炉逼近。纠正措施多,建议增焦炭充料走热边操作。
简述高炉冷却原因:(i) 过量漏水,(ii) 炉料指标外/质量差,(iii) 炉料质量巨大波动,(iv) 仪表未校准/故障,(v) 操作员不能从数据正确读懂炉内状况,(vi) 操作员不反应/延迟反应操作中发现问题,(vii) 预警信号忽略不上报,(viii) 违反技术纪律(漏水检查、铁口实践、风口封堵等),(ix) 操作人员经验不足,(x) 关键设备突发故障(装料系统、热风系统、煤气收集净化系统)需大修长时间、非计划停炉,(xi) 铁口/炉底突破需长恢复时间。
中心柱/柱状料
风无法穿透至炉中心导致中心冷料柱周围环形热区形成称中心柱。插入风口孔铁棒两端红热中间冷则存在中心柱。冷中段长度指示中心柱程度。增风压穿透加热中心柱可消除。
煤气上升管/下降管堵塞
粉尘积累上升管/下降管致操作中止,清理后方可恢复。因煤气上升管设计缺陷:横截面不足、接头不当。
淹没与出铁口喷焦
腹部液铁液渣逆上升煤气向上推力渗透焦炭层下流。煤气/液流增阻液下流致焦炭间隙积聚至液重克服上推力突降入炉底称淹没。大焦炭平均粒径(高孔隙率)可最小化。优质焦炭亦有益:炉内降解减→腹部透气性改善。
任何限制风口风口区体积因素致滞留后续淹没倾向。均匀吹风中断致风口区塌陷,恢复吹风小焦炭颗粒不能重入风口区随之降入炉底而非风口区燃烧,致炉底堵塞→出渣口/铁口喷焦现象。常致焦炭质量被不公批评。均匀吹风是最佳防范。
风口、铁口、冷却器漏水
虽设计良好,水冷部件仍可能失效,须尽快更换/修复。猴子(风口冷却水管)最麻烦常需频繁更换。无法修复/更换故障冷却器须切断水源停用。
炉下部漏风口/冷却器若不及时修复后果灾难性。漏铁口冷却器生成蒸汽接触碳质炉底侵蚀炉底衬里→大修停炉。铁口维护规程须严格执行最小化麻烦。
制造工艺