


优化高炉冷却系统以提升效率与寿命
高炉冷却系统概述
鉴于高炉大修所需的巨额资本投入,过去为延长高炉大修周期做出了巨大努力。高炉炼铁工艺的发展和材料科学的进步提高了生产率、降低了燃料消耗、改善了产品质量,并延长了高炉大修周期。直到20世纪90年代,高炉大修周期主要受下部炉身(即热负荷最高区域)寿命的影响。如果不分析传热、热应力和炉龄等参数,将导致高炉失效。
高效冷却对于平衡炉衬内表面的热负荷及相关磨损、保护炉壳及其冷却元件至关重要。高炉冷却系统在大修周期和运行成本中起关键作用。装有循环水的冷却元件安装在炉壳和耐火衬里之间的炉上部,以保护这些部件免受热辐射。
著名高炉专家Fritz W Lurman在1892年指出:“无论使用所谓的耐火材料,维持高炉炉壁的最佳手段是冷却水。”高炉冷却系统的功能是冷却炉壳,防止过热和烧穿。冷却系统移除高炉产生的多余热量,否则这些热量将作用于炉壳,从而防止炉壳和衬里温度升高。高炉炉壳冷却存在多种方法。
高炉冷却系统的发展历程
高炉冷却系统自1884年起开始发展。早期(至20世纪20年代)冷却仅用于炉底和腹部区域。到20世纪30-40年代,冷却也应用于炉身。同时,尝试了炉壳外部淋水冷却和夹套冷等外部冷却方法。这种方法依靠通过炉壳将热量传递给冷却介质,在传热过程中产生高热应力,从而危及炉壳完整性。
过去,除自带冷却器外,部分高炉靠近炉底和炉底部位的炉壳还通过外部喷水冷却。早期还结合外部冷却(喷淋冷却、双层壳)使用不同尺寸、数量和设计的冷却箱,将炉内热量传递给冷却介质。
铸铁冷却 stave 的应用与特性
铸铁冷却 stave 自20世纪中叶起投入运行。Stave 是一种具有一个或多个内部水道的冷却装置,成批安装在高炉内表面,保护钢壳免受高温气体和熔融炉料侵蚀,并维持炉内型面。Stave 主要需要三大特性:(1) 长寿命和可靠性;(2) 适当的冷却能力;(3) 热绝缘能力。
长寿命和可靠性: 因结构限制无法从炉外修复 stave,损坏需大量更换工作。损坏会导致长时间停风、漏水引起炉温下降、或型面改变引发操作故障,因此需要稳定的长寿命。
适当的冷却能力: 为保护炉壳免受约1200℃高温气体和液态物料侵蚀,需要适当冷却能力。腹部至下部炉身高温区常采用铜 stave。
热绝缘能力: 高炉需热绝缘结构以减少热能浪费,但 stave 冷却会带走热能,相当于增加焦炭消耗,直接提高还原剂率(RAR),进而增加二氧化碳排放和铁水单耗。因此 stave 需兼具适当冷却能力和热绝缘能力(限制带热量)。传统做法在铸铁 stave 前嵌入低导热砖;铜 stave 则利用高冷却能力使半液态物料在 stave 表面凝结形成绝缘层。
Stave 冷却器的演进与优势
Stave 冷却器约于20世纪中叶开始开发。铸铁 stave 冷却技术源自前苏联,经印度、日本传播,至20世纪70年代获全球认可。此后高炉冷却技术发展加速,出现板式冷却器、雪茄式冷却器等多种内部冷却装置,适应现代大型高性能高炉极端应力条件。Stave 冷却优于平板冷却的优势在于“毯式冷却”效果,而非平板和雪茄冷却器的“点对点冷却”,确保更均匀的冷却性能。
现代大型高炉多采用 stave 冷却系统,因其实现了强化且均匀的冷却。传统 stave 由球墨铸铁浇铸包裹冷却水管组成,从底板安装至炉喉。但腹部和腹部区域 stave 承受高热负荷重应力,限制炉龄,甚至导致 stave 本体脱落仅剩水管。这可能与铸铁导热系数及管材与铸体传热有关。即使采用最佳冷却系统,下部炉壳区域仍是高炉弱点。
铜 stave 的突破与应用
铸铁 stave 材料特性导致其在高热负荷下部劣化,难以实现20年稳定炉龄。20世纪90年代中期德国验证了铜 stave 制造可行性,此后多国高炉采用。1993年德国蒂森克虏伯施韦尔格伦2号高炉和萨尔茨吉特B高炉首次引入铜 stave。采用钻孔水道代替水管或铸造铜锭时预留水道,成为现代高炉设计的重要进步。
“铜高导热导致工艺热量散失增加”的理论被证伪。铜高导热导致表面温度低、薄保护层快速形成,反而减少带热量。冷却效果强烈,即使无保护 stave 前也能在几分钟内形成保护层。近期结果显示铜 stave 带热量甚至低于铸铁 stave。这种绝缘层将热损失维持在最低。不来梅钢铁厂2号高炉大修时,风口上方 stave 前未安装永久耐火材料,仅薄喷涂保护层,证明极其成功。如今铜 stave 用于高热负荷区域已成最先进技术。下部炉身不再是限制炉龄因素,炉底状况决定大修周期。现代铜 stave 在高应力高炉中将外壳与工艺热隔离,但不同位置承受不同热负荷水平。
Skull 形成与冷却效率的关系
高热负荷高炉冷却系统成功运行的关键是冷却元件热面形成 skull(凝壳)。Skull 由冷凝蒸汽、凝固渣铁组成,通过飞溅、滴落、冻结附着于冷却元件表面,厚度可达20mm。Skull 稳定性主要取决于冷却能力和冷却元件的机械附着能力,炉壁气流冲刷也影响 skull 保持。金属含量低时 skull 是天然绝缘体。极端热负荷(高温气流喷射或工艺异常)下 skull 会剥落后重建。Skull 脱落和重建导致炉壁热负荷大幅波动,峰值达30-50万 W/m²。
因此衬里和冷却设计须能承受此类热负荷以避免过早失效。研究表明:冷却元件冷却效率越高,skull 越稳定、附着越久,保温保护性能越持久。结果是高效冷却系统通常导致炉子总热损失降低。
炉壳支撑形式与冷却
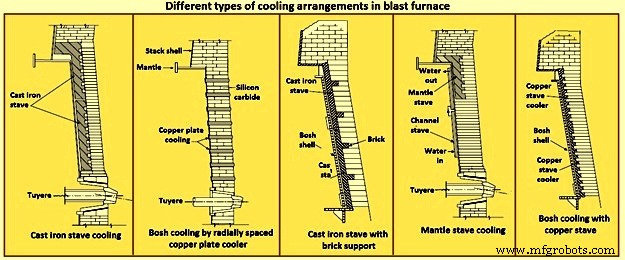
大多数大型高炉为无支撑独立式,部分设计采用地面钢柱或混凝土柱支撑的外套结构。外套消除了腹部区域,是炉体设计组成部分,需在与独立式高炉腹部相同条件下防过热。外套区域用铜板冷却因更换通道受限、板式冷却器过长而困难。采用 stave 可实现外套区域完整冷却覆盖。图1展示 stave 在外套及高炉不同冷却布置。
现代高炉热负荷特征与冷却元件选型
现代高炉生产强度超3 t/m³·d,通过优质炉料、配料技术、工艺控制、高风温、富氧和喷吹辅助燃料实现。但高强度操作导致炉壁承受高热负荷和波动。虽然峰值热负荷具体区域和大小因炉异异,但腹部和下部炉身通常遭遇最高热波动(图2)。
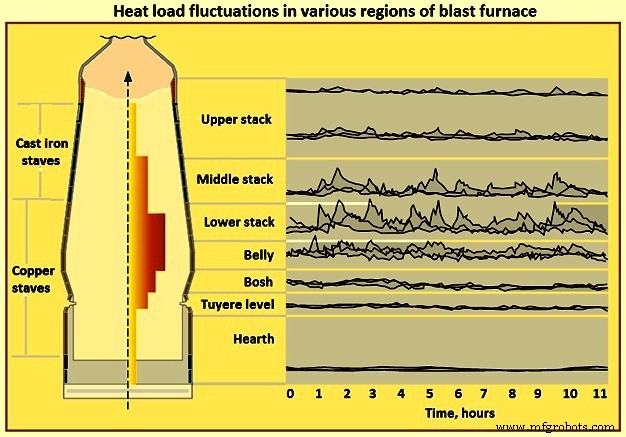
最高热负荷区域与粘结带位置、形状及具体配料模式密切相关。高热波动主因是不规则高速气流通过炉料焦缝冲向炉壁。高温和波动温度是冷却元件主要承受载荷。炉料成分和质量显著影响热负荷和波动:烧结矿超70%时峰值10-20万 W/m²;高比例球团或块矿可产生超40万 W/m²峰值热负荷。根据预期热负荷选用不同冷却元件。表1列出不同冷却和耐火设计的最大峰值热负荷能力。
| 设计 | 峰值热负荷 (W/m²) |
|---|---|
| 氧化铝耐火材料板式冷却器 | 50,000 |
| 第一代铸铁 stave | 100,000 |
| 多水路加厚铸铁 stave | 200,000 |
| 密集间距(300mm)特种耐火板式冷却器 | 400,000 |
| 高性能铜 stave | 500,000 |
需强调:峰值热负荷是炉衬或冷却元件长期生存的首要决定因素。
各类冷却元件详解
铸铁 stave 冷却器
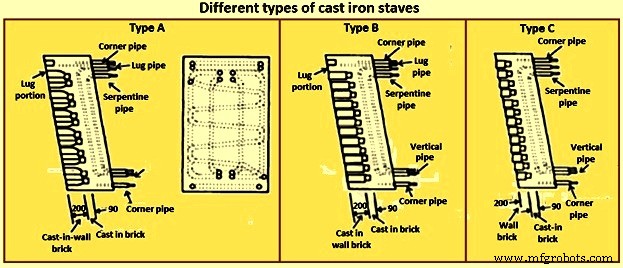
早期用合金珠光体片状灰铁,现改用球墨铸铁(球铁),因其在760℃以上抗裂性更好。近期铸钢 stave 替代铸铁也通过测试。铸铁 stave 冷却效果取决于内部冷却水管尺寸形状。典型尺寸:长1.8-2.4m,宽0.8-1.1m,厚0.25-0.6m。不同类型铸铁 stave 见图3。C型较薄,旨在节省炉内空间增大有效容积。
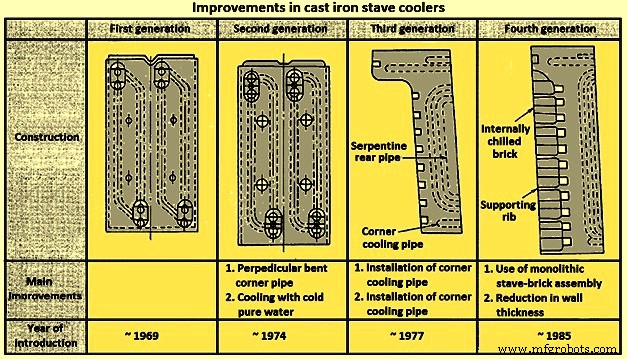
日本1969年引进苏联技术后持续改进:缩小管距、加装角部冷却管和背部蛇形管。第四代 stave 特征:双冷却平面,热面四根垂直管,冷面一根蛇形管;配备冷却鼻部和/或耐火材料支撑托架;角部强化冷却;耐火材料浇注于 stave 专用支撑孔。图4展示一至四代改进演进。
铸铁 stave 在腹部和炉身平均寿命8-10年。典型失效模式:铸铁材料脱落暴露内部管圈。高热负荷导致铸铁开裂;冷却管与铸铁随机间隙降低带热量;管材与铸体热膨胀系数差异导致分离破坏。管距更近的铸铁冷却器增加炉壳设计复杂度,不一定延长系统寿命。
铸铁 stave 高波动热负荷下失效机理:导热系数低(约45 W/m·K)。铸铁导热率低且存在绝缘层,形成水冷管与 stave 本体间热屏障,降低传热。传热不足导致 stave 热面温度超700℃,引起热变形。铸铁高温下相变体积膨胀导致疲劳开裂、本体脱落、钢制冷却管直接暴露于炉内高温。
铜平板冷却器
铜平板冷却器呈水平板状布置于炉壳,广泛应用于欧洲高炉。由电解铜焊接或铸造而成,铸造铜无焊缝问题,材料性能更均匀。常用于腹部至下部炉身。设计保持高水流速,实现均匀高传热系数。典型铜平板冷却器见图5。
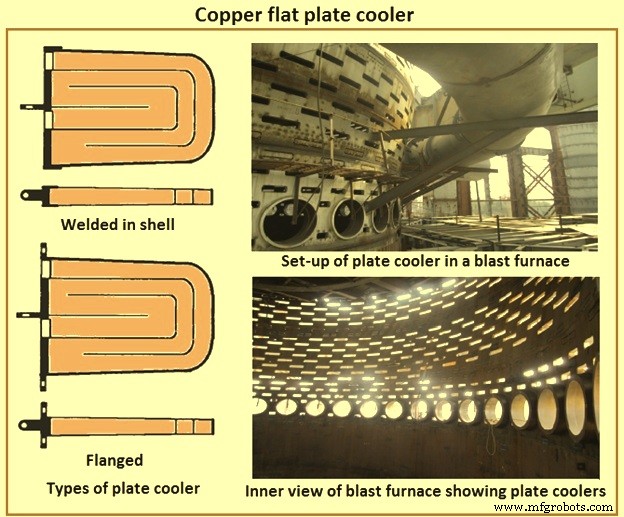
常规尺寸:长0.5-1.0m,宽0.4-0.8m,高约75mm。垂直间距0.3-0.6m,高热负荷区(腹部、下部炉身)常缩至0.25m。材料性能均匀。易受机械损伤区域前表面加强特种材料。多焊接于炉壳确保气密。通常多通道单/双独立腔室,管路和元件内水压损失最小。一种设计为六程单腔,维持高水流速,获得均匀高传热系数。
铜平板冷却器失效归因四大机制:(1) 挠度变形;(2) 管焊缝失效;(3) 塞焊失效;(4) 正面磨损。表2对比铜平板冷却器与铸铁 stave 冷却器。
| 描述 | 单位 | 铜平板冷却器 | 铸铁 stave 冷却器 | ||
|---|---|---|---|---|---|
| 平均 | 最大 | 平均 | 最大 | ||
| 单位炉壳面积冷却元件表面积 | m²/m² | 1-2 | 2.5 | 0.8-1 | 1-2 |
| 单位炉壳面积冷却水流量 | m³/h | 5-10 | 3-5 | ||
| 典型冷却水流速 | m/s | 0.5-1 | 2-2.5 | 1-1.2 | 2.5-3 |
雪茄式冷却器
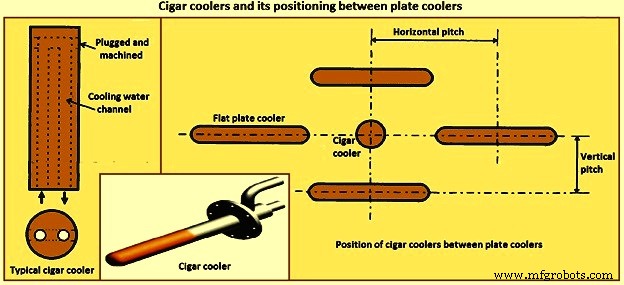
雪茄冷却器用于需更强冷却或平板冷却器间距不足时。又称铜套管。当需更强冷却或平板间距不足时,雪茄冷却器布置于平板冷却器间隙;也用于大修期间改进现有冷却系统。雪茄冷却器通常由实心铜棒加工成圆柱芯并钻孔塞焊形成单通道。
雪茄冷却器通常按水平和垂直平面插入相邻平板冷却器中心线之间。安装时用芯钻穿透炉壳和现有耐火衬里。在腹部、腹部和下部炉身使用雪茄冷却器可增加冷却系统面积。该区域温度和波动最高,雪茄冷却器可提高耐火衬里抗化学和机械侵蚀能力。但雪茄冷却器增加炉壳孔口,使用前须校核炉壳强度。图6展示典型雪茄冷却器及其从炉壳外侧看的布置位置。
铜 stave
为延长大修周期,铜 stave 技术应运而生。铸铁 stave 材料特性导致高热负荷下部劣化,难实现20年稳定炉龄。作为替代,轧制铜 stave 开发成功:在轧制铜板钻孔、焊接进出水管形成水道。20世纪90年代中期德国首用,后推广至多国高炉。
其他开发类型包括:铸造铜 stave(铸造时用芯棒形成水道)、铸入蒙乃尔管铜 stave(弯形蒙乃尔管浇铸形成水道)。
铜 stave 20世纪70年代末首用于高炉作为最佳高热负荷壁冷却元件。随着生产强化和20年炉龄目标,铜 stave 展现最佳潜力。虽90年代中期普及,但大多数装炉在2000年后。日本开发铸铜 stave,德国开发轧制铜板钻孔水道、外形公差严格的轧制铜 stave。钻孔塞焊铜 stave 典型设计:顶部四根直线水管、底部四根直线水管。内部管材选蒙乃尔、铜或钢。与铸铁 stave 不同,铜 stave 设计为与冷却管结合。
铜 stave 水道多由轧制铜板钻孔、两端焊水管形成,有时用消失砂芯铸造,但铜焊工艺必不可少。常规铜 stave 冷却能力优异,但制造工序多、成本高。
目前最流行轧制铜 stave,工艺为铜板钻孔、水道两端塞焊。新开发的铸入钢管铜 stave,将弯形钢管浇铸于铜中,制造工艺截然不同,实现了轧制铜 stave 难以达到的高能效和长炉龄。
轧制铜 stave 问题与铸入钢管铜 stave 解决方案
轧制铜 stave 存在三大问题:(1) 变形;(2) 热疲劳焊缝开裂;(3) 磨损。
变形问题: 内表面高温气体、外表面水冷,热膨胀差导致翘曲。stave 过长或固定螺栓位置不当会严重变形。变形导致凸出部磨损、高温气体进入接缝和背面烧蚀焊缝断裂。
焊缝开裂: 焊缝承受反复热应力,热疲劳导致开裂断裂。温度波动使轧制铜 stave 开裂断裂。
磨损: 铁矿石、烧结矿、焦炭硬度高于铜,接触下降时磨损 stave。磨损率取决于接触力、下降速度、铜与物料硬度、物料形状。
铸入钢管铜 stave 开发考虑以下方面:
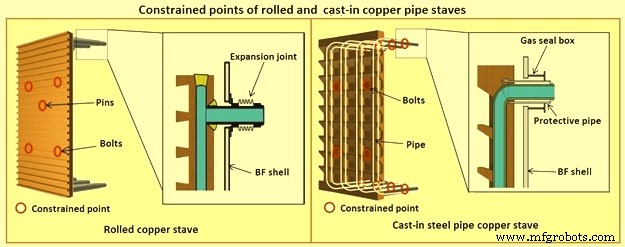
防变形设计: stave 长度和螺栓约束点设计至关重要。铸入钢管铜 stave 自身设计有效降低变形风险。图7对比轧制铜 stave 和铸入钢管铜 stave 约束点。轧制铜 stave 通过安装螺栓和销钉固定于炉壳;为保护立管根部焊缝免受应力损伤,立管通过膨胀节与炉壳连接,导致 stave 上下端自由位移、易变形。反复大热负荷致塑性应变累积、大变形。过长 stave、螺栓位置不当或超设计热负荷下,上端变形达50mm以上并断裂焊缝。
高可靠性、低成本: 基于铸铁 stave 制造经验,开发钢管嵌入铜铸件的铸造技术。新型铸入钢管铜 stave 优势:(1) 高纯铜铸造保证同等高冷却能力;(2) 嵌入钢管免除铜焊接水道,消除漏水风险;(3) 铸造和嵌管允许 stave 形状和水道布局更大设计灵活性;(4) 低成本。
抗变形特性: 图7所示,铸入钢管铜 stave 除螺栓外,两端保护管有气密盒,对 stave 上下端施加位移约束。保护管铸入 stave 本体,无断裂风险焊缝。钢管刚度大于铜,作为骨架提供更抗变形结构。内表面做成凹凸面:轧制铜 stave 矩形截面致远离水道处温升;铸入钢管 stave 凹凸面使内表面到各水道距离近似恒定,实现均匀冷却,减小内外表面温差,抑制热应力和变形。大热负荷下轧制铜 stave 内表面产生压缩塑性应变导致变形;铸入钢管 stave 凹凸面隔离压应力作用,抑制塑性应变。凹凸面降低作用于 stave 的应力应变,抑制变形。且用钢管形成水道,免除轧制铜 stave 必需的塞焊和管连接焊,避免结构薄弱焊缝断裂风险。
抗磨损设计
铜 stave 利用高冷却能力形成结痂防磨损,避免下降物料直接接触。但结痂常因操作波动脱落。无结痂时磨损取决于接触力、下降速度、硬度、形状。对策包括:稳定保持结痂、减小无结痂时接触力和下降速度、不降低铜硬度。轧制铜 stave 机加工凹槽;铸入钢管 stave 整体铸造肋条,可按需成型。铸入铜 stave 通常采用向上肋结构抗磨。铜硬度取决于冷却能力。
无结痂时轧制铜 stave 肋条小,物料进入肋间难移动,下降不受肋影响。铸入钢管 stave 肋条朝上且大,进入肋间的物料被排回炉内形成流动(载荷传递),向上流动将 stave 前物料推回,降低肋尖接触力和下降速度。
设计灵活性优势
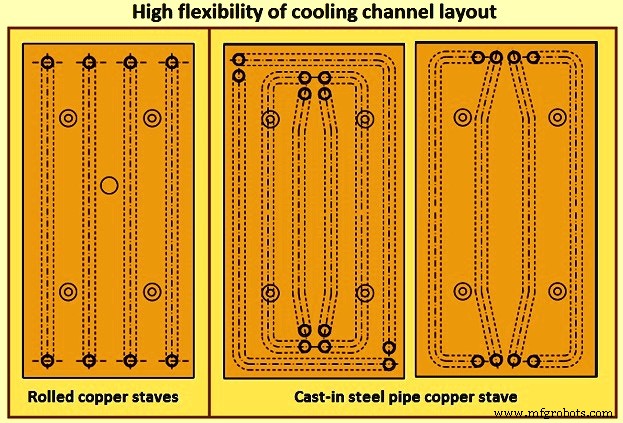
除延寿命、节能技术优势外,铸入钢管铜 stave 具高设计灵活性。高炉现用铸铁 stave 或冷却板损坏需利用现有炉壳开口更换铜 stave 时:轧制铜 stave 钻孔水道布局受限,难以自由按现有开口定制水道;铸入钢管 stave 用弯形钢管形成水道,可灵活按现有炉壳开口布局钢管。图8展示铸入钢管铜 stave 冷却水道布局高灵活性。
冷却系统布置与水循环
水冷系统通常设计为闭式循环而非传统开式系统。这允许管路化学清洗,全程控制水质保持洁净表面,确保最大传热。冷却管与炉壳密封技术趋向更薄、更软的金属膨胀节。平板冷却器和 stave 均增加橡胶弯头和软管使用。
平板冷却器典型采用独立串联供水。Stave 冷却器通常按水管数量设置多组独立进回水集管,单一供水系统故障时其余 stave 管仍获足够冷却。鼻部和角部管路接入额外水路。
冷却水循环回路类型
高炉生产率提升伴随高效冷却系统需求增加。高性能冷却系统确保高应力下工艺平稳运行。高负荷区需可靠有效冷却方案。高炉冷却系统通常采用三类冷却回路:
闭式冷却回路
通常设计为两至三个氮气加压闭式水循环强制循环回路。优势:(1) 可用处理软化水运行;(2) 无管路和冷却元件腐蚀、结垢、堵塞;(3) 化学药剂成本低;(4) 低水耗;(5) 无环境空气氧接触;(6) 极灵敏泄漏检测;(7) 可调氮压提高冷却水蒸发温度(如8bar压力下蒸发温度170℃);(8) 低电耗,泵仅克服压降无需考虑高差;(9) 不同冷却元件流量易调节控制;(10) 低维护成本;(11) 回路设备和冷却元件寿命长,高可用性保障高生产率。
组合闭式冷却回路
经济、高效、可靠、安全的方案。冷却水串联冷却不同冷却元件块,仍满足各元件运行要求。总流量大幅降低,水温差仍在可接受范围,冷却塔高效运行。
半闭式/开式冷却回路或蒸发冷却回路
可根据现场条件选用。主要适用于现有高炉最低成本改造升级。
制造工艺