


高炉增产增效核心参数与优化策略全景解析
高炉生产率及其影响参数
高炉(BF)炼铁凭借成熟可靠性能、灵活原料适应性、高热能守恒能力,仍是生产铁水(HM)最可行主流路径。无确切炼铁起源年代,但14世纪欧洲炼铁炉已启动关键工艺设计与再工程。此后技术持续迭代,推向更高产、更经济。
高炉经历巨变发展提产增效。技术开发与科研双驱推向最优操作窗口。技术日趋成熟,现代高炉运行已逼近热力学极限效率。甚至替代炼铁工艺的开发也面临高炉技术强劲竞争。
高炉本质为逆流移动床炉:固体料(含铁负荷、焦炭、熔剂)后转熔体自炉顶下行。煤粉与富氧(O₂)热风在风口区喷吹。各反应生成还原气体上行炉身,还原炉顶装入含铁物料。
高炉工艺是受大量相互耦合变量影响的多变量系统。须剥离变量间耦合以理解各变量对高炉绩效的角色。高炉绩效由多参数决定,生产率是核心指标。
高炉发展历经漫长实践积累与巨变改进。有效容积从<100m³增至>5000m³。此规模日产10000-13000t铁水,年产>400万吨。报道显示3000-5000m³有效容积区间高炉绩效最优。故高炉绩效更关联比生产率(效率指标),常用t/d·m³(有效容积)表达。部分钢厉以有用容积计。多座高炉比生产率达2.5 t/d·m³左右。
炉型仅是影响生产率的单一变量。其他多参数深度影响:装料结构优化、炉型设计、喷吹技术、过程控制均助推生产率。例:无钟顶装料系统优化料面分布→改善气流分布→提产率。
高炉生产率=单位时间可能煤气通量/单吨铁水所需比煤气量。提产双路径:增煤气通量(改善透气性)与降比煤气量(降还原剂比消耗)。
以下深度解析核心影响因子(注:下述影响度为单因子隔离态,非加性,因高炉运行高度集成,参数间存强化/弱化交互)。
原料体系
除焦炭/球团焦/喷吹煤等燃料还原剂,高炉产铁水需:(i)含铁原料:烧结矿、球团、定尺富矿;(ii)熔剂:石灰石、白云石、石英石;(iii)杂质添加剂:锰矿、钛铁矿等。
含铁料Fe含量越高→入炉脉石越少→渣量降→产率升。配料Fe每增1%:Fe≤50%时产率增~2.4%;50-55%区间增~2%;55-60%区间增~1.7%。若入炉废钢,每10kg/t铁水Fe投入→产率增0.6%。
石灰石/白云石直接入炉需炉内煅烧吸热→增比燃料耗。经烧结/球团外部煅烧→高炉有效容积更多承载含铁料→产率升。每减10kg/t铁水生石灰石耗→产率增0.5%;白云石每减10kg/t→增0.4%。
高产高炉需负荷高透气性与均匀性。控制<5mm粒级含量:每降低1%含铁料<5mm含量→产率增1%。负荷还需高还原性促进短停留时间,低锌/铅/碱等有害杂质避免工况扰动。烧结质量关键:最优粒度分布、高强度、高还原性、高孔隙度、软化温度>1250℃、FeO恒定7-8%、碱度恒定。
配料分布控制对提产关键:保障稳定下料、调节壁部气流(避免高热负荷不生成停滞区)、促进固气接触。双钟顶装料矿负荷径向均匀度提升→产率增2%;无钟顶装料→增3%。双钟升级无钟顶→增4%。
燃料/还原剂体系
两类:冶金焦(炉顶装)与喷吹煤/天然气/焦炉煤气/油/煤焦油(风口喷吹)。
焦炭多维影响产率:高灰分→入炉渣料增→增渣量→每降1%灰分产率增1.3%。焦炭CSR(反应后强度)、CRI(反应性指数)、Micum指数(M40/M25/I40、M10/I10)影响炉身透气性与风口区机械强度。M40抗碎、M10耐磨。高CSR/M40、低CRI/M10利产率。M25每增1%→产率增0.6%;CSR每增1%→增0.7%;M10每降1%→增2.8%。图1展示焦炭性质对产率影响曲线。
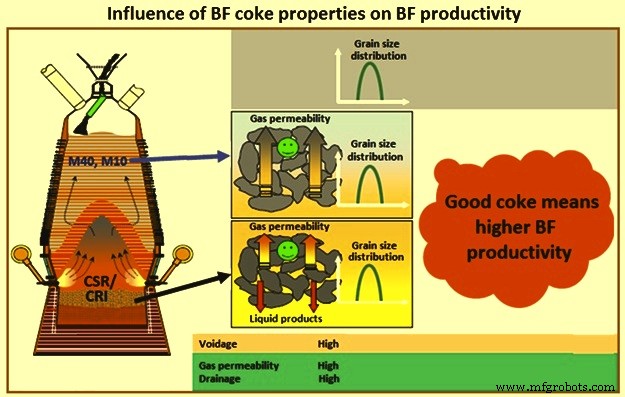
图1 焦炭性质对高炉生产率影响曲线
焦炭硫分亦影响产率:硫每降0.1%→产率增0.18-0.71%(随铁水硫含量递减增益递增:0.05%S增0.18%、0.04%增0.22%、0.03%增0.27%、0.02%增0.38%、0.01%增0.71%)。
焦炭粒度影响:>80mm粒级每降1%→产率增0.2%;<25mm粒级每降1%→增1%。
喷吹煤/天然气/焦炉煤气/油/煤焦油影响比煤气流量→降炉顶温、升风口绝热温度(RAFT)。伴随喷氧补偿,喷吹替代燃料本身不影响产率,但喷氧带来产率增益。
热风参数与富氧
热风温度每升10℃:800-900℃区间产率增0.5%;900-1000℃增0.4%。
富氧≤25%时:1000-1100℃区间每升10℃增0.3%;1100-1200℃增0.28%;1200-1300℃增0.25%;1300-1400℃增0.22%。
富氧25-35%时:1000-1100℃增0.25%;1100-1200℃增0.2%;1200-1300℃增0.2%;1300-1400℃增0.18%。
富氧35-40%时:1000-1100℃增0.2%;1100-1200℃增0.18%;1200-1300℃增0.16%;1300-1400℃增0.14%。
热风湿度每降1g/m³:风量1500-1600m³/t铁水→产率增0.14%;1000-1100m³/t→增0.06%。
热风富氧提产:绝对富氧每增1%:≤25%增2%;25-30%增1.7%;30-35%增1.4%;35-40%增1.6%。
炉顶压力每升10kPa(≤200kPa超压)配套增风量→产率增1%。
加速熔融差压每增1%至边界值→产率增0.5%;超边界值→增0.3%。
铁水与渣铁品质
出铁制度关键:合理出铁口深度、及时开口、控制出铁速度、良好炉底排渣、枯炉后封口。出铁泥质量是良好出铁制度的基石。
降铁水Si利产率:因矿焦比优化、粘结带下移→Si转移铁水体积降。铁水Si每降0.1%→产率增1.2%。
降铁水Mn利产率:每降0.1% Mn→产率增0.22-0.44%(矿Mn含量越高影响越弱)。
降铁水P利产率:每降0.1% P→产率增0.6%。
渣性质显著影响产率:低单位渣量/低粘度渣利产率。渣量每降10kg/t铁水→产率增0.6%(与总渣量/入炉铁含量无关)。
其他影响因子
短期停炉每降1%→产率增1.5%。低风运行每降1%→增1%。延迟开铁每降1%(平均延迟0.5倍相邻出铁间隔)→增0.1%。
自动化过程控制提产3-5%:最小化还原剂消耗、即时对抗挂料/滑料/结骨/煤气流窜等扰动、稳定铁水渣参数。
制造工艺