


优化燃烧系统提升钢材加热炉效能
加热炉燃烧系统
加热炉主要功能将半成品钢材(钢锭、方坯、板坯、圆坯)加热至1000-1250℃典型温度区间,使其塑性足够在热轧机轧制成所需截面、尺寸、形状。加热炉还须满足冶金和生产率要求的加热速率特定指标。炉内物料连续流动,随炉内移动加热至目标温度。
热轧作业要求以最低成本、最优轧机生产率提供高质量加热半成品钢材。热轧厂加热炉消耗大量能源、同时产生大量污染物。因此必须探索降低能耗、污染物和成本途径,即提高加热炉燃料效率。
燃烧系统关键影响
加热炉燃烧系统对加热半成品钢材质量和燃料消耗量有重大影响。现代加热炉关键期望不仅是降低污染物排放和能耗,还要提高加热钢材质量、可靠性、温度均匀性、热通量及设备人员安全。这些是显著影响燃烧系统的关键因素。
燃烧三要素与热传递考量
启动维持燃烧三基本要素:(i) 燃料,(ii) 氧气,(iii) 点火足够能量。燃料氧气无阻碍相遇反应燃烧最高效。但实际加热应用中,仅考虑燃烧效率不足,必须考虑热传递方面。加热炉燃烧系统重要参数:
- 需传递给料材的热量;
- 炉内产生热量不仅加热料材还需克服所有热损失;
- 部分可用热量从炉气传递至加热料材表面;
- 料材内部温度均衡;
- 炉门炉墙等热损失;
- 排烟带走热量;
- 排烟污染物排放(如NOx等)。
空气含78%氮气、1%氩气稀释氧气,非燃烧传热最优条件。燃烧过程氮气被加热,为避免能量传递给氮气损失,需回收此能量节燃料。
热量通过对流、传导、辐射传递至固体产品表面。产品内部热传递仅靠传导。这意味着随时间变化的加热产品表面、尺寸、材质及炉内尺寸均重要。
高效均匀加热挑战
高效均匀加热需重视炉内气体成分和流动模式。传统非优化加热策略稳态下似乎足够,但生产中断、产品规格尺寸变化、目标出炉温度变化时,无法提供最优质量和成本表现。当前需在所有条件下以最小环境影响实现最高质量最低成本加热。
全球变暖背景下,严格环保法规要求最小化单位燃料消耗同时减少氮氧化物(NOx)等污染物。最低能耗与污染排放目标与满足生产要求相冲突,挑战操作员和设备供应商利用一切可用技术设计节能环保合规燃烧系统。
常规燃烧器设计下这两目标常冲突。但采用最新技术和扩散火焰燃烧技术燃烧器设计,现可实现预热燃烧空气高效率与相应低NOx排放。
加热炉分区结构
钢厂运行多种加热炉。炉体含多个区域。通常设计多加热区:(i) 预热区,(ii) 加热区,(iii) 均热区。半成品钢材入预热区,依次缓慢通过加热区和均热区。钢材在预热区和加热区大致加热至目标温度,在均热区浸泡保持钢材内部温度均匀,主要靠周围气体辐射传热。各区用途不同,通常独立燃烧器控制,虽燃烧产物经前区排烟道排出。空燃比典型设定为烟气目标余氧水平。目标确保所有燃料炉内完全燃烧,同时避免过量燃烧空气降低加热效率。
加热炉多分区结构因区间相互作用、不断变化产品需求、变化提取速度、提取钢材动作,使燃烧优化极难。许多问题导致结果偏移:
- 气体或空气计量不准;
- 空气湿度变化;
- 显著燃料或氧从另一炉区迁移;
- 预热空气经蓄热器时:(i) 管道或蓄热器泄漏,(ii) 温度修正因子失准,(iii) 季节变化;
- 阀门执行器磨损损坏;
- 炉体泄漏。
基于燃烧器能力和目标余氧水平,各区需固定化学计量比。比值因区而异,两原因:
- 各区目标余氧可能不同,因氧水平、温度、氧化铁皮形成关系;
- 因燃烧器混合能力,化学计量比可能需针对不同燃烧器调节比调整。
通常加热炉操作员不知氧是否在目标设定点附近,因无实时工艺反馈。这种不确定性操作后果显著。考虑燃烧器反应和理论燃烧产物,化学计量比偏离设定点可能性存在。实际烟气氧超设定点降低效率增燃料成本。实际氧低于设定点则一氧化碳升高,造成不安全工况和未燃燃料排出降低效率。此外,加热炉空燃比控制器持续调整设定点适应变化炉况,氧化状态也随之变化。实际加热炉经历某种程度不完全燃烧。导致混合不良因素:
- 燃烧器效率;
- 调节比;
- 空气燃料速度不匹配;
- 比例控制失调;
- 炉体泄漏。
混合不良导致不完全燃烧也可致一氧化碳与氧共存。实践中常同时存在这两者。因此加热炉最优运行需合适传感器提供实时燃烧产物数据。
蓄热器与废热回收
加热炉通常用蓄热器作为废热回收单元实现高热效率节能。回收废热预热燃烧空气再送燃烧器。预热空气带来节能和良好燃烧性能。但缺点含大规模废热回收系统。且预热空气温度通常最好仅600-700℃。
两大近期发展技术
半成品钢加热领域近期两大发展:(i) 高温空气燃烧,(ii) 氧燃料燃烧。
高温空气燃烧(HiTAC)
HiTAC技术利用>1000℃预热空气。在加热炉采用此技术使钢厂大幅同时降低能耗、CO₂和氮氧化物排放。HiTAC还减小加热炉物理尺寸(较传统炉)。
HiTAC基本概念:高循环再生器最大废热回收与高预热燃烧空气与燃烧气体受控混合,产生均匀相对低温火焰。
HiTAC再生燃烧器独特燃烧特性:产生高效清洁火焰,温度热通量分布均匀。这些特性带来生产率提升、产品质量改善、炉部件环境更温和。HiTAC可降低运行成本。
HiTAC提供显著更高火焰稳定性(含极贫燃料混合物)、更高传热、低烟囱热损失(废热)。通过适当换热方法将高温侧(燃烧气体)热量回流至未燃混合物侧。预热给未燃混合物额外焓而不被燃烧产物稀释。
HiTAC下火焰特征显著不同:火焰稳定性、减排、显著节能。火焰颜色区别于常见蓝/黄。特定条件下观测到蓝绿、绿色火焰(典型烃燃料)。对比观测到无焰(或无色)燃料氧化。
HiTAC主要特征
- 利用燃烧器再生器以极高空气预热温度燃烧烃类;
- 利用排气显热预热燃烧空气(>1000℃),技术致力使空气预热接近目标炉温;
- 排气温度约150-200℃;
- 提取燃料大部分能量用于加热过程;
- 替代冷气节燃50%,替代蓄热器预热空气节燃30%;
- 炉内热分布极均匀;
- NOx生成极低。
再生燃烧器成对配置,每燃烧器在燃烧和排气间循环。燃烧空气在燃烧器两组通道循环:经一组进入从再生材料吸热;燃烧产物经另一组排出加热再生材料高温。下一循环燃烧空气和燃烧产物切换通路。
图1说明HiTAC概念并与常规加热炉燃烧对比。直接燃料与高温新鲜空气燃烧通常产生极高温火焰。改进炉膛几何结构下,不仅高速入口空气剪切运动熄灭基础火焰,且燃烧前必须分离燃料气入口使空气与燃烧气体(BH)稀释混合。注意这些是常温空气下普通燃烧无法维持条件。此外,单独喷入炉膛燃料也卷入炉内燃烧气体,此准备期燃料发生热解、分解、液体燃料汽化等变化。燃料与卷入产物(B*F)间可能发生弱燃烧反应,主燃烧在燃料与大量燃烧气体稀释空气混合区(B*F*BH)进行。燃烧气体高循环率导致低氧浓度火焰变化可能产生展宽反应区,发生相对慢反应。无预热空气稳定燃烧中,燃料与新鲜空气直接燃烧(F*A)发生在燃烧器近场。此后下游因入燃烧空气卷入循环燃烧气体,稀释条件下燃烧可能继续。靠近燃烧器燃烧(F*A)显示炉内最高温度,炉排大部分氮氧化物在此形成。但此区燃烧维持炉内燃烧必不可少,若此段熄灭整个火焰不复存在。
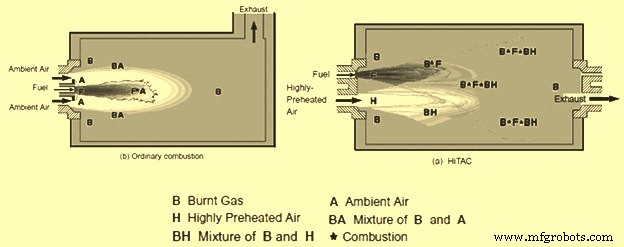
图1 HiTAC混合燃烧概念
尽管使用高预热空气,HiTAC平均温度和瞬时峰值温度均显著低于常规燃烧。
氧燃料燃烧系统
氧燃料指完全用氧气(低温技术或吸附技术制取)替代空气作为燃烧氧化剂。用氧气替代空气总体优势:空气带入燃烧过程氮气几乎或完全消除。燃烧中氮减少允许更高火焰温度和燃烧效率,因燃烧气体体积减少减少从火焰带走并随排气损失热量。氧燃料对比空气燃料优势:
- 降低能耗;
- 提高加热速率增产(无需提高炉温设定点);
- 降低炉排放。
除上述优势,氧燃料燃烧有时比蓄热器或排放控制设备等其他提效方法资本投入更低。氧燃料燃烧也可能因更好控制和更短加热时间减少氧化铁皮损失。
对比空气燃料,氧燃料燃烧两主燃烧产物CO₂和H₂O分压大幅更高。这改善传热速率。因排气无氮稀释,气相更积极参与传热过程,不仅因CO₂和H₂O传热导率和热容更高,还因两者均为高辐射热传递三原子气体。
氧燃料炉流型优于空气燃料。无氮且节燃料使排气体积减少70-80%。气体停留时间更长,更多时间传热给产品。产品实浸没于CO₂和H₂O组成的气态排气流体中,即湿润环境,传热能力更强。
同炉温设定下对比氧燃料炉和空气燃料炉,材料在氧燃料炉更快达设定值,因气体性质。
氧燃料燃烧可用热量大幅高于空气燃料。可用热增加直接关联能耗降低和炉通量增加。
燃烧可用热增加意味排烟热损减少,更大比例总能量输入留在加热炉做功。故可用热增加时,完成恒定工作量所需总能量输入减少。
节能率随燃料类型、现有燃烧比、燃烧空气温度变化。烟道尺寸减小和辐射损失减少等因素影响氧燃料实际节能率。氧燃料燃烧效率提高另一影响:提高加热速率获更多炉通量。
氧燃料火焰温度通常比空气燃料高500-800℃。辐射传热取决于源到接收器温差四次方,氧燃料燃烧导致火焰到材料辐射势大幅增加。氧燃料燃烧产物也是更好辐射传热源。因空气燃料主产物氮气辐射传热效率不如氧燃料主产物二氧化碳和水蒸气。
某些情况下炉产能受允许排放烟气量限制。氧燃料燃烧可减少炉排放、在允许排放上限内提高产能。
氧燃料排气体积大幅降低。总排气量通常比空气燃料少70-90%。许多情况下仅排气量减少即有益,特别是现有污染控制设备有限和/或关注颗粒物排放时。氧燃料燃烧更重要结果:特定排气成分排放降低。最明显结果:燃料消耗减少。燃料消耗减少导致单位时间或单位半成品钢材加热CO₂排放降低。虽CO₂排放非当前主要关注,但全球变暖气候变化表明未来CO₂排放可能面临更严条件。许多炉操作员更直接关注NOx排放。氧燃料燃烧使燃烧产物氮分压大幅降低,即使高火焰温度也降低NOx生成潜力。多因素影响氧燃料炉NOx排放率。氧纯度因素之一。但最小化氧燃料NOx排放主要因素是炉压控制。二次空气泄漏配合高氧燃料火焰温度大幅削弱氧燃料燃烧作为NOx控制技术影响。
氧燃料火焰温度更高、体积长度更小。设计钢材加热氧燃料燃烧器系统需考虑火焰特性。通常钢加热需均匀温度分布避免加热钢材局部过热欠热。氧燃料燃烧器类型布置取决于加热炉类型和火焰与半成品钢材接近程度。
燃烧产物循环促进加热室气体运动,最小化温差。将燃烧气体循环回氧燃料火焰降低峰值火焰温度、促进更均匀火焰辐射分布保护最靠近燃烧器产品免过热。多种氧燃料燃烧器设计获循环效应,含专利喷嘴及利用氧燃料火焰动量产生气体循环设计。
氧燃料燃烧低燃烧产物体积虽带来显著效益,但设计燃烧控制系统需特别关注。燃烧比精确控制对加热工艺至关重要,因燃烧产物构成加热气氛最终影响氧化铁皮形成速率类型。空气燃料系统中空气带入大量氮气为空燃比变化提供缓冲安全因子。氧燃料此缓冲几乎完全消除。意味着氧燃料燃烧氧燃比百分比变化对加热炉气氛影响大于空气燃料相同变化。
氧燃料燃烧良好炉气氛控制需比空气燃料更高精度控制系统。质量流量补偿通常满足维持良好氧燃料炉气氛所需精度。氧燃料燃烧控制另一重要变量:炉排气和压力控制系统。
氧燃料燃烧排气量按热效率增益减至空气燃料10-30%。意味着空气燃料用的大烟道和挡板尺寸压力控制仪表控制范围缩小至氧燃料无效。因此转氧燃料燃烧需减小烟道尺寸,或新建加热炉设计时补偿较低排气量。缺乏良好炉压控制导致三级空气泄漏提供氮源额外生成NOx,抵消或消除减排潜力。空气泄漏入加热炉也影响炉气氛、增加钢表面质量控制复杂性。
氧化铁皮形成速率类型是钢加热炉运营重要考量,无论燃烧系统类型。除钢合金类型,炉气氛和加热速率主管氧化铁皮形成。良好控制燃烧比和炉压维持氧化铁皮形成和钢表面质量控制。但氧燃料燃烧产生气氛即使理想条件下也不同于空气燃料气氛。
制造工艺