


轧机热机械控制工艺(TMCP)优化力学性能
轧机热机械控制工艺
热机械控制工艺(TMCP)是通过控制轧机热变形过程改善材料力学性能的技术,最初旨在生产所需产品外形。控轧、控冷、直接淬火是典型TMCP。此工艺通过最小化或消除热变形后热处理节能炼钢,提高高品级钢生产率。通常需改变合金设计,常降低热变形工艺本身生产率,但同时可减少合金添加总量、改善焊接性,有时赋予钢材新有益特性。
TMCP工艺有若干优势,可克服主要合金元素添加和常规热处理相关问题。加微合金的TMCP钢通过晶粒细化协调强度、韧性、焊接性矛盾需求。TMCP有效降低预热温度,降低轧制成本。TMCP钢焊接性好,在造船、海工、管线、建筑等领域备受重视。
TMCP是明确变形操作与明确热处理在单一生产阶段结合的精密工艺,控制被轧钢组织。TMCP生产具备目标外观质量(尺寸、形状、表面质量)和可接受力学性能的钢材。TMCP通常视为钢材生产最终阶段。
应用领域
TMCP一般关联热带钢厂、板材厂、棒线材厂热轧作业。例如热轧厂生产低碳钢热轧带钢时,精轧机组受控轧参数(温度、速度、压下量、出口冷却模式)经精心选择以获得目标力学性能。传统TMCP关注产生目标力学性能所需组织的冶金方面,对形状平整度、厚度一致性、表面质量等外观质量关注较少,虽它们与产品冶金和加工实践密切相关。
历史演进
热机械处理商业化生产首例为1950年代造船用40kgf/mm²级碳锰钢板控轧。1945后,韧性区别于延展性、缺口韧性成为造船和结构钢板要求。1950年代,提高Mn/C比、铝脱氧、Al杀钢正火均被采用改善缺口韧性。当时确立铁素体(α)晶粒细化可降低延脆转变温度概念。
1960年代初起,大量研究轧制温度对力学性能影响。由此开发受控温度轧制程序细化晶粒。控轧大幅减少合金添加、改善焊接性。由此大量生产高强高韧钢,主要用于管线。
控轧虽生产率相对低,但可在较低温度进行获增强强度韧性。因控轧基于晶粒细化,能提高屈服强度和韧性,但不加合金不能提高抗拉强度。故此工艺焊接性改善有限。
1970年代末起,努力将改善强韧性的TMCP与改善焊接性的微合金化结合。TMCP与控轧结合时,加速冷却允许控制奥氏体(γ)向铁素体(α)转变。TMCP现广泛用于生产高强高韧优异焊接性钢材。
1980年代大幅改进现用水冷TMCP:低温轧制后加速冷却和直接淬火。连续在线控制覆盖宽冷却参数(传热系数)和奥氏体状态(未变形、再结晶、非再结晶),产出多样钢性能。
冷却设备采用多概念。最复杂现代配置中,板材经矫平机矫平后水冷。此程序对宽冷却速率范围有效,实现板面均匀冷却和力学性能均质化。
TMCP工艺分类
TMCP工艺大致分三大类:
- 从正火温度(全奥氏体区,Ar₃以上)控轧,后快冷约10℃/s。目的:控轧细化晶粒,抑制铁素体和珠光体生成,促进形成高强高韧贝氏体提高强度。
- Ar₃以上及以下(奥氏体+铁素体双相区)控轧。除奥氏体晶粒细化外,再结晶晶粒扁平化,变形促进细铁素体核生。Ar₁以上中断控轧,快冷至室温或中间温度。
- 控轧作为预处理,后冷却再加热至Ar₃略上方,再快冷至Ar₁远下方。目的:控冷开始前发展最细等轴奥氏体晶粒。
通过合理选择变形温度和应变率可提高钢强度。同成分TMCP钢强度高于正火钢。故TMCP钢成分更精简(合金含量更低)可达同强度常规正火钢水平。
TMCP冶金特征
TMCP组织控制概念示意图1。TMCP利用铁素体和贝氏体转变增强强度和韧性,控轧技术主要通过细化铁素体组织增强韧性。加速冷却比临界区(奥氏体+铁素体)轧制生产率高,通过分离现象最小化吸收能量下降。TMCP由两串联阶段组成:(i) 控轧,(ii) 后续加速冷却。轧制阶段奥氏体晶粒拉长成薄饼状,引入晶格不连续性如台阶和变形带。这些台阶和变形带保留至加速冷却开始(轧制温度足够低<800℃)。
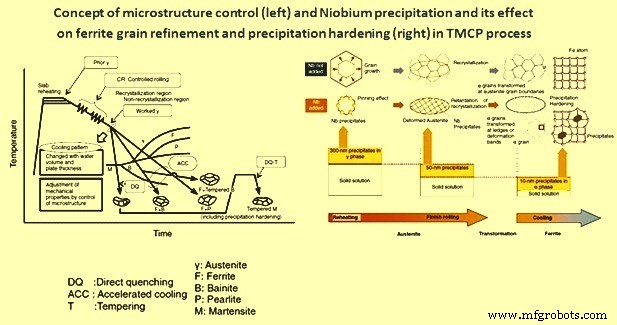
图1 组织控制概念及Nb析出及其效应
温度足够高(>900℃)时发生再结晶,变形诱导台阶和变形带大多消失。保留变形台阶带可作为奥氏体向铁素体转变潜在异质核化位置,促进晶粒细化。奥氏体非均匀变形增加单位体积晶界面积和晶界长度,单位体积晶角数不变。
TMCP额外特征在于冷却过程。加速冷却有效抑制转变产物生长,利用上述核化位置通过转变实现晶粒细化。加速冷却引起转变温度下降强烈改变晶内组织。转变驱动力也通过低温轧制后水淬促进晶粒细化。抗拉强度可宽范围控制(50-80kgf/mm²以上)。
微合金元素控制组织
钢中微合金元素控制组织。微量铌(Nb)、钛(Ti)(浓度~0.01%)允许从钢加热到控轧和加速冷却过程中细化组织、增强成品强度。以Nb为例(图1),各工序形成Nb析出物尺寸约:板坯加热前(>1000℃)300nm,控轧中(~800℃)50nm,冷却转变温度(~600℃)10nm。简而言之,随工艺推进温度降低析出物尺寸减小。这利于组织控制。因此需维持Nb固溶以便后续工序充分析出。
Nb加热阶段析出钉扎作用防止奥氏体晶粒长大。后续轧制中,低于再结晶温度(~900℃),应变能驱动力促进细Nb碳化物/氮化物析出。这些细析出物防止奥氏体再结晶从而防止粗化。
热机械轧制中,应变诱导微合金元素(如Nb)析出在控制组织中起重要作用。Nb延缓奥氏体再结晒启动。
因奥氏体非再结晶性质,后续冷却过程有丰富异质铁素体核化位点(台阶和变形带)。Nb冷却时奥氏体向铁素体转变中在铁素体基体析出,通过析出强化机制增强强度。析出物晶体结构不适应铁素体晶格,铁素体与析出物非相干性导致强度增加。
TMCP参数影响Nb-Ti微合金钢组织性能。例如,终冷或非再结晶轧制温度降低时屈服和抗拉强度增加。
TMCP最显著效应:通过组织控制,同强度常规钢可用更低碳当量(即更少合金添加)制造。证实TMCP钢达到同强度所需Ceq比正火钢低0.04%-0.08%。结果,TMCP钢焊接性(防HAZ冷裂纹所需预热温度)显著改善。TMCP提高钢结构制造生产率,增强安全可靠性。
TMCP设备与技术
1980以来提出多种加速冷却设备并投入实用。发展关键点:冷却温度均匀性可控性、冷却后板形平整度、工艺生产率。常用加速冷却设备为此彻底审查。各钢厂按冷却方式、安装位置、带钢/板材运动增设特定功能。
现代加速冷却设备常为连续型:冷却区沿带钢/板材行进方向分区。此布局下各区带钢/板材上下表面水冷可独立控制。
除均匀水冷外,减少变形冷却技术进步要求更精密冷却控制,以同时保证冷却温度均匀性和冷却后带钢/板材平整度。带钢/板材变形(挠度)按不均匀冷却方向分三类:厚度方向、纵向、横向。基于热应力和弹性失稳理论,求得这三方向因不均匀冷却导致临界屈曲表达式。板材四窄面不可避免过冷是变形原因之一。为避免温降,常采取机械措施:横向施加水冠分布,宽度方向边部屏蔽减少边部水流,头尾屏蔽防止两端窄面过冷。为最小化温差,也研究优化下表面喷嘴布置,因上下表面不同热历史也是变形机制。部分钢厂采用学习功能,基于累积温度平整度数据自动控制上下表面水量比。冷却前带钢/板材平整度对确保均匀冷却温度至关重要。这与近年趋势一致:安装热矫平机于加速冷却前优化设备序列配置。
1990年代以来日益增长TMCP需求要求额外技术。关键问题:实现高度均匀冷却最小化钢应变,常规TMCP方法偶尔产生应变需矫平修正。产品质量要求更严,钢材强度变动更小。通过提高加速冷却终冷温度精度实现。为响应要求,开发出CLC-?和Super OLAC等新型TMCP技术投入生产。
改进冷却设备系统CLC-?由日本制铁(NSC)开发商用化。此系统为TMCP技术突破。凭借独特冷却技术和设备布局,实现全带/板宽冷却速率范围、模式和均匀冷却特性。NSC通过热传导工程和流体动力学实验数值分析,克服常规冷却设备不可避免的冷却行为非均匀性。开发新一代水冷系统,宽冷却能力范围,温度变异降至常规设备约一半。新一代受控冷却技术现广泛应用实际产品,解决强度韧性等冲突性能要求。
上述措施改善冷却温度均匀性和冷却后平整度,优于过去TMCP应用。但日益严格钢材平整度要求需进一步改进加速冷却设备和控制措施确保冷却后平整度。为此部分钢厂近期采取安装重型冷矫平机等措施。
制造工艺
- 擀面杖:从伊特鲁里亚起源到现代工艺的演变
- 避孕药:历史、获益、风险与生产
- 全自动泳池注水与监控系统:树莓派+低功耗Arduino传感器网络
- 滚动闹钟机器人:树莓派+Google Calendar智能移动唤醒系统
- Arduino自动列车控制器 – 可编程调度/加减速/双向运行
- Arduino 电源控制中心:N-FET/P-FET/继电器/RTC 多功能扩展板
- DIY Arduino 加湿器控制器:继电器安全控制高压电路
- 机械压力机:关键应用与优势解析
- 机械压力机:功能、类型与工业应用详解
- 轧机类型与轧制缺陷详解:五大轧机对比及常见缺陷成因
- 轧机详解:类型、工艺流程与工业应用
- 轧机如何塑造钢铁:保障强度与一致性的核心工艺内幕