


提升连铸机生产率与产品质量的关键技术
连铸机生产率与产品质量
连铸是将液态钢凝固为半成品(钢锭、方坯、板坯等)供热轧机后续轧制的工艺。1950年代连铸商业化应用。自商业化应用以来较短时期内,工艺经历广泛新工艺发展,旨在提高生产率和优越产品质量。发展包括连铸机新设计概念、冶金实践、计算机系统过程控制自动化应用。
推动发展主动力是认识到显著提高收率和节能可能,对运行成本有戏剧性影响。通过这些发展,实现连铸产品质量重大改善。现代连铸机高效生产基本全牌号钢材,包括关键应用最高质量钢,质量完全等同并超越钢锭钢产品。
生产率提升
提高连铸工艺生产率两途径:提高连铸机吞吐量(吨/小时)和净作业率。吞吐量通过提高铸速和增加截面面积提升,净作业率通过减少停机时间提升。
连铸机铸速受多种现象限制:
- 高铸速显著增加结晶器液态钢流速。液钢流动微小扰动扰乱结晶器凝固壳形成、阻碍夹杂物上浮、导致保护渣卷入铸坯。液面涨落和波动随铸速加剧,引起表面质量问题甚至粘结漏钢。可通过改变水口设计(流向更向下或增加底部垂直口)、电磁搅拌、更换保护渣、控制结晶器流型解决。
- 高铸速导致振荡和引拔力克服凝固壳与结晶器界面摩擦产生过大轴向应变。相关横向裂纹和漏钢可能限制铸速,特别是存在错位、结晶器过大锥度、保护渣液层不连续时。液态保护渣层覆盖全结晶器表面且对中良好时应力小。
- 高铸速下铁静压力在薄壳产生过大膜应力。若结晶器出口壳厚不足导致裂纹漏钢。关键壳厚多数钢级约3mm,任何可行铸速易达成,说明其他标准更重要。
- 高铸速导致壳生长局部不均匀形成局部热薄区,即使平均壳厚超关键厚度也可能引发纵向裂纹漏钢。通常通过优化初凝保护渣行为、振荡实践、锥度设计解决:保护渣润滑连续、初始热通量低均匀、结晶器壁锥度匹配壳收缩轮廓。渗碳钢级和奥氏体不锈钢最易受此问题影响。进入结晶器液钢过热度也加剧此问题,特别是分流水口浇铸时液钢射流冲击侧面。
- 高铸速导致结晶器下铸坯过度鼓胀,引起各种内部裂纹甚至极端鼓胀漏钢。通过选足支撑辊、保持辊对中、控制结晶器下喷水冷却、避免辊距喷水突变或降低铸速控制鼓胀。
- 铸坯中心最终凝固点距液面距离随铸速正比增加(给定截面厚度),限制特定连铸机最大铸速。割炬切断和辊支撑系统须延伸适应冶金长度增加。冶金长度不可通过增加喷水冷却强度显著缩短。
- 喷水冷却区末端后高铸速导致铸坯再加热。此再加热产生内部拉应力和热裂纹,随铸速加剧。喷水冷却区设计时须延伸避免此类裂纹。
- 特殊质量顾虑有时限制铸速。如超低碳钢为减少弧形结晶器连铸机内弧半径氩气泡夹带导致针孔和气泡缺陷,铸速限相对较低上限。仅通过谨慎改变工况避免特定缺陷可提速。因此提高铸速需综合考量多种现象。至少八项单独标准需满足,限制给定操作铸速五最重要标准为温度、鼓胀、应变、应力和铸坯断裂。始终需找到临界铸速避免结晶器下鼓胀相关质量问题。
漏钢:最不利生产问题
漏钢最不利影响连铸机生产。发生机理:液钢结晶器初凝时,凝固壳某位置因故未充分形成,该位置出结晶器下端时液钢从壳缺陷处流出。漏钢不仅减产,还重创设备需大修。防漏钢关键确保结晶器内可靠形成完好初凝壳。影响结晶器液钢初凝主要因素:钢温、保护渣、结晶器铜板、一次冷却水。
基于稳定初凝提高连铸机产量关键在于维持结晶器钢温、传热、铸速充分平衡。钢温和铸速均高时凝固壳发育不足,可能结晶器下方立即发生再熔漏钢。表明为不漏钢增产,必须充分控制液钢温度和铸速。
增加作业时间与铸造时间
增加连铸机工作时间和铸造时间也是增产有效途径。连铸机相关术语定义:
日历时间 = 净工作时间 + 停机时间
净工作时间 = 铸造时间 + 机组准备时间
提高产能关键:如何减少停机时间提高净工作时间/日历时间比,如何减少准备时间提高铸造时间比。
提高净作业率也能增产。减少停机时间增加实际铸造时间(设备利用率),同时保持生产多种规格钢级能力。
为减少停机防止辊段轴承断裂等故障,连铸机通常每3-4周定期停机12-24小时换辊段。
停机五大因素
以下五大因素(图1)导致连铸机停机,需重点解决:
- 浇次完成后机组准备时间;
- 不同截面尺寸需换结晶器;
- 铸机/铸流停顿:漏钢、中包水口冷钢或夹杂堵塞、铁水包流失控(如挡渣塞失控);
- 成分/温度超规格热;
- 连铸机维护。
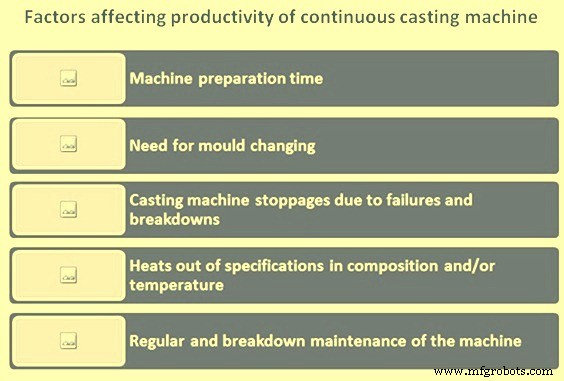
图1 影响连铸机生产率因素
除炼钢改进控制实践技术外,通过连铸机新操作概念和设备设计减弱这些因素影响。主要操作概念变革:
- 顺序浇铸减少连铸机准备时间;
- 铸坯分切减少换结晶器频率及结晶器库存;
- 可变宽度结晶器减少换结晶器时间;
- 分体/分瓣结晶器减少换结晶器时间和库存、提高铸造速率(吨/小时/流);
- 顶部送入(向下插入)引锭棒减少准备时间;
- 电磁搅拌允许提高铸速进而提高铸机生产率。
连铸机两次引锭棒插入间连续浇铸炉数因机而异,取决于同钢成分生产批量大小、浸入式水口寿命、水口堵塞和浇注系统其他故障发生情况。
浇次间准备工作含:最终坯料拔出、引锭棒插入、换中包、结晶器密封。上一浇次最终坯料小心拔出防渗漏(凝固常不足上端流出熔渣或钢)。快速完成对缩短准备时间重要。
引锭棒插入方面,向下插入型现首选,因最终铸坯拔出同时可插入引锭棒。向上插入型则须待最终坯料完全出铸机才能插入,准备时间增10-20分钟。
产品质量
连铸钢质量取决于炼钢和铸造实践。受化学物理因素相互作用影响,须严密控制发挥工艺全潜力。
典型连铸缺陷
- 表面缺陷:(i) 截面变形(含凹凸),(ii) 裂纹(纵向横向),(iii) 折叠、氧化铁皮、夹杂渣,(iv) 振荡印痕等;
- 次表面缺陷:(i) 针孔气孔,(ii) 夹杂,(iii) 裂纹;
- 内部缺陷:(i) 裂纹(中心、对角、半厚),(ii) 疏松,(iii) 夹杂,(iv) 偏析等。
裂纹消除减少技术
- 表面裂纹——结晶器二冷、结晶器润滑、结晶器涂层、结晶器磨损控制、设备对中、铸速;
- 内部裂纹(及疏松)——机型、设备对中、电磁搅拌、在线压下、多点矫直、压缩铸造、液钢温度、铸速。
折叠结疤与铸速控制、中包结晶器间浇注流完整性相关。振荡印痕凭钢级和结晶器振荡类型而定。
针孔气孔通过脱氧和中包流保护控制。中心偏析通过低铸温、电磁搅拌、铸速最小化。
夹杂频率(无论表面、次表面、内部)通过炼钢、脱氧、保护浇注实践、设备设计改进逐步降低。这些改进构成持续努力一部分,进一步提升连铸产品质量。
近期改善产品质量最显著发展
- 洁净钢概念;
- 电磁搅拌应用;
- 气雾冷却进一步降低表面裂纹发生率。
主要目标之一:生产表面无需调质即可后续加工的铸坯。
钢材用户需求多样化,从减重、工艺性、高强度等方面寻求更高功能。对表面缺陷严控和内部缺陷消除要求日益提高。所有这些与追求高收率高生产率一起,使炼钢连铸工艺要求质量水平极高。反过说,越来越严苛用户要求推动了炼钢连铸技术能力提升。
最小化结晶器夹杂——核心质量课题
最小化结晶器夹杂是连铸最重要质量问题之一。夹杂恶化张力、弯曲、扩孔、压制成形等加工力学性能,引起表面缺陷。因此连铸过程中最小化钢污染、去除夹杂极重要。
炼钢过程中典型表面缺陷源于氧化铝和保护渣夹杂。初凝时被钢壳捕获,轧机轧制时拉伸形成表面条状缺陷,通常称溢流、结疤、裂片。铸坯表面附近此类夹杂可刨削去除,但刨削涉及成本降收率,最好在连铸机结晶器初凝阶段最小化夹杂捕获。结晶器电磁搅拌使紧贴凝固壳内侧钢以规定或更快速度流动,防夹杂捕获入壳。
针对保护渣,防夹获通常增大渣粘度。同时提高结晶器液面控制精度、改进结晶器振荡、稳定液钢流入结晶器。结果,源于保护渣夹杂的表面缺陷显著减少。
此外,为最小化进入结晶器夹杂量,采取措施在中包尽可能分离夹杂。一措施增大中包容量。中包作为中间容器确保铁水包至连铸机结晶器稳定钢流,多流机时分配钢流至各流。增大中包尺寸利于夹杂上浮至液面、抑制铁水包注钢位置渣悬浮于钢中。
制造工艺