


掌握大型型钢轧机轧制工艺:核心参数与控制技术
大型型钢轧机轧制工艺理解
钢轧制是将材料(通常称轧件)在两相反向同周速旋转辊间(一顺时针一逆时针)通过,辊距略小于入辊断面厚度。此条件下辊咬入材料并交付,厚度减薄、长度增加、宽度可能略增。因生产率高、运行成本低,是所有金属加工工艺中应用最广(约90%金属加工产品由轧制生产)。轧制能生产全长恒定横截面产品,可轧制多种形状断面。
钢断面通常多道次轧制,道次数由初始输入材料与成品最终横截面积比决定。每道次横截面积减小,坯料形状尺寸逐渐接近目标轮廓。
轧制基础与分级
轧制占金属加工产品~90%。最早见于1500年代末。热轧在再结晶温度以上高温进行。此阶段连铸钢粗大脆性多孔结构分解为细晶粒改善性能的锻造结构。
大型型钢轧机含加热、轧制、冷却设备。轧制阶段主要目标:减小来料横截面、生产计划断面轮廓、力学性能和显微组织。
三阶段主要工艺参数
- 加热:输入材料通常方坯在加热炉加热至轧制温度。重要参数:加热速率、加热时间、加热温度。
- 轧制:粗轧、中间轧、精轧组架重要参数:温度、面积压下率、道间时间、应变率。
- 冷却:精轧后冷却主要参数:起始温度、冷却速率、终温。
生产大型型钢常用系列轧机架串联获高产率。架分粗轧、中间、精轧组。各阶段典型温度、速度、道间时间、真应变、应变率范围见表1。因横截面积各架组渐减,轧件各阶段速度不同。例:线材轧机逐渐将初轧方坯(如150mm方、10-12m长)减小至成品线材(小至5.0mm直径、1.93km长),高精轧速度(达120m/s)。
| 表1 轧制各阶段典型参数 | ||||
|---|---|---|---|---|
| 单位 | 粗轧 | 中间轧 | 精轧 | |
| 温度范围 | ℃ | 1000-1100 | 950-1050 | 850-950 |
| 速度范围 | m/s | 0.1-1 | 1-10 | 10-120 |
| 道间时间范围 | 毫秒 | 1600-10300 | 1000-1300 | 5-60 |
| 真应变范围 | 0.20-0.40 | 0.30-0.40 | 0.15-0.50 | |
| 应变率范围 | 1/s | 0.90-10 | 10-130 | 190-2000 |
成品最终尺寸质量由精轧机架决定。成品尺寸精度取决多因素:初始坯料尺寸、轧制道次序列、温度、显微组织、辊面质量、辊和机架刚度、轧件/辊摩擦条件。
就钢材料而言,轧制中显微组织发展复杂,涉及奥氏体静态动态再结晶。实用角度,轧件奥氏体晶粒度分布对控制力学性能至关重要。粗轧和中间轧阶段轧件架间移动慢,材料有机会通过恢复和再结晶"正常化"。精轧阶段轧件高速通过紧密架间,无足够时间正常化。此缺乏正常化可显著影响最终显微组织和力学性能。
因化学成分固定于特定钢级,轧机可控特定产品要求含几何、力学性能、显微组织。受控产品特性:几何形状公差(由成品断面轮廓决定);力学性能含屈服强度、抗拉强度、面积缩减率(延展性)、硬度;显微组织特性含晶粒度、晶粒分布、相组成、相分布。
轧制宏观微观现象
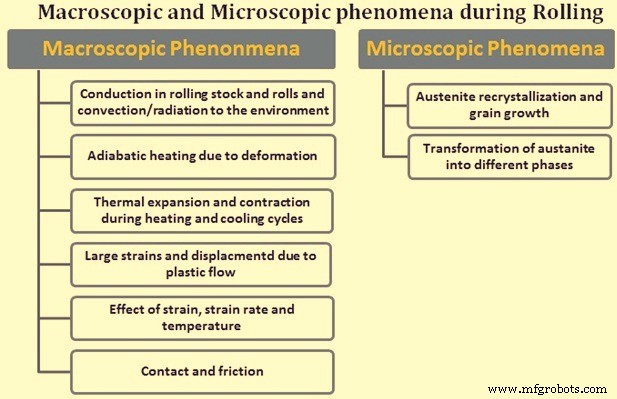
轧制涉及宏观微观现象(图1)。宏观现象广义分:
- 轧制中热流
- 轧制载荷下变形
宏观现象含因素:
- 轧件和辊中传导、对流/辐射至环境
- 变形绝热加热
- 加热冷却循环热胀冷缩
- 塑性流动大应变位移
- 应变、应变率、温度效应
- 接触和摩擦
微观层面过程涉及许多与显微组织成核演化相关复杂物理现象。轧制过程重要主要微观现象:
- 奥氏体再结晶和晶粒生长
- 奥氏体向铁素体、珠光体、贝氏体、马氏体(及/或其他相)转变
展宽与侧自由表面
展宽和侧自由表面在轧制中极重要。展宽定义:轧件轧制后垂直轧制方向尺寸。度量轧制变形导致宽度增加。侧自由表面定义:轧件表面不接触辊区域。变形轧件表面轮廓取决于展宽、自由表面轮廓、轧件伸长。即轧件最终形状主要依赖这些参数。因成品最终形状极重要,这些参数对轧制道次设计师设计特定形状尺寸轧制道次至关重要。准确计算这些参数对满足几何要求(圆度-棒材线材、公差)关键。圆度定义:最大直径与最小直径差。公差:允许最大/最小尺寸相对公称尺寸差。
平均有效塑性应变
平均有效塑性应变对预测控制轧后产品力学性能极重要。轧机架平均有效塑性应变定义:轧件在给定轧机架轧制过程中最大平均有效(等效)塑性应变。显微组织演变需热力学变量:各轧机架平均有效塑性应变、平均有效塑性应变率、温度。变形过程机械能转热致温度演变也依赖平均有效塑性应变和应变率。此外平均有效塑性应变率又是平均有效应变和工艺时间函数。所有这表明预测平均塑性应变能力对控制轧件力学性能和显微组织至关重要。
轧制力计算
轧制力计算重要,因轧机扭矩功率计算基于轧制力计算。槽型轧制轧制力准确预测比预测轧件几何难得多。轧制中本质三问题,虽存在但相对易处理:
- 材料变形抗力,作为应变、应变率、温度函数
- 计算变形区应变、应变率、应力、温度分布能力
- 辊-金属界面条件:摩擦系数、传热系数
高速高温轧制另一重要参数:特定钢级流动应力行为。流动应力定义:钢开始持续塑性变形时瞬时屈服应力或真应力。准确获取特定钢级流动应力两主要方法:直接实验结果、经验本构方程。经验本构方程常从实验数据回归分析导出。典型方程定义材料流动强度为重要变量函数。
辊与轧制道次设计
辊是轧机工具,是轧机最昂贵消耗品。辊执行变形钢职责方式很大程度由轧制道次设计决定。轧制道次设计目的:
- 公差内生产正确轮廓、良好表面光洁度(无表面缺陷)
- 最低成本最大生产率
- 最小辊磨损
- 易操作
- 最优能量利用
工作精度速度和辊寿命均与轧制道次设计和辊材料选择相关。轧制道次设计轧制序列受轧制载荷、辊强度、可用轧制扭矩限制。轧制道次设计也须确保辊物理尺寸和材料能承受轧制序列中最重载荷。
辊材料重要,因须承受塑性变形轧件载荷而自身不塑性变形。热轧钢此非难题,铁或钢辊若在远低于轧件温度操作则适用。辊材料选择铸铁或钢(铸/锻)取决于辊具体职责和重要性能:表面韧性、抗热裂纹冲击载荷、耐磨性能。特定辊选择取决于生产需求、初始成本、特定质量要求。钨碳化物辊通常用于线材精轧组和部分异形轧制。碳化物辊需窄pH范围高质量冷却水、限定硬度。
辊材料对估算辊须承受载荷重要。此外建议给定产品范围最适合磨机规模确保合理工作效率。辊寿命最重要单一因素或许是辊材料耐磨性能。
钢热轧中热传递给辊。若不冷却,热积累致辊温升至轧件温度。此时辊也塑性变形。为从辊移除热,施加冷却水。从辊移除热难度源于两因素:热传导系数、辊-轧件界面与冷却水-辊界面比较。热通过传导、对流、辐射传递。
轧件接触道次时间内,热轧件因接触时间传导加热辊。结果辊表面温度轮廓接触辊时升高,热被辊体吸收后下降。这也意味着从辊移除热最佳位置是轧件刚离开辊接触点后。温差最大时热移除速率最佳。典型辊冷却水供给系统:送水导板孔尽可能靠近轧件离开辊接触点施水。每辊两半圆水管供二次冷却水确保轧制热不渗透辊体。冷却水施加须控制不落在轧件入辊点。若发生仅冷却轧件、辊轧件间产生蒸汽袋、浪费本可更好用在辊另一侧水。为最小化辊磨损,辊冷却水须尽可能靠近轧件离开辊点施加。典型冷却水压力2-5kg/cm²,流速约1.5L/mm·min。最佳供给系统用管、喷嘴、喷淋头获"软冷却"(低压大流量),非"硬射流"将水"弹离"辊。
辊表面降解主要因表面热循环加热冷却与相对稳态亚表面相邻材料对比。辊360°旋转产生局部拉压应力。辊冷却目标最小化此循环。辊材料选择目标用材料耐受此循环无火裂、龟裂、过早磨损。辊面火裂纹须车掉大量辊材料去除,减小辊直径。影响辊寿命增加单位辊成本。
事实:所有磨机辊最终劣化,轧制道次需更换达尺寸控制和成品表面质量。辊车后直径小于机架要求最小直径时,辊须报废。
机架与辊导装设置
磨机辊导装设置目标:换产品时第一根轧件上冷却床在公差内成合格产品。执行此功能数据通常两形式提供。一由磨机制造商提供:辊、导板件、需从前设置更换其他设备信息。也含间隙设置、导板调整、特殊指令。
磨机地面和操纵室设置单含钳高设置、电机转速、出料速度、生产率、R因子、剪切设置等相关信息。为最快启动,保留信息应反映启动条件。即若换型总修整辊,R因子应为新辊上次成功轧制值。用旧辊轧制末期收集数据新辊轧制不准确。
张力控制
连轧机匹配架速实现恒定质量流通过磨机保证低折废率和少缺陷。高张力可拉薄减小轧件横截面使型控制极难。极端张力可拉断轧件产生折废。架间轧件压缩可产生摆动缺陷,极端导致钳增长致折废。
用辊工作直径匹配辊转速至磨机轧件速度。辊磨损和道次展宽变化随轧件横截面积变化调整架转速。现代控制系统多随此修改R因子。
各架轧件速度用产品生产吨率作磨机常数计算。
设定磨机电机速度输入值:生产率、辊领直径和辊缝、轧件面积宽度、齿轮比。电机额定速度通常核对计算速度。
轧机利用率
轧机利用率衡量轧机轧钢时间百分比。最真实性能衡量:日历时间百分比。影响利用率因素:维护停机、计划非计划假期停机、折废清理停机、辊和道次更换、过大坯料间隙、其他造成无坯料在磨机时间。棒线材厂良好指标90-93%,型钢厂75-78%。
若磨机日历年80%轧钢,即365×24×0.80=7008小时。年轧800,000吨,平均生产率114.16t/h。利用率提1%,可用轧制小时365×24×0.81=7096.6,增87.6小时。按114.16t/h增轧10,000吨。
过大坯料间隙可为未核算轧制时间损失。年轧800,000吨用1.25t坯料,轧640,000坯/年。即639,999坯间隙。平均坯间隙5秒则(5×639,999)/3600=888.89小时坯间隙。平均坯间隙减0.5秒则(4.5×639,999)/3600=800小时坯间隙,增88.89小时轧制时间。按114.16t/h增轧10,147吨钢。
得率
得率衡量从炉料到捆/堆/卷成品生产损失。影响得率因素:氧化铁皮损失、切头损失、折废损失、其他减少成品重量因素。坯料进加热炉时称重或按横截面钢级假定公称重量。炉中形成氧化铁皮除鳞机除去或轧制中脱落。约占充料重1-1.2%。剪切机剪除轧件进磨机变形前端每剪切0.3-0.4m材料。分上冷却床后冷剪/锯切定尺销售长度清理长度变异。型钢厂常对堆捆材料额外锯切。所有移除材料贡献得率损失。棒线材厂良好得率~97-98%,型钢厂92-94%。若产品负公差轧制按公称重销售得率大幅提高。因此一些螺纹钢厂负公差轧制按公称重销售报告成品得率100%以上,名义磨机得率正常97%。
折废率
折废率衡量充入坯料因折废损失百分比。折废率0.75%即所有充入坯料0.75%因折废损失。年轧640,000坯则4800坯损失。按1.25t/坯损失6000吨。故磨机须尽一切尝试降低折废率。
制造工艺