


为新产品成功选择正确的快速原型工艺
原型成败取决于新产品开发中快速原型工艺的选择。工程产品设计原型制作方式多样:从简单纸板模型到全加工金属子组件。
原型制作对任何工程产品设计至关重要,尤其是 NPD。它是制作粗糙模型测试功能、形状、尺寸等的过程。详见《原型类型与重要性》。
本文聚焦零件级原型:如何制作单个零件以构建系统级产品原型。
选择快速原型工艺的 5 关键因素
原型因项目、产品、设计元素差异而千差万别。原型成败取决于工艺选择标准,启动选择时须考虑以下 5 因素:
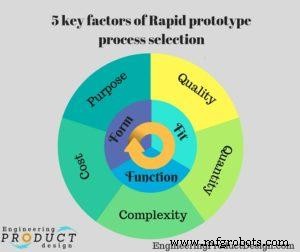
- 目的
- 质量
- 数量
- 复杂度
- 预算/成本
深入解析为何这些因素至关重要。
1. 目的
据 Ulrich 和 Eppinger (2008),工程产品设计开发项目中原型服务于四大目的:学习、沟通、集成、里程碑。目的随所处4 个 NPD 阶段而异。各阶段有特定功能需求以消除风险,进而决定所需原型保真度(即质量,后文详述)。
首先取决于计划测试或风险缓解活动:测试类型、客户交互反馈等。若需严格测试、外部部署、产品验证,材料选择将主导工艺选择。
其次考量功能性需求:是否进行功能测试?是否有运动部件?这决定工艺选择与装配方式。
第三考虑变更与修改:原型极不可能一次成功。评估修改难易度以使原型工作。
NPD 阶段
-
产品规划与任务阐明
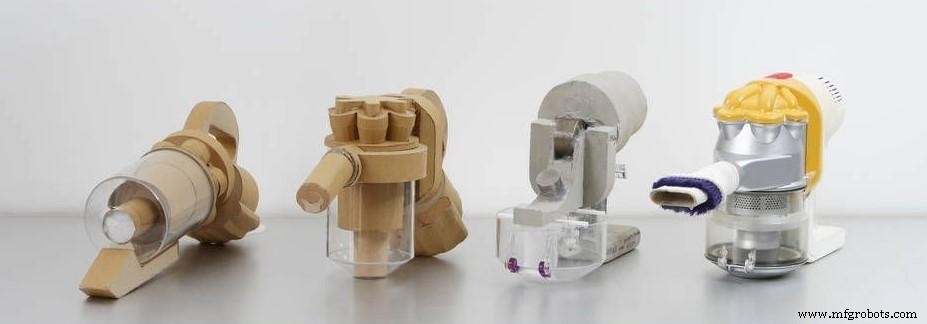
- 此阶段通常需极早期概念验证模型、演示单元、工业设计原型
- 原型工艺
- CNC 加工泡沫模型
- 纸板模型
- 3D 打印零件与组件 (FDM、SLA、SLS 等)
-
概念设计
- 此阶段可能需要缩比零件/组件、用户界面、有限功能
- FDM 适合把握形状尺寸;需更高精度可升级 SLA、SLS、PolyJet;金属件首选 CNC;钣金加工亦值得考虑
-
方案设计
- 开发阶段需探索全功能(形状、配合、功能)原型,细节至关重要。此阶段原型多为包含大量零件的工作组件
- 通常需多套用于测试,亦值得模拟最终制造工艺
- 塑料件考虑真空铸造、高分辨率 3D 打印 (SLS、SLA)
- SLM/DMLS 适合模拟铸件(砂型、精密、压铸)
-
详细设计
- 此阶段原型多用于功能测试及预生产试制
- 注塑件可用真空铸造原型;机加工塑料件可 3D 打印
2. 质量
如前所述,所需保真度/精度决定工艺与后处理。原型质量与最终产品/子组件的对比度也需考量。高保真原型成本高,须结合投资回报率评估。
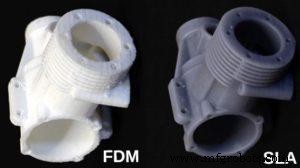
例:零件有螺纹特征,SLA 优于 FDM 但成本更高。
原型寿命亦关键。例:紧固件频繁拆装,机加工或金属嵌件优于 3D 打印螺纹或自攻孔。
材料选择对原型质量至关重要。若功能涉及特殊材料性能(表面光洁度、耐久性),增材制造件可能非最佳。各制造方法常用材料:
| 3D 打印 | CNC | 真空铸造 |
|---|---|---|
| Nylon、PLA、ABS、ULTEM、ASA、TPU | ABS、Nylon、Polycarbonate、PEEK | ABS、Nylon、Nylon HT |
| Aluminium、Stainless Steel、Titanium、Inconel | Aluminium、Stainless Steel、Titanium、Brass | N/A |
多零件原型需考虑公差配合便于装配。
3. 数量
所需原型零件数量决定工艺选择,因部分技术仅对小批量具成本效益。增材制造中体积也直接影响成本:大件打印耗时更长。经验法则:
塑料件
| 原型工艺 | |||
|---|---|---|---|
| 塑料件 | 数量 | ||
| 低 (1 件) | 中 (10 件) | ||
| 尺寸 | 小 | 3D 打印 | CNC 加工(简单) 3D 打印(复杂) |
| 大 | 3D 打印 | 真空铸造 CNC 加工 | |
金属件
| 原型工艺 | |||
|---|---|---|---|
| 金属件 | 数量 | ||
| 低 (1 件) | 中 (10 件) | ||
| 尺寸 | 小 | CNC 加工 3D 打印 | CNC 加工 精密铸造 |
| 大 | CNC 加工 | CNC 加工 | |
4. 复杂度
零件复杂度与特征精细度也决定工艺选择。增材制造擅长制造高复杂度小件,但须警惕:复杂意味量产极昂贵。
| 工艺 | 公差 (mm) | 最小壁厚 (mm) |
|---|---|---|
| FDM | ±0.20 – ±0.50 | 0.8 – 1.0 |
| SLS/SLA | ±0.20 – ±0.30 | 0.7 – 1.0 |
| SLM/DMLS | ±0.10 | 0.4 – 0.5 |
| 粘结剂喷射 | ±0.20 | 1.5 – 2.0 |
| CNC * | ±0.012 | 0.5 |
| 真空铸造 | ±0.1 | 0.9 – 1.0 |
注:以上公差与最小壁厚为典型值,随材料选择与特征设计大幅变化。
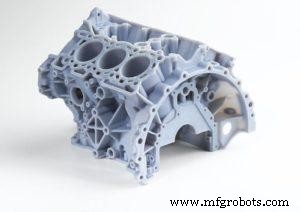
最终由注塑、各类铸造生产的零件可用 3D 打印原型;机加工件可用 3D 打印或传统成形/减材工艺原型。
5. 成本
最终可用资源;原型目标与资源紧密相关。制造调试原型所需时间、资金、工时须纳入工艺选择考量。
思考要点:
- 低质量原型的后处理/调试耗时往往超过高质量原型
- 3D 打印虽需后处理但相对快且廉价;真空铸造得接近注塑件、几乎免后处理,但工装成本高
- CNC 成本与零件复杂度成正比;增材制造成本与体积/尺寸成正比
- 总成本与数量强相关,CNC 因高开机成本更明显
总结
新工程产品开发几乎总涉及原型制作以测试创意、功能等。但测试质量与后续决策高度依赖原型对最终产品的仿真度。故选择正确工艺制作原型是工程产品成功的关键。
明确上述 5 关键因素后,可决定探索工艺类型。原型制作方式繁多,各有优劣,选对工艺至关重要。
快速原型选择步骤:
- 明确原型目的
- 确定近似级别(质量与复杂度)
- 规划评估方法与数量计划
- 确保成本在原型预算内
制造工艺