


精密板材轧制:打造高品质钢板的制造工艺
板材轧制厂钢板轧制工艺
钢板定义为厚度≥5mm、宽度≥1200mm的扁平、轧制态或热处理态产品。钢板应用极广,通常分为碳素钢、高强低合金(HSLA)钢、合金钢。结构用钢板通常碳≤0.3%、锰≤1.5%。高层建筑、深海钻井平台、大跨度桥梁、大型风机、管道、高压储气罐、挖掘机、移动起重机、集装箱船、豪华邮轮等需要大厚度钢板,对板材高品质、高强度要求极高以保可靠性。
钢板发展最重要趋势:更高强度、高韧性、高硬度、良好焊接性需求增长。所有钢种甚至极限规格均要求厚度、宽度、型位、平直度、矩形度、组织均匀性等prime质量。同时尺寸精度和平直度公差要求日益严格。为满足要求,板材轧机需具备大产品组合能力、高比例高强板生产能力,新建板材轧机设计多元化生产技术。同时要求无限制编排轧制周期:板与板间厚度、宽度、钢种大幅变化不影响生产率(无计划轧制)。
重板典型要求
- 尺寸精度:厚度5-500mm、宽度1200-5500mm,窄公差、良好平直度
- 力学性能:屈服强度235-1100+ MPa,满足设计需求
- 韧性:满足设计要求,含低温韧性
- 加工性能:良好变形能力和焊接性
- 特殊性能:抗H₂S酸性气体氢致开裂(酸性气体服役管线钢)、大气腐蚀耐候性
酸性气体服役管线钢板抗氢致开裂(HIC)最关键。深海海洋工程特别是冬季极寒地区,钢板需高强度、大厚度、超低温韧性(低温焊接接头优异性能)等。这些性能有时相互矛盾,但通过合金化和工艺技术极致组合已可实现。近年开发多种钢板性能控制技术供板材轧机满足高强高韧需求。
现代板材轧机设计理念
为满足大产品组合、高比例高强板生产,现代板材轧机通常设计多元化生产技术能力。高强板生产对重板轧机所有环节有影响:轧机机架、板材冷却系统及所有下游环节须设计可生产加工高强板得优质成品。需改进轧制、冷却、矫平、剪切技术达高质量标准。可复现生产工艺和高生产率需高度自动化。现代板材轧机设计集成机械、电气、自动化设备,提供最优过程控制条件。
重板生产还需合格操作工、高效装置、全工序适用控制仪表系统。系统化程序基于前沿技术知识和大量能量输入(加热燃气、传动动力等),输出除钢板外含全面过程数据(质量监控评价用)和力学工艺性能检测取样(验收检验用)。图1示典型板材轧机布局。
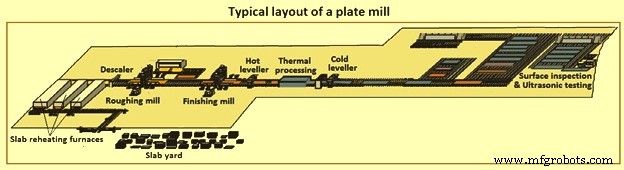
图1 典型板材轧机布局
轧机主要设备
加热炉
加热经检验调质钢坯至轧制温度。现代轧机首选步进梁式加热炉:节能、保证钢坯均匀加热。加热炉须具备余热回收设施、燃烧控制(钢坯温度及高效运行所需其他控制)。通常2-3座炉,各配装料/出料装置。数学模型控制燃烧器实现各钢种最优加热曲线。炉出口侧钢坯经辊道通过高压除鳞机进入轧机。
除鳞机
高压水射流除去一次氧化铁皮。螺杆千斤顶系统适配上部集管位置至钢坯入口厚度,保证钢坯表面恒定冲击压力。
轧机机架
板材轧机核心:四辊可逆轧机机架,过程计算机控制,进行展宽和延伸道次轧制。单机架或双机架配置。双机架称粗轧机架和精轧机架。机架配快速机械螺下系统额外液压辊缝调整系统。机架出口端垂直压边机精确控制板宽。辊身长度决定生产对应板宽。机架配大功率三相同步电机传动系统。
轧机机架可为验证单体机架或多件焊接设计概念机架。多件螺栓连接机架中,精加工机架立柱和横梁用高强拉杆连接。此法简化机架铸造,拉杆预紧受控确保载荷下机架微小变形,从而极佳板材通过性和几何精度。机架配液压自动厚度控制(HAGC)、机电/液压螺下机构、测力计。两机架进出口均装高压水除鳞机确保最优表面质量。
矫平机
热矫平机装热处理设备前,冷却前矫平钢板。冷矫平机装热处理段后,矫正冷却导致形状恶化便于后续工序传输。矫平机通常为液压四辊九辊设计,卡式可互换。
冷却系统
高强板材料性能开发关键。设计达高冷却速率(≤80℃/s)。结合喷淋冷却和层流冷却。喷淋冷却装层流段上游。强力高压水站配合专用喷嘴达极高冷却速率。为最高冷速下保证板形平直度,冷却箱之间装 pinch rolls(夹辊)调节水流量改善温度分布和冷却效率。
冷却系统分两区:直接淬火或加速冷却。直接淬火:上下辊道多组高压(5bar)集管,夹辊分隔。冷速80-3℃/s。加速冷却:板顶U型管集管、板底喷淋集管。冷速40-2℃/s。板温和冷速由冷却模型基于物理过程映射精确控制,确保板材冶金性能精准达标。
剪切精整线
侧切定尺剪切通常≤50mm厚板。所有剪切机通常为摆剪式,保证最优最终尺寸公差和优异边部质量。精整线含冷却床、超声检测站、表面检测床、翻板装置、标记钢印、码垛搬运设施。
电气自动化
含基础和工艺一级/二级自动化系统、型位平直度控制数学模型,提供高度集成优化自动化系统,确保产品质量精准复现和厂效率提升。
轧制工艺流程
钢坯检验后进入加热炉加热至~1200℃,适宜钢塑性变形轧制。高压除鳞后轧制。
板材轧机通常为四辊可逆轧机,单机架或双机架。双机架分粗轧和精轧机架。机架通常配压边辊控制板宽。钢板在可逆轧机中反复通过轧辊逐步减小上下辊缝分道次轧至规定厚度,通常需多道次。一次通过轧辊缝称一道次,每道次厚度减量称轧制减量。从钢坯厚度到成品厚度的减量分配多道次,道次制度决定道次数和各道次减量。精轧温度影响道次数,材料越冷越硬。
常规厚度产品(平板)通过控制轧机使轧制道次中上下辊缝不变获得全长同厚度。
薄板轧制需轧机配备自动型位控制、平直度控制、厚度控制设施。需在线测厚仪。轧制启止温度决定工艺稳定性:冷料需轧制力大于热料。薄板冷却快于厚板,尤以低厚度温降大易致轧制过程不稳定。
轧机机架、板材冷却系统及所有下游环节须设计可生产加工高强板得优质成品。螺下和自动辊缝控制是调整辊缝达设定厚度主体。每种板材规格有专属道次计算含适当辊缝、轧制力、轧机模数。
轧制板经热矫平机矫平进入热处理段,热处理后经冷矫平机再次矫直,然后按流程图进行剪切定尺、取样、检测验收,必要时抛丸、涂层、标识,最终检验后发运。图2示板材轧机钢板轧制加工流程图。
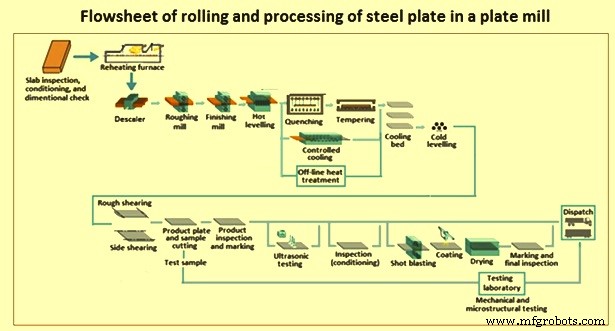
图2 板材轧机钢板轧制加工流程图
板材轧机关键技术
重板生产过程含多样工序组合。轧制中大量参数影响板材质量:轧机变形、温度、轧制力、轧制速度等。从既定钢成分出发,需激活冶金机制在不同工序实现力学工艺性能。冶金相关阶段不仅成形(几何)还通过组织改性赋予力学工艺性能。主要轧制参数控制技术如下。
板厚控制——自动厚度控制(AGC)
典型系统用近距γ射线测厚仪监控AGC。轧制力产生载荷及载荷引起辊缝变化(辊弯、机架变形等)由轧制力预测模型和测厚仪模型预测,轧前高精度设定辊缝。轧中因载荷波动辊缝变化由AGC修正,减少板厚偏差。目标厚度与轧后实测厚度差反馈辊缝,实现全长板厚跟踪目标厚度控制。
板形平直度控制(型位控制)
轧制中实现高精度板形平直度控制是重要任务。每道次严格控制板冠对控制钢板平直度必要。无型位控制系统轧机中,板冠控制主要靠工作辊型位和各道次压下分布控制。板材型位控制技术:连续可变辊缝(CVC)配合工作辊弯曲和支撑辊弯曲。型位控制技术还用软件/传感器:高精度板冠模型(考虑轧件三维变形)、近距平直度传感器、基于实测平直度前馈/反馈控制。
奥氏体化与组织控制
钢坯加热至1050-1200℃定义温度范围内发生奥氏体化,含均质化和微合金元素溶解。视温度制度,轧制过程发生定强和细晶,后续冷却相变析出过程进一步强化,取决于冷却速率。板材通常低温区热叠堆确保氢逸出。通过多样化热处理阶段实现定义组织改性。
轧制技术提升板材性能
采用不同轧制技术改善板材性能:控轧和加速冷却。常规轧制无特殊温度要求(正常轧制),轧制纯粹成形过程。高温钢坯轧制成板几何形状,空冷却。常规轧制无轧制温度特控,重板以非热处理“轧制态”交付,无热处理进一步组织改性。但通过指定温度处理和冷却技术工艺组合可获轧制态典型性能组合。板材轧机采用多种工艺技术满足不同规格板材性能要求。图3汇总这些工艺。
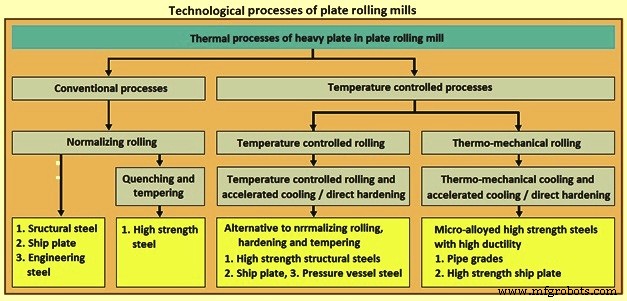
图3 板材轧机工艺技术汇总
正火轧制
正常轧制+热处理:加热板至奥氏体化温度(>Ac₃,~900℃)空冷。相应尺寸炉连续(双步进梁炉)或固定(侧装炉)进行。结果以多边铁素体+珠光体组织为主。此处理仅靠提高合金含量提高正火钢屈服/抗拉强度,故重板性能组合有局限。等效状态可通过正火轧制实现:终轧变形在正火温度区间。
淬火回火
正火轧制变种:加热至奥氏体区(>Ac₃)水淬。辊底炉+辊式淬火或固定淬火箱。极高冷速致以马氏体+贝氏体为主硬质组织。后续回火(进一步辊底炉)如Ac₁-100℃(~600℃)改性原硬脆马氏体区,获系统调整韧性同时保持较高硬度/屈服/抗拉强度组合。淬火回火钢板用于对强度或耐磨要求特高场合。
温控轧制(控轧)
控轧广泛应用提高钢板强度改善缺口韧性。控制轧制参数剪裁时温变形过程。关键参数:
- 精轧机架控轧开始温度
- 控轧开始至终厚压下率
- 终轧温度
控轧终轧温度远低于热轧,通常705-815℃。常规热轧利用高温热加工性好,终轧常≥1000℃快速完成。控轧常保持/延迟使部分轧制钢坯降至所需中间温度再开始精轧。
控轧专为微合金钢设计,利用合金元素对再结晶和晶粒生长影响配合特定压下制度。受轧机负荷和延迟时间实践限制,控轧板通常不产>25mm厚度。
“控终轧温度轧制”区别于“控轧”。控终轧温度轧制强度远低于控轧,主要改善≤75mm厚板缺口韧性。终轧温度(~870℃)高于控轧要求。但因厚板涉及,仍遇磨机延迟达温度。控制终轧温度可获细晶粒从而优异缺口韧性。
加速冷却
受控冷却循环:终轧后立即水冷至~540-600℃再空冷(图4)。控轧或控终轧温度轧制后加速冷却导致进一步组织细化,改善性能组合。加速冷却可改善~12-100mm厚度范围板材性能。
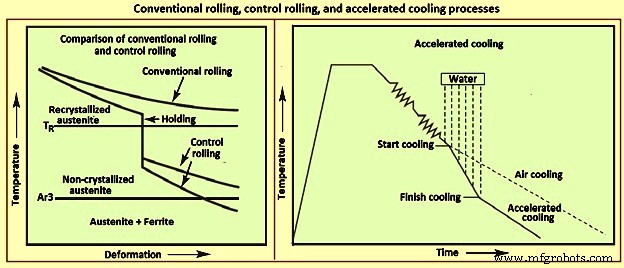
图4 常规轧制、控轧、加速冷却工艺对比
热机械轧制(TMCP)
当前高强板制造最重要生产工艺。满足大口径管线钢(薄壁高输送压力天然气)高屈服强度等需求,兼具低温高韧性、良好焊接性。热机械轧制归属“热机械控制工艺”(TMCP)统称。与上述轧制工艺本质区别:轧制不仅成形还系统性实现特定性能组合。热机械轧制定义:旨在获得细有效晶粒、允许有利服役性能组合、匹配钢成分的工艺。按时序温度控制以下步骤:
- 加热炉钢坯加热,定义出炉温度
- 指定道次序列轧制,终轧在非再结晶奥氏体或(α+γ)双相区
- 空冷、热叠堆或冷却线加速冷却至定义终冷温度
- 必要时额外热处理(回火)
简述需进一步解释。热机械轧制核心收益基于微合金效应,如铌(Nb)在0.02-0.05%低含量即充分发挥作用。铌延缓/抑制奥氏体再结晶(道次间晶粒重组)。<850℃多道次变形效应累积,相变时形成极细晶粒。过程中铌形成碳氮化物析出物阻滞晶格位移,提高屈服强度和抗拉强度。
这两大铌效应可通过工艺适配利用,降低合金和碳含量至在同等或更高屈服/抗拉强度下实现高韧性和良好焊接性。通过“组织育种”强化机制最佳实现指定性能廓面,需轧机合适设备范围。此法中终轧温度和板材冷却系统冷却温度精确指定设定。
上述复杂过程精准控制需机械设备与自动化系统紧密交互。
自动化与过程控制
重板轧机由电气、仪表、自动化系统控制。含工艺测量系统、仪表、传感系统、一二级自动化系统含过程模型、全厂人机界面(HMI)。电气含完整传动技术:变压器、变流器、主辅助传动、辊道电机。
板材轧机自动化核心要素
- 从加热炉到板材码垛机全程物料跟踪
- 轧机节拍控制实现最优产量
- 粗精轧机架道次计算
- 工艺控制系统:机架宽度厚度控制
- 冷却段:设定模型、冷却水量控制、边部遮蔽
- 热/冷矫平机:设定模型、液压矫平辊调整(传动控制)
工艺过程模型对生产率和产品质量至关重要。主要技术模型:道次计算模型、型位平直度控制模型、冷却和矫平模型。
板材轧机全运行通过精确描述各过程数理物理模型控制。物料跟踪使厂内物流(轧机到精整线)完全透明。结合道次模型、型位平直度控制,实现多板并行热机械轧制,保证轧机高生产率。轧机控制台通常人体工学设计。HMI系统匹配操作员视角,提供生产导向过程视图显示所有相关系统。
板材轧制过程经多步骤。初始:钢坯加热至再结晶温度(~1200℃)经板材轧机多道次轧至终厚目标板。然后冷却过程奥氏体相变控制板材组织。钢坯出加热炉后,轧制段操作序列由道次计算算法决定,计算所需轧制操作序列并预测各道次后板材特性。图5示各道次轧制序列含三步:计算前步骤、实时控制步骤(轧制阶段)、计算后步骤。
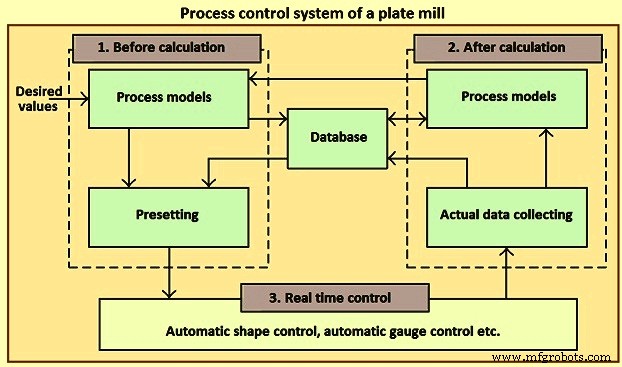
图5 板材轧机过程控制系统
板材轧制过程为多变量、非线性、强耦合复杂过程。因轧制环境复杂:材料常数变化、摩擦系数、辊面粗糙度、辊磨损、油膜厚度、润滑条件变化,设定计算轧制力、轧制力矩、前滑、变形抗力与实际轧制不同。轧制力是轧机最重要设备参数和工艺参数,是塑性加工技术、设备优化设计、过程控制重要基础。轧制力计算精度直接影响轧制制度设定精度,也是充分发挥厚度调节能力和钢头控制关键。
常规轧制力按经验统计数学模型计算,使用中有缺陷:
- 在线控制为简化模型在假设下简化,不能提供足够精准预测值
- 测量误差和系统特性变化导致模型参数误差大
为提高轧制力设定精度,采用基于即时信息自适应自学习方法修正模型。
轧制制度在板材轧制生产中关键作用。优秀轧制制度是轧机产能基本保障,可提高产品质量。中厚板轧制制度主含:减量(负荷)制度、速度制度、温度制度、辊型制度。基于钢材技术要求、原料条件、温度条件、生产设备实际,轧制制度设计可人工/计算机计算用数学公式/图表确定实际减量、空载辊缝、轧制速度等参数;同时按实轧自适应修正处理,充分发挥设备潜力、增产、保质、易操作、设备安全。
制定正确轧制制度需确定合理减量(负荷)分布。因板材轧制特性,无论传统优化或智能优化,全过程优化通常四步:
- 按实际生产条件确定轧制负荷分布目标函数
- 按实际生产条件确定约束条件
- 选择适当优化方法
- 求目标函数极值及极值时工艺参数
制造工艺